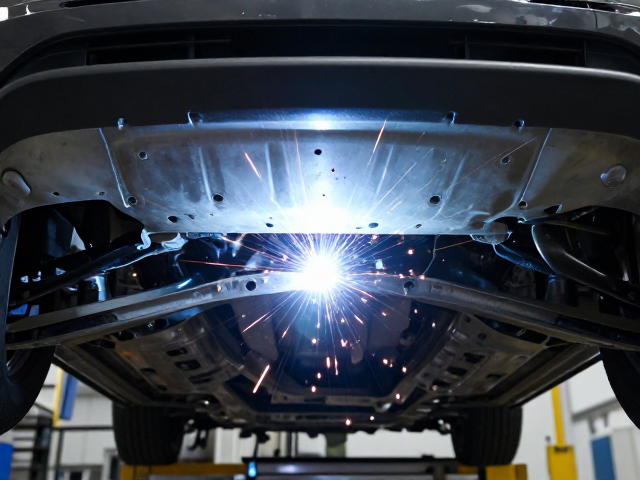
汽车车身底盘全自动无缝焊接与电阻点焊技术解析
电阻点焊在汽车制造中的核心地位与物理机制 电阻点焊是汽车车身底盘制造中应用最广泛、技术最成熟的连接工艺,其核心原理基于焦耳定律。当电流通过两个相互接触的金属工
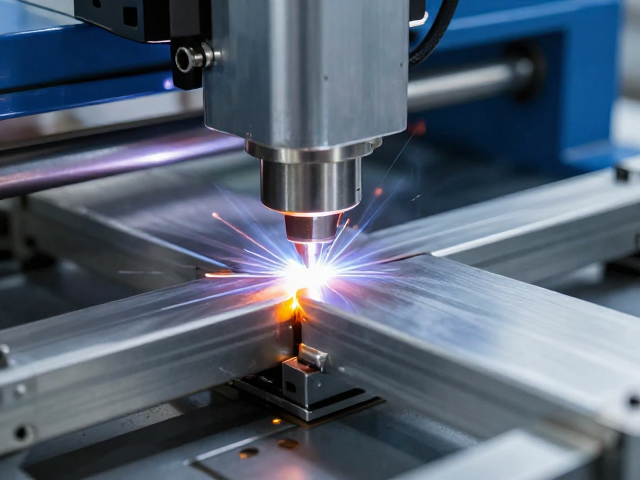
铝合金全自动无缝焊接技术,熔合连接的优势与应用
铝合金全自动无缝焊接技术的核心原理与工艺特征 铝合金因其轻量化和高强度的特性,在汽车制造、航空航天及轨道交通领域扮演着关键角色,但其高导热性和易氧化特性使得传
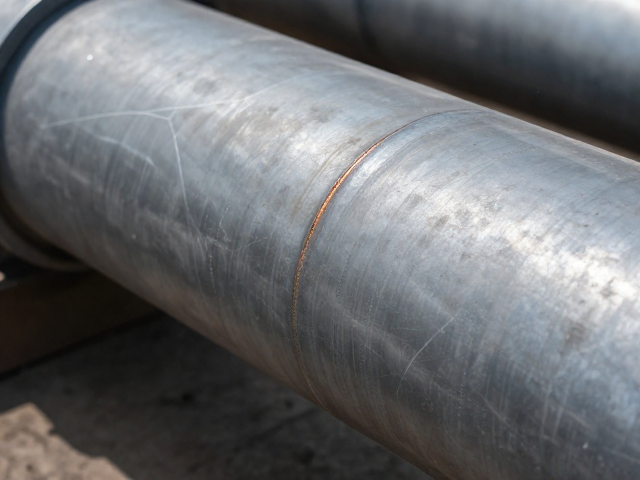
管道工程咬边怎么修?全自动无缝焊接高效解决难题
管道工程咬边缺陷的成因与识别 在高压流体输送或化工管道的全自动无缝焊接作业中,咬边是一种常见的表面缺陷,主要表现为沿焊缝边缘母材金属被电弧熔化后未加填充而形成
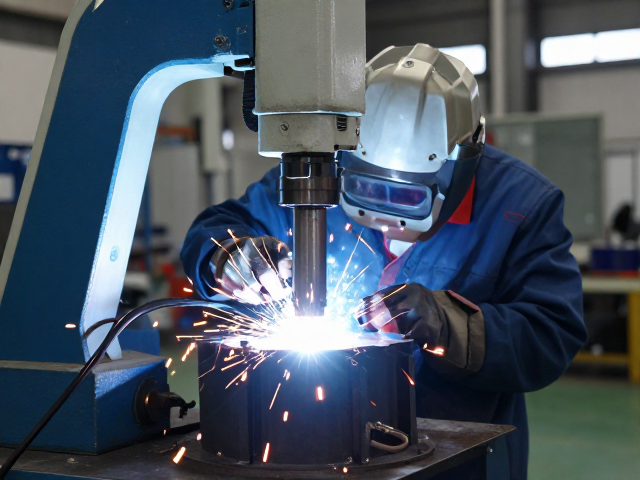
全自动无缝焊接T型接头技术,赋能机械制造与维修高效升级
传统焊接痛点与自动化转型需求 机械制造与维修行业中,T型接头作为核心连接结构,其质量直接决定了整体构件的承压能力与结构稳定性。传统手工焊接或半自动焊接方式高度
全自动无缝焊接高强度结构对接接头技术优势与应用
技术原理与核心工艺特征 全自动无缝焊接技术通过高精度数控系统控制焊接参数,利用旋转摩擦或激光束等能量源,在接头出形成塑性状态下的分子级结合。这种工艺摒弃了传统
全自动无缝焊接高强度结构,角接接头工艺优势与应用解析
全自动无缝焊接的技术原理与核心优势 全自动无缝焊接技术通过高精度伺服控制系统与多轴机械臂的协同作业,实现了焊枪在复杂轨迹下的微米级定位。相较于传统人工焊接,该
全自动无缝焊接,防腐涂装,热输入控制提升工艺质量
热输入精准调控对焊接微观组织的影响机制 在金属结构制造过程中,热输入密度直接决定了焊缝区域的热循环特征,进而影响材料内部的相变过程与残余应力分布。通过数字化控
全自动无缝焊接端接接头咬边缺陷成因分析与解决方案
咬边缺陷的形成机理与工艺参数关联 在全自动TIG或MIG焊接过程中,端接接头处的咬边主要表现为焊缝与母材交界处形成的金属凹陷,这种现象通常源于热输入分布的不均
全自动无缝焊接防咬边技巧,层间温度控制与操作要点
全自动无缝焊接防咬边核心机理 咬边现象在自动化焊接中常表现为母材与焊趾处出现金属凹陷,其本质在于电弧热输入分布不均或熔池液态金属在重力作用下过度下坠。全自动无
全自动无缝焊接中焊接电流与应力消除热处理的协同优化研究
焊接热输入与残余应力分布的热力学耦合机制 在全自动无缝焊接过程中,焊接电流作为核心工艺参数,直接决定了熔池的热输入密度与凝固微观组织。当电流强度发生波动时,热
全自动无缝焊接T型接头焊缝整形技术详解
技术原理与核心工艺逻辑 全自动无缝焊接T型接头焊缝整形技术主要依赖于高精度机械传动与热力学控制的协同作用,其核心在于消除传统焊接后残留的焊瘤、余高不均以及应力
全自动无缝焊接中焊接速度与渗透检测(PT)质量的关系分析
焊接速度对熔池热输入与微观组织的影响机制 在全自动无缝焊接工艺中,焊接速度是决定热输入量的核心变量,直接调控熔池的凝固行为与微观金相结构的演变。当焊接速度过快