全自动无缝焊接,防腐涂装,热输入控制提升工艺质量
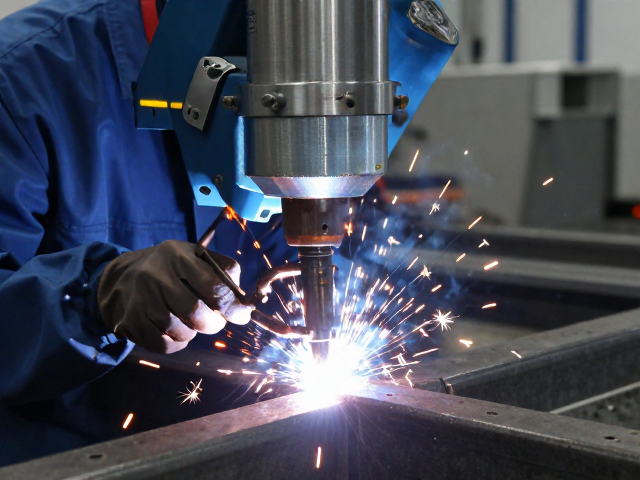
热输入精准调控对焊接微观组织的影响机制 在金属结构制造过程中,热输入密度直接决定了焊缝区域的热循环特征,进而影响材料内部的相变过程与残余应力分布。通过数字化控制系统实时监测并调节焊接电流、电压及行走速度,能够将热输入稳定在预设区间,有效避免因过热导致的晶粒粗大或因热不足引起的未熔合缺陷。这种对能量密度的精细化管控,使得焊缝金属的力学性能更加均匀,显著提升了接头在极端工况下的抗疲劳性能。 热输入的
热输入精准调控对焊接微观组织的影响机制
在金属结构制造过程中,热输入密度直接决定了焊缝区域的热循环特征,进而影响材料内部的相变过程与残余应力分布。通过数字化控制系统实时监测并调节焊接电流、电压及行走速度,能够将热输入稳定在预设区间,有效避免因过热导致的晶粒粗大或因热不足引起的未熔合缺陷。这种对能量密度的精细化管控,使得焊缝金属的力学性能更加均匀,显著提升了接头在极端工况下的抗疲劳性能。
热输入的优化还体现在对热影响区宽度的控制上。过高的热输入会扩大热影响区,导致材料韧性下降,而精准的热管理技术能够压缩这一区域,保留母材原有的微观结构特征。在实际生产中,采用脉冲焊接或逆变电源技术,配合高精度的传感器反馈,可实现毫秒级的能量输出调整。这种技术手段不仅减少了焊后变形,还降低了后续矫正工序的成本,为高精度结构件的生产提供了稳定的物理基础。
无缝焊接工艺在连续结构完整性中的技术优势
传统焊接技术中,焊缝接头的存在往往是结构连续性的薄弱环节,而全自动无缝焊接技术通过闭环控制算法与高精度机械执行机构,消除了传统搭接或对接中的间隙缺陷。该工艺利用旋转摩擦或搅拌摩擦等物理连接方式,使连接部位在固态下实现原子级别的结合,从而获得与基体材料性能一致的整体结构。这种连续性消除了传统焊缝中常见的气孔、夹渣等隐蔽缺陷,大幅提高了结构的密封性与承压能力。
无缝焊接的自动化特性进一步提升了工艺的一致性与可重复性。通过预先设定的轨迹与参数模型,设备能够自动适应复杂曲面或长直缝的焊接需求,无需人工干预即可保持极高的加工精度。在压力容器或管道制造领域,这种技术消除了焊缝处的应力集中现象,使得整体结构的疲劳寿命得到显著延长。同时,无缝连接减少了后续打磨、探伤等二次加工步骤,简化了生产流程,提高了整体制造效率。
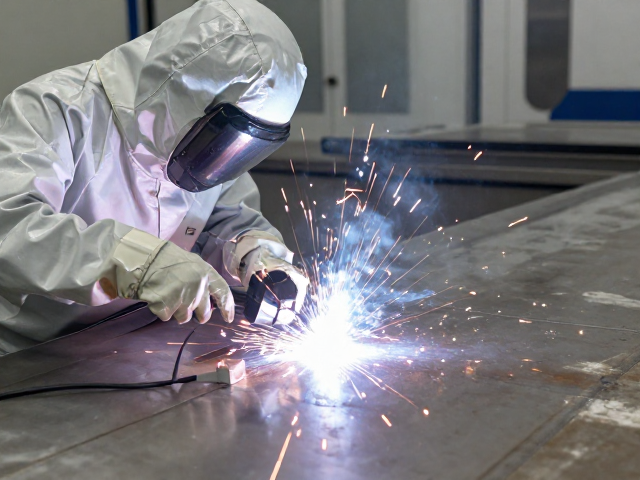
防腐涂装体系与焊接表面处理的协同效应
高质量的焊接表面是防腐涂装发挥长效保护作用的前提条件。全自动无缝焊接技术生成的焊缝平整光滑,无飞溅与氧化皮残留,极大降低了表面预处理的工作难度。在涂装前,通过自动化喷砂或激光清洗设备去除表面微观杂质,能够确保涂层与基材形成严密的物理咬合与化学键合。这种无缝与涂装的无缝衔接,避免了因焊缝粗糙导致的涂层厚度不均或局部附着力不足问题。
防腐涂层的选材与施工工艺需与焊接工艺的热效应相匹配。高分子复合材料或高性能环氧涂层在固化过程中会经历温度变化,若焊接残余应力过大,可能导致涂层在服役初期出现微裂纹或剥落。因此,在焊接后引入应力消除热处理,并配合表面活化处理,能够显著提升涂层的耐盐雾腐蚀性能与耐候性。通过多层涂装体系的叠加,结合无缝焊接提供的优异基底,结构件在海洋工程或化工环境中的防腐寿命可实现数量级的提升。
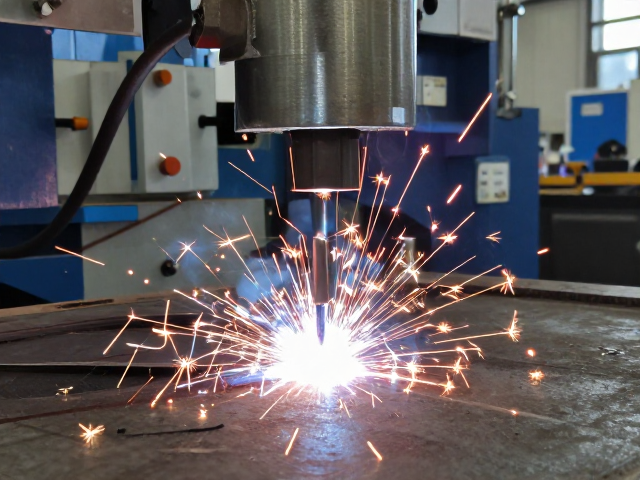
工艺质量综合评估与数据追溯体系构建
工艺质量的提升离不开严密的数据监控与追溯体系。现代制造环境中,焊接过程中的热输入数据、设备运行状态及环境参数均被实时采集并存储于中央数据库中。通过大数据分析技术,可以识别工艺参数的微小波动对最终产品质量的潜在影响,从而实现对生产过程的预测性维护与优化。这种基于数据驱动的质量管理模式,确保了每一道工序的可追溯性,为后续的质量分析提供了详实的依据。
综合评估体系不仅关注最终产品的外观与尺寸精度,更深入到微观组织性能与长期服役行为的预测。通过结合无损检测技术如超声波或射线检测,以及对焊缝区域的显微硬度测试,能够全面验证热输入控制与无缝焊接效果。实际应用中,建立标准化的工艺窗口数据库,使得不同批次、不同工况下的生产数据能够相互比对与验证。这种严密的逻辑闭环,确保了制造工艺在提升效率的同时,始终保持在高可靠性范围内,为高端制造提供坚实的技术支撑。