全自动无缝焊接T型接头技术,赋能机械制造与维修高效升级
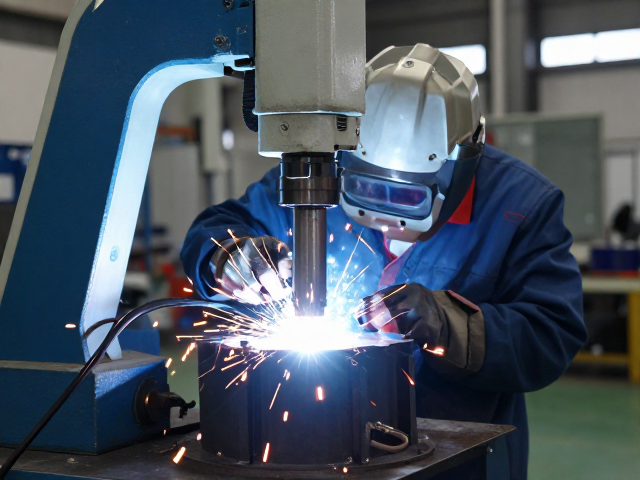
传统焊接痛点与自动化转型需求 机械制造与维修行业中,T型接头作为核心连接结构,其质量直接决定了整体构件的承压能力与结构稳定性。传统手工焊接或半自动焊接方式高度依赖操作工人的个人技艺,焊缝成型一致性难以保证,极易出现未熔合、气孔或夹渣等缺陷。在高压容器、重型机械框架等关键领域,这种人为因素导致的质量波动已成为制约生产效率与产品可靠性的主要瓶颈。随着制造业对精度与效率要求的双重提升,传统工艺已难以满
传统焊接痛点与自动化转型需求
机械制造与维修行业中,T型接头作为核心连接结构,其质量直接决定了整体构件的承压能力与结构稳定性。传统手工焊接或半自动焊接方式高度依赖操作工人的个人技艺,焊缝成型一致性难以保证,极易出现未熔合、气孔或夹渣等缺陷。在高压容器、重型机械框架等关键领域,这种人为因素导致的质量波动已成为制约生产效率与产品可靠性的主要瓶颈。随着制造业对精度与效率要求的双重提升,传统工艺已难以满足大规模标准化生产的需求,行业内部对于能够消除人为误差、实现标准化输出的自动化焊接技术的需求日益迫切。
全自动无缝焊接技术通过集成高精度伺服控制系统与智能传感技术,从根本上改变了T型接头的制造工艺。该技术利用激光或电子束等高能量密度热源,配合自动跟踪与焊缝自适应调节系统,能够在焊接过程中实时修正焊枪姿态与工艺参数。这种自动化介入不仅消除了人工焊接中的停顿与抖动,更通过严密的热过程控制,实现了焊缝金属与母材的完全融合。对于机械制造企业而言,引入此类技术意味着从依赖“老师傅经验”向依赖“数据与算法”的生产模式转型,为提升整体制造体系的稳定性提供了硬件基础。
核心工艺原理与技术优势解析
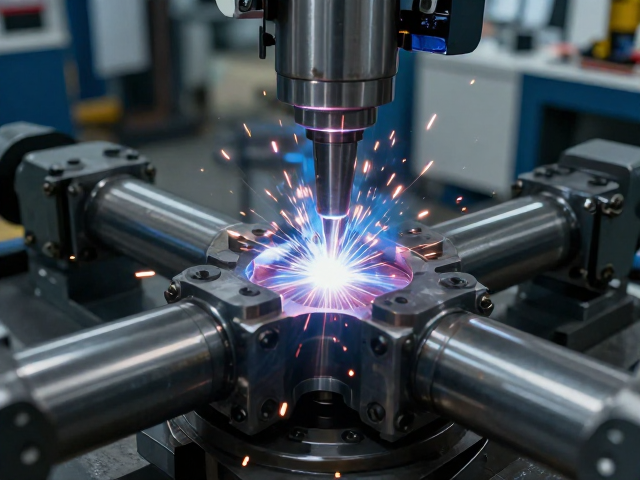
全自动无缝焊接T型接头的核心在于其严密的熔池控制与热输入管理。系统通过高灵敏度传感器实时监测焊缝坡口形态及熔池动态变化,即时调整送丝速度、焊接电流及扫描轨迹。在T型接头这种多向受力结构中,焊缝根部与表面的成型质量至关重要。自动化设备能够精确控制热输入分布,避免局部过热导致的晶粒粗大或变形,从而获得组织均匀、力学性能稳定的焊缝。这种工艺特性使得焊接接头无需经过繁琐的后处理打磨,表面平整光滑,显著降低了后续加工工序的成本与时间。
技术优势还体现在其对复杂工况的适应能力上。不同于传统设备难以应对的薄板焊接或异种材料连接,现代全自动焊接系统具备宽范围的参数调节能力。通过预设严密的焊接工艺窗口,设备可自动匹配不同材质、厚度下的最佳焊接参数。在实际应用中,这种灵活性使得单一生产线能够兼容多种规格的T型接头生产,大幅提升了产线的柔性。此外,自动化过程全程封闭运行,有效隔绝了空气中的氧气与氮气对熔池的污染,进一步提升了焊缝的纯净度与耐腐蚀性能,为高端装备制造提供了坚实的技术支撑。
在机械制造与维修场景的实际应用
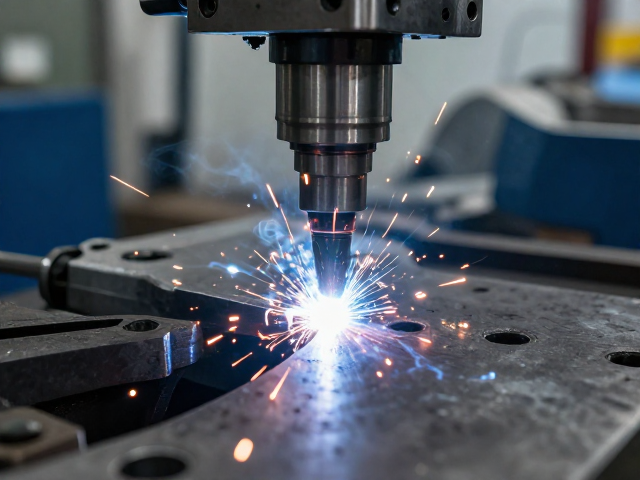
在重型机械制造领域,全自动无缝焊接技术已广泛应用于龙门架、液压缸体底座等关键部件的生产。以某大型工程机械制造商为例,其在生产大型液压支架立柱时,采用全自动T型接头焊接工作站替代原有人工焊接工序。实际运行数据显示,单件焊接周期缩短了约40%,且焊缝一次合格率稳定在98%以上。由于消除了人为操作波动,产品的一致性得到显著提升,减少了因焊缝缺陷导致的返修与报废,直接降低了原材料损耗与能源消耗。这种效率提升不仅体现在单件产品上,更体现在整体生产节拍的优化,使企业能够更灵活地响应订单变化。
在设备维修与维护场景,该技术同样展现出独特的价值。大型装备在服役过程中,关键受力部件常因疲劳或损伤需要修复。传统堆焊修复后往往需要大量机械加工,且热影响区易产生裂纹。全自动无缝焊接技术通过精确的热控制,可在修复过程中保持母材原有的力学性能,减少热变形。例如,在风电齿轮箱箱盖的修复中,自动化焊接能够精准控制层间温度,确保修复区域与基体结合紧密,延长了部件的使用寿命。这种高效且高质量的修复方式,降低了停机维修时间,提升了设备的整体运行效率,为运维成本控制提供了有效手段。