全自动无缝焊接变形控制,焊剂选型与工艺优化指南
全自动无缝焊接中的变形机理与应力分布特征 全自动无缝焊接技术通过连续、稳定的热输入实现管接头的全熔深连接,其核心难点在于高温热域引起的非均匀热膨胀与冷却收缩。
全自动无缝焊接在机械制造维修中的焊缝整形技术解析
全自动无缝焊接技术的核心原理与设备演进 全自动无缝焊接并非单一的技术动作,而是集成了高精度数控系统、激光传感技术以及自适应焊接路径规划的综合制造工艺。在机械制
全自动无缝焊接防弧光辐射与目视检测VI技术解析
全自动无缝焊接技术的工艺演进与核心优势 全自动无缝焊接技术通过高精度伺服控制系统与多轴联动机械臂,实现了管接件与管体在旋转过程中的连续熔合。相较于传统氩弧焊或
汽车车身与底盘全自动无缝焊接,如何精准控制焊缝余高?
焊缝余高对车身结构强度与密封性的关键影响 在汽车制造的全自动焊接流程中,焊缝余高是指焊缝表面高出母材表面的垂直距离,这一微观几何特征直接决定了车身连接部位的应
全自动无缝焊接咬边如何通过目视检测VI精准控制?
目视检测在无缝焊接咬边识别中的核心定义 全自动无缝焊接过程中的咬边缺陷,表现为焊缝与母材交界处出现的沟槽或凹陷,其形成通常源于热输入过大、焊接速度过快或焊枪角
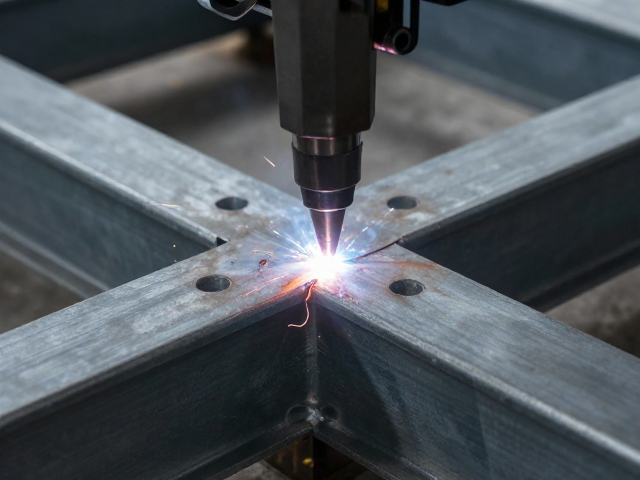
钢结构角接接头全自动无缝焊接技术解析,提升建筑强度与美观
钢结构角接接头全自动无缝焊接技术的核心原理 钢结构角接接头在建筑领域中承担着连接垂直构件与水平构件的关键角色,其质量直接决定了整体结构的受力稳定性。全自动无缝
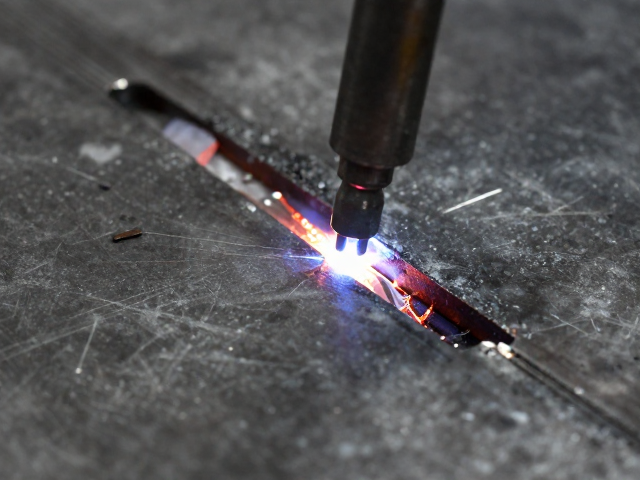
全自动无缝焊接夹渣原因,焊剂选用与工艺优化指南
夹渣缺陷的形成机理与焊缝形态特征 全自动焊接过程中,夹渣是阻碍焊缝金属致密性的主要内部缺陷之一,其本质在于熔渣未能及时浮出熔池表面,被凝固的金属包裹在焊缝内部
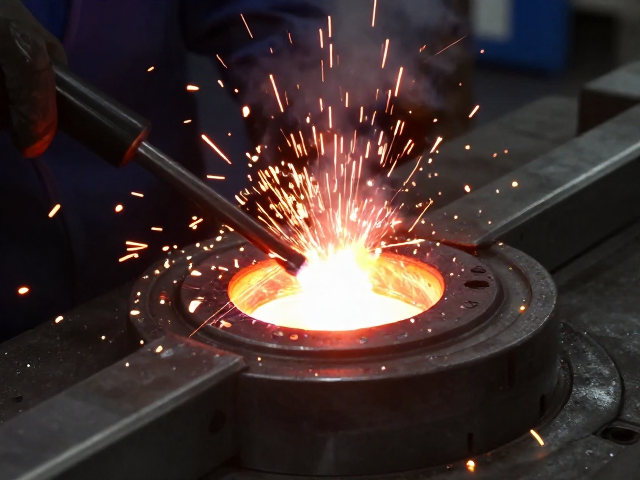
全自动无缝焊接搭接接头熔池控制技巧与优化
熔池动态行为与热输入耦合机制 全自动无缝焊接过程中的熔池行为直接决定了搭接接头的微观组织演变与最终力学性能。在自动化焊接场景中,激光源或电弧热源与工件的相对运
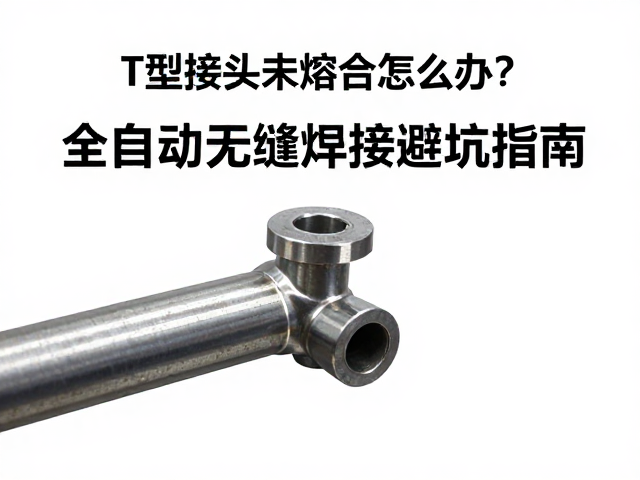
T型接头未熔合怎么办?全自动无缝焊接避坑指南
T型接头未熔合的核心成因与工况分析 T型接头在管道或钢结构连接中常因几何形状特殊导致焊接熔池流动不畅,进而引发未熔合缺陷。这种缺陷通常表现为焊缝金属与母材或层
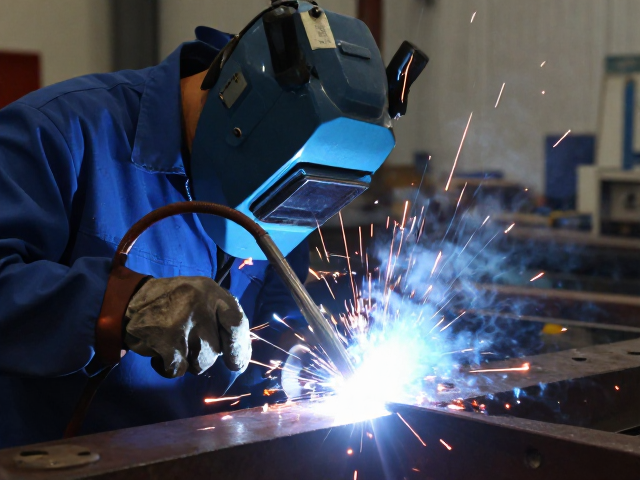
船舶制造中的全自动无缝焊接,钨极氩弧焊(TIG)技术解析
船舶制造中无缝焊接的核心痛点与TIG技术优势 船舶制造长期面临着高强度钢、不锈钢及铝合金等多种异种材料连接的挑战,传统焊接工艺在应对厚板对接或复杂曲面结构时,
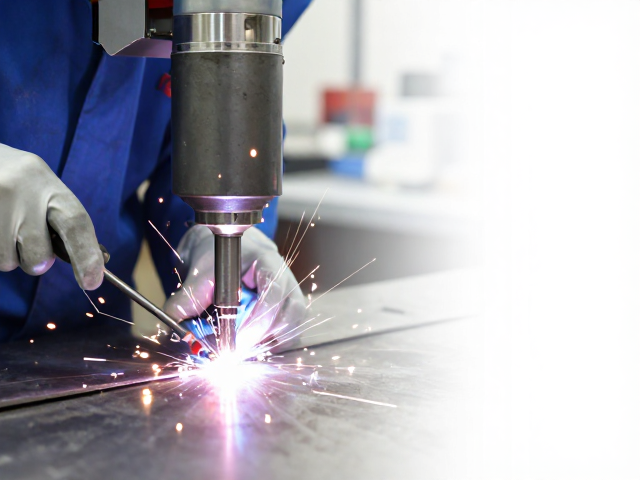
全自动无缝焊接变形控制与焊缝打磨技巧,提升加工精度
热应力管理:从源头降低焊接变形 焊接过程中的热输入是导致工件产生残余应力和宏观变形的核心因素。当高温热源局部作用于金属表面时,焊缝区域迅速膨胀,而周围低温区域
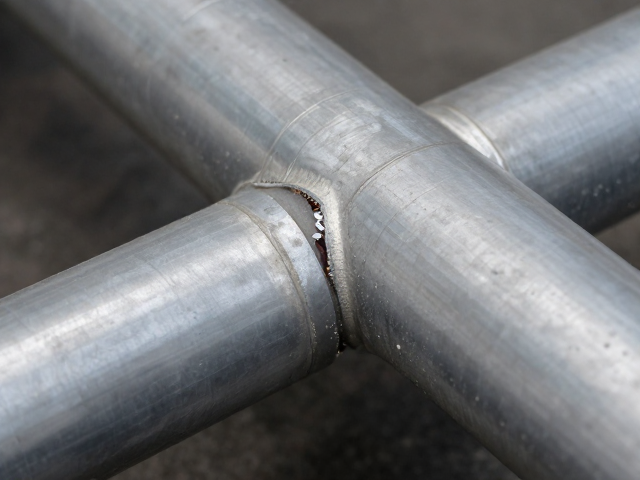
管道工程咬边怎么修?全自动无缝焊接高效解决难题
管道咬边缺陷的成因分析与识别 管道焊接过程中,咬边主要表现为焊缝边缘母材被电弧熔化后未加填充而形成的凹陷,这种缺陷会显著降低接头强度并引发应力集中。在高压油气