全自动无缝焊接高强度结构,角接接头工艺优势与应用解析
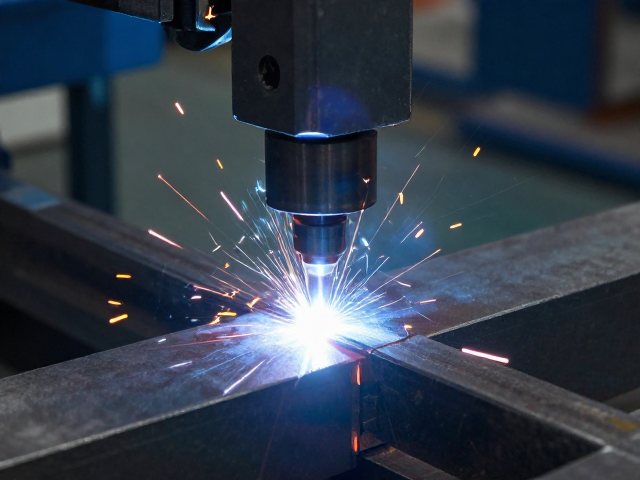
全自动无缝焊接的技术原理与核心优势 全自动无缝焊接技术通过高精度伺服控制系统与多轴机械臂的协同作业,实现了焊枪在复杂轨迹下的微米级定位。相较于传统人工焊接,该工艺消除了人为操作带来的如焊缝宽度不均、熔深不足等不稳定性因素。在角接接头的应用场景中,机器人能够严格遵循预设的热输入曲线,确保焊材与母材在微观层面达到原子级的结合,从而显著提升接头的致密度。这种自动化流程不仅降低了对高技能焊工的人力依赖,
全自动无缝焊接的技术原理与核心优势
全自动无缝焊接技术通过高精度伺服控制系统与多轴机械臂的协同作业,实现了焊枪在复杂轨迹下的微米级定位。相较于传统人工焊接,该工艺消除了人为操作带来的如焊缝宽度不均、熔深不足等不稳定性因素。在角接接头的应用场景中,机器人能够严格遵循预设的热输入曲线,确保焊材与母材在微观层面达到原子级的结合,从而显著提升接头的致密度。这种自动化流程不仅降低了对高技能焊工的人力依赖,更通过标准化作业程序,使不同批次产品的质量一致性得到根本性保障。
高强度结构件在承受交变载荷时,焊缝区域的应力集中往往是失效的主要诱因。全自动无缝焊接采用优化的电弧形态与保护气体流量控制,有效减少了气孔、夹渣等常见缺陷。在角接接头中,焊枪通常采用摆动手法或摆动电弧技术,改善熔池流动状态,使焊缝成形更加圆润平滑。这种工艺特点使得焊缝与母材之间的过渡区更加平缓,显著降低了应力集中系数,从而提升了整体结构在动态负载下的疲劳寿命。对于需要高可靠性的工业装备而言,这种由工艺稳定性带来的质量优势,直接转化为设备运行周期的延长和维护成本的降低。
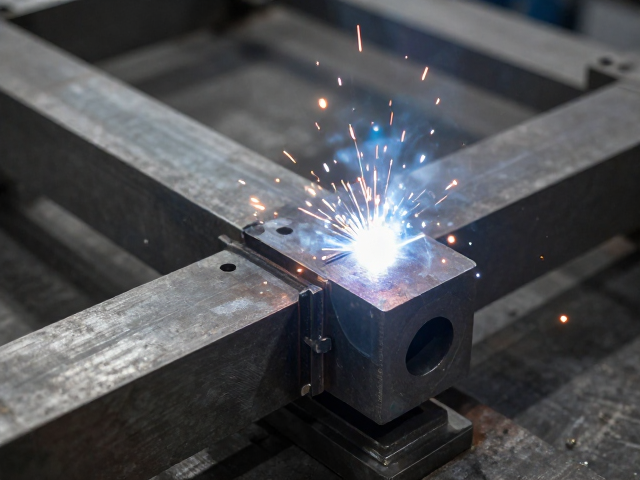
角接接头在复杂工况下的工艺难点解析
角接接头因其几何形状的特殊性,在焊接过程中极易产生未熔合、咬边以及角变形等缺陷。传统焊接方法在处理厚板或多层焊道时,往往难以精确控制层间温度,导致热影响区晶粒粗大,力学性能下降。全自动焊接系统通过实时监测电弧电压与电流信号,动态调整送丝速度与焊接速度,确保每一层焊道的熔合质量。特别是在处理大厚度材料的角接部位时,系统能够自动计算并执行多层多道的焊接策略,通过精确的热管理,避免因过热导致的材料性能退化,确保接头在极端工况下的结构完整性。
此外,角接接头在焊接过程中受到的约束条件复杂,残余应力分布不均容易导致结构变形。全自动焊接设备通常配备激光跟踪传感器或视觉引导系统,能够实时识别接头位置偏差并进行路径补偿。这种闭环控制机制有效解决了因工件装配误差或热变形引起的焊接路径偏离问题。在实际操作中,通过优化焊接顺序与层间冷却时间,可以显著抑制角变形,确保结构件的几何精度。对于高精度要求的机械结构,这种对热输入与变形控制的精细化管理能力,是保证产品合格率的关键所在。
典型工业场景中的应用实践与效能评估
在汽车制造领域,底盘悬挂系统与车身框架的连接大量采用高强度钢制角接接头。全自动无缝焊接技术在此类应用中,能够稳定实现抗拉强度超过规定值的接头质量,满足整车碰撞安全标准。以某主流车型副车架生产线为例,引入全自动焊接单元后,焊缝的一次合格率提升至98%以上,同时单件焊接节拍缩短约20%。这种效率提升并非孤立存在,而是源于焊接参数的标准化与设备的高重复定位精度,使得大规模量产中的质量控制更加可控。此外,自动化产线的数据追溯功能,使得每一处焊缝的热历史与工艺参数均可被记录与分析,为后续的质量优化提供了真实可靠的数据支撑。
工程机械行业的液压缸体与结构臂架连接部位,长期承受高负荷与冲击载荷,对角接接头的韧性要求极高。全自动无缝焊接技术通过调整焊丝成分与焊接工艺参数,优化焊缝金属的微观组织结构,使其在保持高强度的同时具备良好的低温冲击韧性。在某大型挖掘机臂架的生产中,应用该工艺后,接头区域的冲击功数值稳定在行业高标准范围内,显著降低了裂纹扩展风险。这种应用不仅体现在静态强度的提升,更体现在复杂工况下结构件的耐久性表现。通过减少返修率和报废率,企业在生产成本控制方面获得了实质性收益,同时也提升了产品在市场中的竞争力。