汽车车身底盘全自动无缝焊接与电阻点焊技术解析
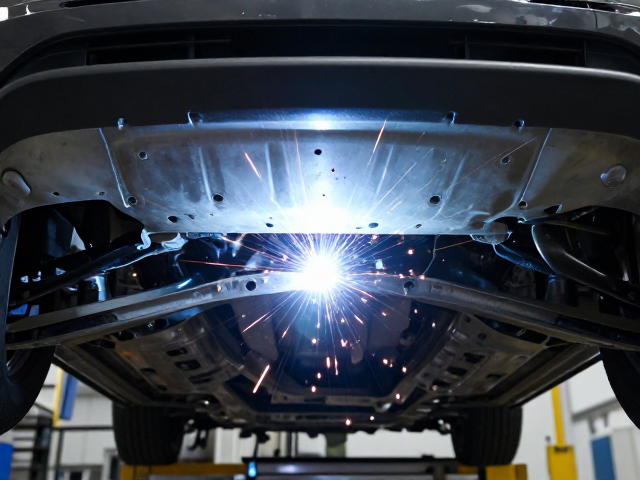
电阻点焊在汽车制造中的核心地位与物理机制 电阻点焊是汽车车身底盘制造中应用最广泛、技术最成熟的连接工艺,其核心原理基于焦耳定律。当电流通过两个相互接触的金属工件时,由于接触面存在电阻,电流密度极高,使得局部接触点迅速加热至熔融状态,形成熔核。在电极压力的作用下,熔融金属冷却凝固,从而实现金属间的原子间结合。这一过程通常在极短时间内完成,从通电加热到冷却成型,整个循环可能仅需数秒,确保了生产效率与
电阻点焊在汽车制造中的核心地位与物理机制
电阻点焊是汽车车身底盘制造中应用最广泛、技术最成熟的连接工艺,其核心原理基于焦耳定律。当电流通过两个相互接触的金属工件时,由于接触面存在电阻,电流密度极高,使得局部接触点迅速加热至熔融状态,形成熔核。在电极压力的作用下,熔融金属冷却凝固,从而实现金属间的原子间结合。这一过程通常在极短时间内完成,从通电加热到冷却成型,整个循环可能仅需数秒,确保了生产效率与连接强度的平衡。
在汽车车身结构中,电阻点焊主要应用于白车身(BIW)的分总成焊接及总拼焊装。车门、侧围、地板、顶盖等薄板件之间的连接,绝大多数依赖于此技术。由于车身钢板多为低碳钢、高强钢或铝合金,不同材质对电流密度、电极压力及焊接时间的参数要求存在显著差异。例如,高强钢需要更高的电流密度以克服其较高的电阻率,而铝合金则因导热系数高,需要峰值功率更大的逆变直流点焊电源来维持熔核尺寸。
全自动无缝焊接技术的演进与实现路径
所谓“无缝焊接”在工业语境中通常指通过精密的焊后处理或特殊的搭接设计,消除传统点焊留下的明显焊点痕迹,以达到表面连续、美观的效果。这一技术常与激光焊、搅拌摩擦焊或高精度电阻点焊结合使用。在高端车型的车顶与侧围连接处,激光焊被广泛采用,它通过高能密度激光束熔化焊缝区域,再经打磨或特殊涂层处理,实现视觉上的“无缝”过渡。这种工艺不仅提升了车身的美观度,更关键的是优化了应力分布,减少了因焊点集中导致的疲劳断裂风险。
自动化集成是实现高精度无缝焊接的关键。现代焊装车间普遍采用六轴或七轴机器人搭载专用焊钳或激光头,通过高精度伺服控制系统,实时调整焊接轨迹、压力和速度。配合视觉传感器和激光跟踪系统,机器人能够自动识别工件位置偏差并进行补偿,确保每一处焊缝的位置精度控制在毫米级别。这种高度自动化的生产模式,不仅降低了人工干预带来的误差,还通过数据闭环监控每一个焊点的质量参数,实现了生产过程的可追溯性。
工艺参数的精准控制与质量监测
电阻点焊的质量高度依赖于电流、时间、压力三大核心参数的精确匹配。电流大小直接决定发热量,时间影响熔核形成与冷却速率,而电极压力则控制接触电阻及防止飞溅。在实际生产中,这些参数会根据材料厚度、表面状态(如镀锌层)进行动态调整。例如,对于镀锌钢板,为防止锌层飞溅和电极粘连,通常采用分段电流控制或软规范焊接,即在初始阶段使用较小电流预热,随后增大电流形成熔核,降低电流进行锻压冷却。
质量监测技术已从传统的电流电压采样发展为多维度的在线监控系统。现代点焊控制器能够实时采集次级电流、初级电压、电极位移等数据,通过算法计算出口电阻变化曲线,判断熔核形成情况。部分高端产线引入了超声波监测或红外热成像技术,直接观察熔核内部状态或表面温度场分布。这些非破坏性检测手段能够即时发现虚焊、漏焊、飞溅等缺陷,确保每一处焊点符合设计强度要求,为车身结构的安全性提供数据支撑。
车身底盘连接件的特种焊接应用
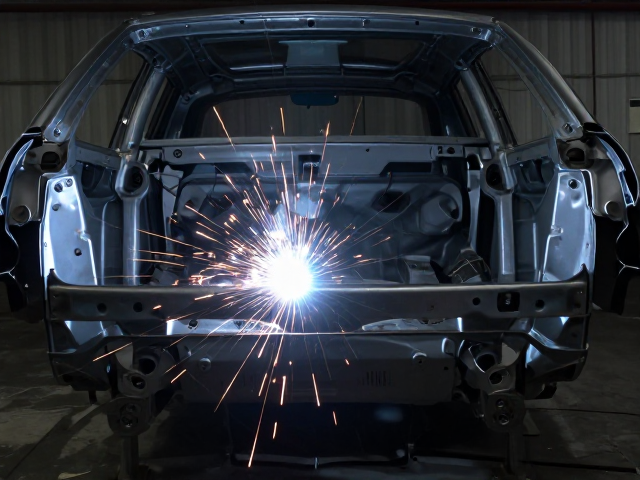
底盘系统承载着汽车的重量、动力传递及悬挂功能,其连接件通常使用高强度低合金钢(HSLA)或超高强度钢,对焊接质量要求极为严苛。在副车架、控制臂、纵梁等部件的制造中,电阻点焊常与凸焊、二保焊等工艺混合使用。凸焊利用工件表面的凸起触点集中电流,适用于螺母、垫圈等紧固件的焊接,能有效防止电极磨损并提高焊接稳定性。对于厚板或异种材料连接,则可能需要采用激光-电弧复合焊,以改善熔深和接头韧性。
底盘焊接还面临热影响区(HAZ)软化及氢致裂纹的风险。高强钢在焊接过程中,热影响区的微观组织发生变化,可能导致硬度下降,影响整体强度。为此,焊后热处理或采用低氢型焊材成为常见解决方案。同时,焊接前的表面清洁至关重要,油污、氧化皮或水分会显著增加接触电阻,导致飞溅和焊点不合格。自动化产线通常配备高压空气吹扫、钢丝轮打磨或化学清洗工位,确保焊接面的洁净度,从源头保障焊接质量的稳定性。
自动化产线的柔性化设计与数据集成
随着汽车车型迭代周期的缩短,焊装产线的柔性化设计成为行业趋势。传统刚性生产线难以应对多车型共线生产的需求,而柔性化产线通过快换模具、可调式机器人基座及模块化焊钳,实现了快速切换不同车型的生产模式。例如,通过更换不同形状的电极帽和调整机器人焊接路径,同一台机器人可完成不同尺寸车门的焊接。这种柔性化不仅降低了产线改造成本,还提高了设备利用率。
数据集成与智能制造是提升焊接一致性的另一大驱动力。工业物联网技术将焊接控制器、机器人、传感器等设备联网,形成统一的数据平台。生产过程中的每一个焊点的电流、电压、时间、压力等数据实时上传至云端,通过大数据分析技术,对长期趋势进行监控与预警。若某台焊机参数出现微小漂移,系统可自动触发维护警报,防止批量质量事故。这种基于数据的预测性维护,大幅降低了非计划停机时间,确保了生产过程的连续性与稳定性。