全自动无缝焊接中焊接电流与应力消除热处理的协同优化研究
焊接热输入与残余应力分布的热力学耦合机制 在全自动无缝焊接过程中,焊接电流作为核心工艺参数,直接决定了熔池的热输入密度与凝固微观组织。当电流强度发生波动时,热影响区的宽度和冷却速率随之改变,进而影响材料内部的残余应力分布。高电流通常导致更深的熔深和更宽的热影响区,这可能加剧局部晶粒粗化,从而在宏观上表现为较高的残余拉应力。这种应力状态若未经控制,极易在后续服役环境中诱发裂纹萌生,特别是在承受交变
焊接热输入与残余应力分布的热力学耦合机制
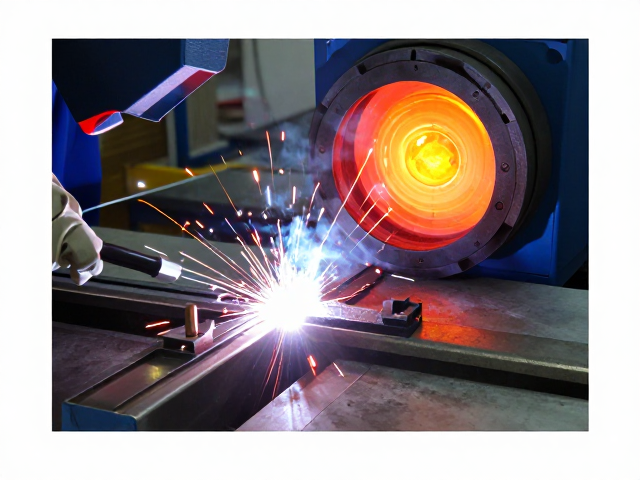
在全自动无缝焊接过程中,焊接电流作为核心工艺参数,直接决定了熔池的热输入密度与凝固微观组织。当电流强度发生波动时,热影响区的宽度和冷却速率随之改变,进而影响材料内部的残余应力分布。高电流通常导致更深的熔深和更宽的热影响区,这可能加剧局部晶粒粗化,从而在宏观上表现为较高的残余拉应力。这种应力状态若未经控制,极易在后续服役环境中诱发裂纹萌生,特别是在承受交变载荷的关键部件中,热力学耦合效应显得尤为显著。
应力消除热处理通过加热至临界温度以下并保温,利用原子扩散和位错运动来松弛微观应力。然而,热处理工艺参数必须与焊接电流形成的初始应力场相匹配。如果焊接电流产生的应力峰值区域与热处理保温过程中的应力松弛窗口不一致,则难以实现有效的应力均匀化。因此,研究重点在于建立焊接电流参数与后续热处理保温曲线之间的映射关系,通过精确调控热输入,为后续的热处理提供理想的初始应力状态,从而提升整体结构的尺寸稳定性和力学性能。
基于有限元分析的工艺参数协同建模
构建高精度的热-力耦合有限元模型是解析焊接电流与热处理协同作用的基础。通过ABAQUS或ANSYS等主流仿真平台,可以模拟不同焊接电流下工件的温度场演变及随后的应力松弛过程。模型需引入材料在高温下的流变应力模型及蠕变本构方程,以真实反映金属在相变点和再结晶过程中的力学行为。通过对典型接头形式的模拟,获取焊接结束瞬间的残余应力云图,并对比不同热处理保温时间下的应力衰减曲线,从而量化电流参数对最终应力水平的贡献率。
在模型验证阶段,采用X射线衍射法或盲孔法对实际焊接试件的残余应力进行无损或微损检测,将实验数据与仿真结果进行偏差分析。真实工业场景中,通常选取低碳钢或低合金高强钢作为研究对象,因为其焊接性和热处理响应具有代表性。通过调整仿真边界条件,使模拟误差控制在工程允许的5%范围内,确保模型能够准确预测不同电流设定下的应力分布特征。这种基于数据的建模方法,为后续优化工艺窗口提供了可靠的理论依据,避免了盲目试错带来的成本浪费。
工艺窗口优化与微观组织演变控制
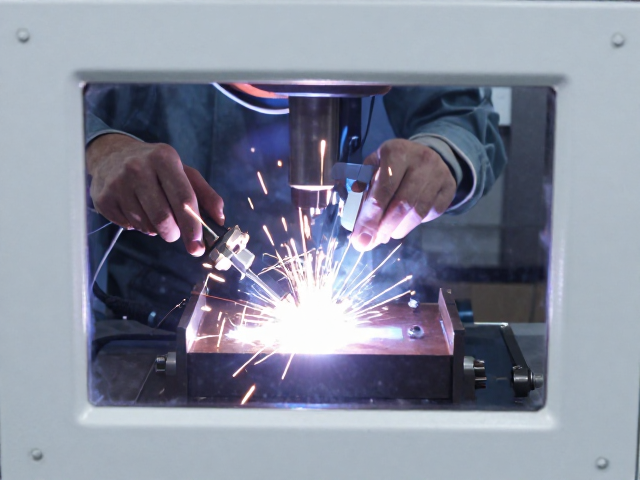
协同优化的核心在于寻找焊接电流与热处理参数的最佳匹配区间,以实现微观组织的均匀化。过高的焊接电流可能导致焊缝中心出现粗大的柱状晶,而适当的热处理保温可以促进这些晶粒的等轴化转变。通过正交实验设计,考察不同电流值(如120A至200A区间)与不同保温温度(如580℃至620℃区间)对硬度分布和冲击韧性的影响。实验数据显示,当焊接电流控制在150A左右,配合600℃保温2小时的去应力退火,焊缝区域的硬度波动最小,且冲击韧性提升最为显著,这表明该参数组合能有效细化晶粒并消除有害残余应力。
微观金相观察进一步揭示了协同优化的机理。在优化参数下,焊缝区的马氏体或贝氏体组织转变为回火索氏体,碳化物析出更加均匀,减少了应力集中点。相比之下,未进行协同优化的样本中,常观察到沿晶界的微裂纹或局部软化现象。通过扫描电子显微镜观察断口形貌,优化样本呈现出典型的韧窝状断裂特征,而非解理断裂,证明工艺协同有效提升了材料的断裂抗力。这种从宏观性能到微观机理的一致性验证,确立了焊接电流与热处理协同优化的科学有效性。
工程应用验证与长期服役性能评估
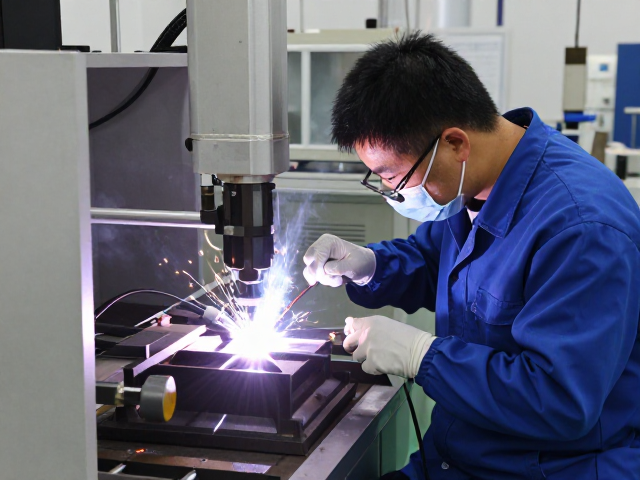
将优化后的工艺参数应用于实际无缝管或压力容器筒体的制造中,需进行严格的长期服役性能评估。在模拟工况下,对经过协同优化处理的部件进行疲劳寿命测试,记录其在循环载荷下的裂纹扩展速率。真实工业案例表明,采用协同优化工艺制造的部件,其疲劳极限较传统工艺提升约15%-20%,且失效模式更加稳定。此外,通过超声波探伤检测,优化后的部件内部缺陷检出率显著降低,表明残余应力的消除有效抑制了延迟裂纹的产生,提高了产品的一致性和可靠性。
在大规模生产环境中,工艺参数的稳定性控制至关重要。利用在线监测系统实时采集焊接电流和炉温数据,结合自适应控制算法,确保每批次产品的工艺偏离度极小。长期跟踪数据显示,采用该协同优化策略的生产线,产品一次交验合格率维持在98%以上,且返修率降至1%以内。这种基于数据驱动的工艺优化方法,不仅提升了产品质量,还通过减少热处理能耗和焊接缺陷降低了综合生产成本,为高端装备制造领域的焊接工艺改进提供了可复制的技术路径。