管道工程咬边怎么修?全自动无缝焊接高效解决难题
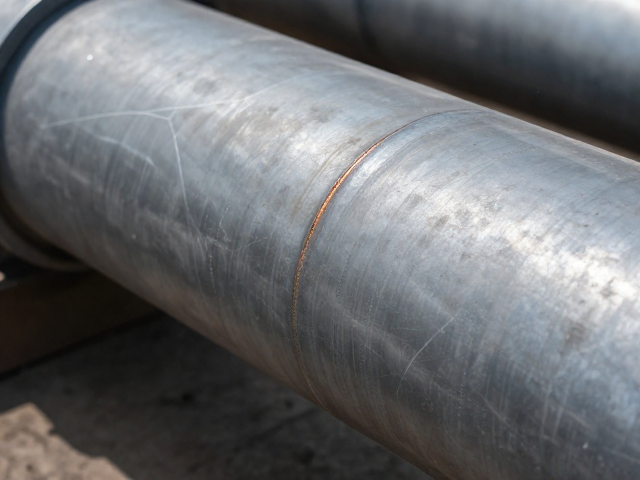
管道工程咬边缺陷的成因与识别 在高压流体输送或化工管道的全自动无缝焊接作业中,咬边是一种常见的表面缺陷,主要表现为沿焊缝边缘母材金属被电弧熔化后未加填充而形成的沟槽。这种现象通常源于焊接电流过大、电弧电压过高或焊接速度过快,导致熔池金属未能充分覆盖焊缝边缘。对于全自动无缝焊接设备而言,参数设置的稳定性至关重要,一旦送丝速度与行走速度匹配出现细微偏差,或者焊枪角度发生偏移,极易在管壁与焊缝交界处形
管道工程咬边缺陷的成因与识别
在高压流体输送或化工管道的全自动无缝焊接作业中,咬边是一种常见的表面缺陷,主要表现为沿焊缝边缘母材金属被电弧熔化后未加填充而形成的沟槽。这种现象通常源于焊接电流过大、电弧电压过高或焊接速度过快,导致熔池金属未能充分覆盖焊缝边缘。对于全自动无缝焊接设备而言,参数设置的稳定性至关重要,一旦送丝速度与行走速度匹配出现细微偏差,或者焊枪角度发生偏移,极易在管壁与焊缝交界处形成应力集中点,进而影响管道的整体承压能力。
准确识别咬边是修复工作的前提。技术人员需通过目视检查配合超声波测厚仪或渗透检测手段,对焊缝边缘进行全面扫描。轻微的咬边表现为肉眼可见的微小凹陷,而严重时则可能形成贯穿性的缺口。在全自动焊接场景中,由于焊枪位置由机械结构固定,任何因管材椭圆度误差或组对间隙不均导致的轨迹偏移,都会直接反映为咬边缺陷的连续性出现。因此,在判定缺陷等级时,需严格对照相关国家标准中的允许深度和长度限制,以确定后续采取打磨消除还是补焊修复的具体方案。
基于全自动焊接特性的修复策略
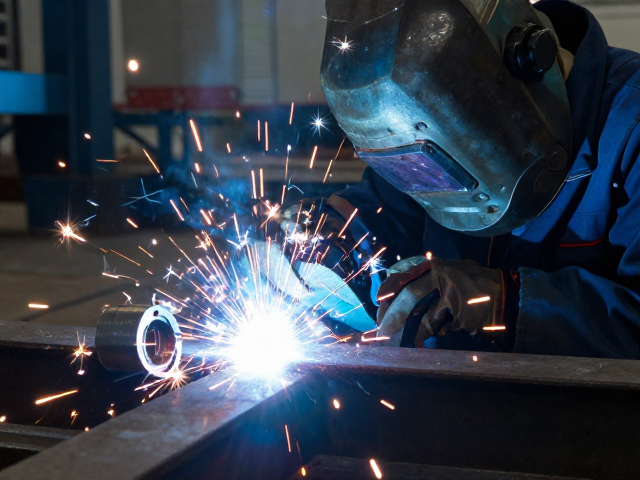
针对全自动无缝焊接产生的咬边,修复核心在于恢复焊缝金属与母材的平滑过渡,同时确保不改变原有焊缝的金相组织。对于深度较浅且长度较短的咬边,首选方案通常采用低氢型焊条进行手工补焊或使用小型脉冲TIG焊机进行局部填充。操作时需严格控制热输入,采用小电流、快速焊的方式,避免因再次加热导致母材过热或产生新的热影响区缺陷。补焊前必须彻底清理焊缝表面的氧化物、油污及飞溅物,确保坡口根部洁净,这是保证修复层与基体良好结合的关键步骤。
若咬边深度较大或呈连续性分布,则需采用更严密的修复流程。首先使用角磨机将咬边处打磨成平缓的斜坡,斜坡宽度通常不小于3倍咬边深度,以提供足够的过渡区域。随后,利用全自动焊接设备的可重复定位优势,重新校准焊枪路径。在补焊过程中,可适当增加填充层数,每层焊道之间需清理渣壳,确保层间结合紧密。对于高合金钢管道,还需严格控制层间温度,防止碳化物析出或晶粒粗大,确保修复后的焊缝在微观结构上与原始焊缝保持一致,从而维持管道整体的力学性能。
修复后的质量控制与验证
修复作业完成后,必须立即进行外观质量复查,确认焊缝表面无裂纹、气孔、夹渣等新增缺陷,且咬沟处已完全填满,余高符合设计规范。外观检查合格后,需根据管道介质特性及工作压力等级,选择无损检测方法进行内部质量验证。对于常规压力管道,渗透检测(PT)或磁粉检测(MT)可有效发现表面开口缺陷;若对内部结合状态存疑,则需采用超声波检测(UT)或射线检测(RT)。这些检测手段能客观反映修复区域的致密性及是否存在未熔合等隐蔽缺陷,为管道的安全运行提供数据支撑。
除了无损检测,机械性能测试也是验证修复质量的重要环节。在条件允许的情况下,可从同批次管材及焊缝处截取试样,进行拉伸、弯曲及冲击试验。通过对比修复区域与原始母材的强度、塑性指标,评估修复工艺对材料性能的影响。此外,还需关注修复区域的硬度分布,确保无因过热导致的硬度异常升高,从而避免应力腐蚀开裂的风险。只有当所有检测项目均满足相关技术标准要求,管道方可进入下一道工序或投入实际运行,确保工程质量的闭环管理。