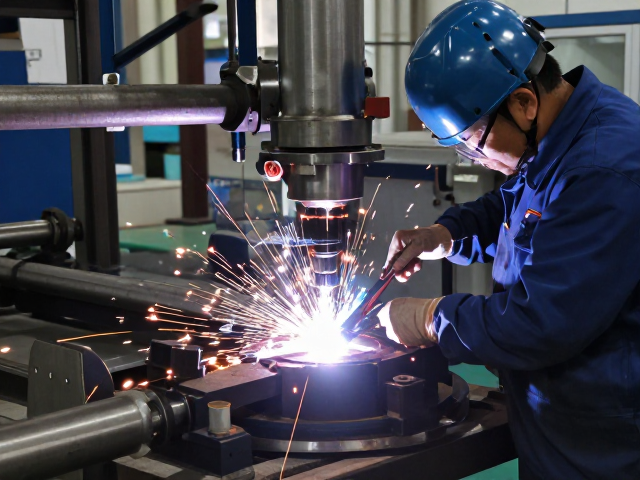
管道工程全自动无缝焊接与应力消除热处理工艺解析
全自动无缝焊接技术的核心原理与设备演进 管道工程中的全自动无缝焊接技术主要依赖于计算机控制下的精密机械运动与热源管理,其核心在于通过高频脉冲电流或激光束实现母
全自动无缝激光焊技术解析,焊丝选择与工艺优势全指南
全自动无缝激光焊技术的核心原理与演进 全自动无缝激光焊技术利用高能量密度的激光束作为热源,通过精密的光学聚焦系统将光束汇聚至微米级光斑,使金属材料在极短时间内
全自动无缝焊接未焊透?掌握热输入控制,彻底解决焊接难题
未焊透现象的热力学根源与工艺关联 在自动化焊接作业中,焊缝根部未能完全熔合是极为常见的缺陷,其本质在于热输入密度不足以克服母材与填充金属的界面能垒。当焊接电流
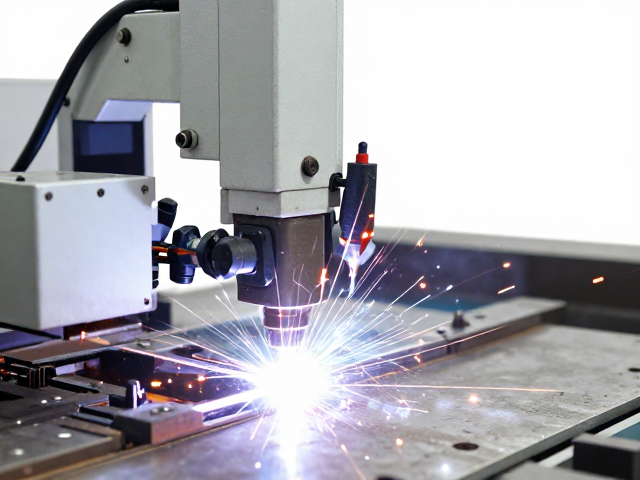
船舶制造中的全自动无缝激光焊技术,优势与应用解析
全自动无缝激光焊技术的核心原理与工艺特征 船舶制造中的全自动无缝激光焊技术,主要依托高功率密度激光束作为热源,通过精密的光学聚焦系统将能量集中作用于金属接缝处
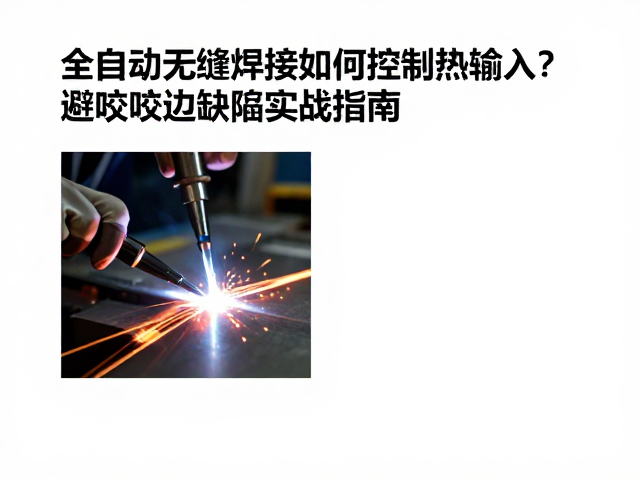
全自动无缝焊接如何控制热输入?避免咬边缺陷的实战指南
热输入对焊缝成型及咬边缺陷的影响机制 在全自动无缝焊接过程中,热输入是决定熔池流动性、焊缝熔深及热影响区宽度的核心变量。过高的热输入会导致母材过度熔化,熔池体
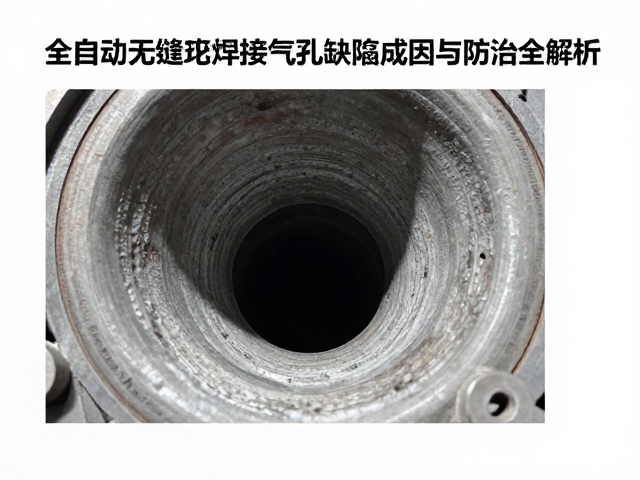
管道工程全自动无缝焊接气孔缺陷成因与防治全解析
气孔缺陷的形成机理与气体来源分析 管道全自动无缝焊接过程中,气孔是极为常见的内部缺陷,其本质是熔池在凝固过程中,溶解的气体未能及时逸出而残留形成的空洞。这些气
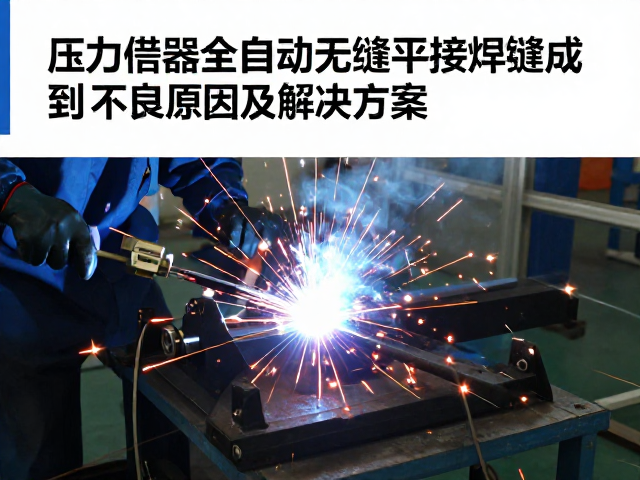
压力容器全自动无缝焊接焊缝成型不良原因及解决方案
焊接参数设置不当对焊缝成型的影响机制 在压力容器制造过程中,电流、电压及焊接速度的匹配精度直接决定了熔池的热输入与流动状态。若焊接电流过大,会导致熔深增加且熔
钨极氩弧焊焊缝成型不良?全自动无缝焊接优化指南
焊缝成型不良的核心症结与电弧稳定性控制 钨极氩弧焊(TIG)过程中,焊缝表面出现凹凸不平、氧化发黑或熔深不足等现象,往往源于电弧长度的不稳定及保护气体的流态异
全自动无缝焊接不锈钢热影响区控制,提升焊接质量的关键
热影响区微观组织演变与性能劣化机制 不锈钢在经历高温焊接过程时,焊缝及周边母材会形成热影响区(HAZ),该区域因受热循环作用导致晶粒粗大及碳化物析出,直接引发
全自动无缝焊接铸铁技巧,氩气/二氧化碳保护气体选择指南
铸铁材料特性与焊接前处理的关键逻辑 铸铁因其高碳含量及石墨形态,在受热过程中极易产生白口组织和裂纹,这是全自动无缝焊接中必须克服的核心物理障碍。在进行任何焊接
全自动无缝焊接技术解析,焊丝与焊缝金属质量关键
全自动无缝焊接的技术原理与核心优势 全自动无缝焊接技术主要依托高精度机器人控制系统与先进的送丝机构,通过激光或电子束作为热源,实现金属部件在连续运动状态下的一
钨极氩弧焊TIG熔池控制,全自动无缝焊接核心技巧
钨极氩弧焊TIG熔池控制的物理基础与热力学平衡 钨极氩弧焊的核心在于对电弧能量与熔池液态金属行为的精确调控,这并非单纯依靠操作者的手感,而是建立在严密的热力学