钨极氩弧焊TIG熔池控制,全自动无缝焊接核心技巧
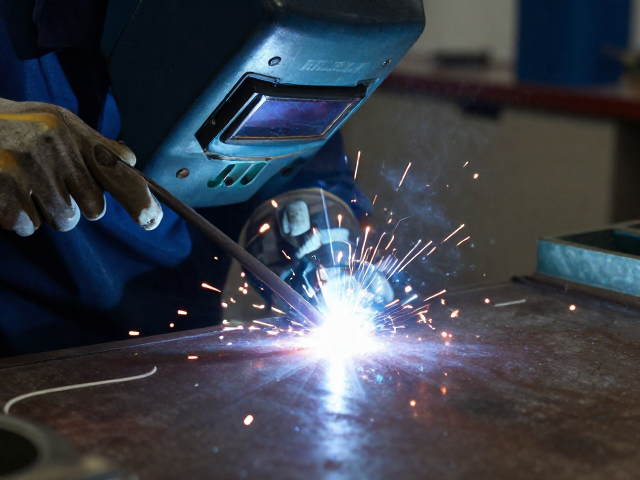
钨极氩弧焊TIG熔池控制的物理基础与热力学平衡 钨极氩弧焊的核心在于对电弧能量与熔池液态金属行为的精确调控,这并非单纯依靠操作者的手感,而是建立在严密的热力学平衡之上。电弧作为热源,其热量分布直接决定了焊缝的熔深与熔宽,在TIG焊接过程中,电弧长度、电流密度以及钨极尖端角度共同影响着热输入的效率。当电弧拉长时,电压升高但能量密度降低,容易导致熔池表面张力不足,使液态金属难以形成稳定的半球状熔池;
钨极氩弧焊TIG熔池控制的物理基础与热力学平衡
钨极氩弧焊的核心在于对电弧能量与熔池液态金属行为的精确调控,这并非单纯依靠操作者的手感,而是建立在严密的热力学平衡之上。电弧作为热源,其热量分布直接决定了焊缝的熔深与熔宽,在TIG焊接过程中,电弧长度、电流密度以及钨极尖端角度共同影响着热输入的效率。当电弧拉长时,电压升高但能量密度降低,容易导致熔池表面张力不足,使液态金属难以形成稳定的半球状熔池;相反,短弧焊接能提供更集中的热量,有助于提高熔深,但过短的电弧极易造成钨极烧损或电弧偏吹,破坏保护效果。因此,维持电弧长度的稳定性是控制熔池形态的第一道防线,操作时需保持焊枪与工件距离恒定,通常控制在3至5毫米范围内,以确保电弧力的稳定传递。
熔池的流动性与凝固过程受到表面张力和重力作用的双重影响,特别是在薄板或精密部件焊接中,这种微观物理现象的表现尤为显著。液态金属在受热后表面张力会随温度变化产生马拉姆戈尼效应,驱动熔池内部发生对流,这种对流有助于排出熔池中的气体和杂质,但若热输入过大,对流过于剧烈会导致熔池塌陷或产生咬边。控制熔池的关键在于管理热积累,通过调节脉冲参数或非脉冲电流的波形,可以周期性地改变熔池的体积和温度,使熔池在“融化-凝固”的循环中保持动态平衡。对于不同厚度的材料,热输入的密度必须经过精确计算,过高的热输入不仅会增加变形风险,还会细化晶粒结构,影响接头力学性能,而热输入不足则会导致未熔合或夹渣缺陷。
全自动无缝焊接中的工艺参数协同与动态调节
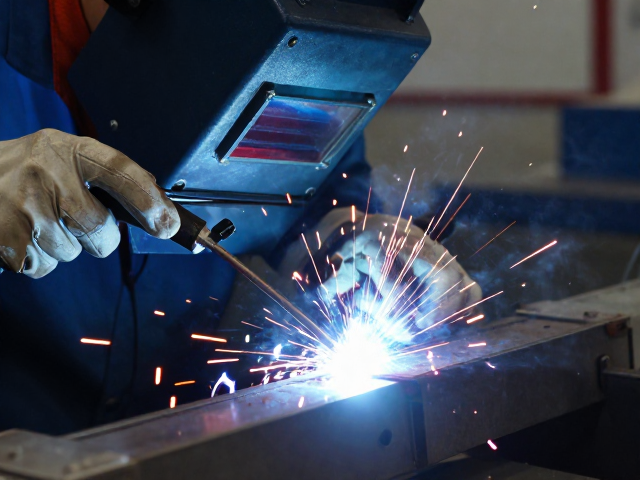
全自动无缝焊接系统通过高精度伺服机构与数字化控制器,实现了焊接过程的标准化与可重复性,但参数的设定并非固定不变,而是需要根据材料特性、接头形式进行严密的协同优化。在自动化程序中,焊接电流、电压、送丝速度以及焊接速度构成了核心变量组。以304不锈钢薄壁管焊接为例,当管径小于50毫米且壁厚在1.0毫米左右时,通常采用小电流脉冲TIG焊,峰值电流需足以熔化母材形成规定熔深,而基值电流则用于维持电弧稳定并控制熔池冷却速度,防止产生热裂纹。送丝速度与焊接速度的匹配至关重要,送丝过快会导致焊丝堆积、熔池过大甚至烧穿,送丝过慢则会造成焊缝塌陷或咬边,自动化系统通过视觉传感器实时监测熔池状态,动态微调送丝节奏,确保焊缝成型均匀一致。
气体保护效果是决定焊缝质量的关键从属性因素,全自动系统中通常配备高精度流量控制器和气体净化装置,以确保护罩内的氩气纯度达到99.99%以上,流量范围控制在15至25升/分钟。气流形态直接影响熔池表面的氧化情况,层流状态的气体能有效隔绝空气中的氧、氮和氢,防止焊缝金属氧化、氮化或吸氢产生气孔。在无缝焊接中,由于没有填充金属或填充金属用量极少,熔池对气体保护极为敏感,任何气流扰动或保护不良都会立即在焊缝表面形成氧化色,表现为黄色、蓝色甚至黑色,这直接反映了氧化程度。因此,自动化设备常配备拖罩或随动气体保护罩,对高温焊缝区域进行二次保护,确保从起弧到收弧的全过程中,熔池始终处于惰性气体环境中,从而实现真正的“无缝”且无氧化的高品质焊接。
焊缝成型缺陷的机理分析与工艺规避策略
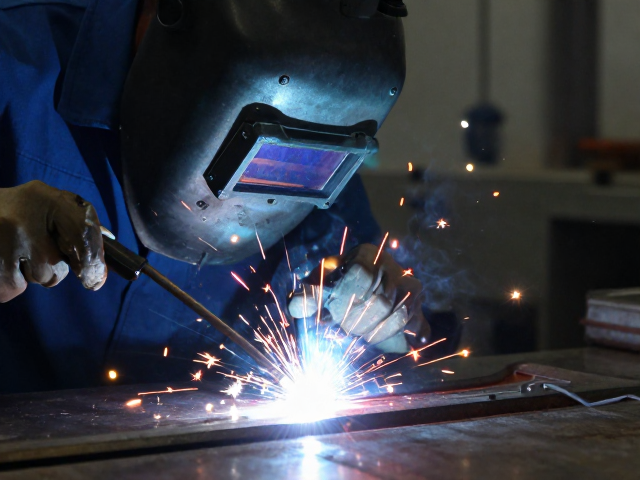
在TIG焊接实践中,焊缝成型缺陷的出现往往源于熔池控制失稳或工艺参数不当,常见的缺陷包括气孔、裂纹、未熔合、咬边和焊瘤等,每种缺陷背后都有明确的物理或冶金机理。气孔多由保护气体失效、工件表面油污水分未清除或熔池凝固速度过快导致气体逸出受阻引起,在自动化焊接中,需定期校准气体管路密封性,并对焊前工件表面进行严格的清洁处理,去除氧化皮、油脂和水分,这是消除气孔的基础措施。裂纹则常因焊缝金属化学成分不均、残余应力过大或热输入分布不合理导致,特别是在焊接高强钢或合金材料时,需通过预热或控制层间温度来降低冷却速度,减少淬硬组织生成,从而降低冷裂倾向。
未熔合和咬边通常与热输入密度和焊接角度有关,未熔合表现为焊缝与母材之间或焊道之间未完全熔化结合,这可能是由于焊接速度过快、电流过小或焊枪角度不当导致热量未能充分传导至熔合线。咬边则多因电弧过强、焊接速度过快或焊枪摆动幅度及频率不当,导致母材边缘被电弧过度熔化而未得到填充金属补偿。在全自动无缝焊接中,焊枪的摆动参数(如摆动频率、振幅、 dwell time)需经过精确设定,以确保电弧在焊缝两侧停留足够的时间,使母材边缘充分熔化并与填充金属融合。此外,收弧阶段的电流衰减曲线也需精心设计,通过电流斜坡下降或脉冲收弧,填补弧坑,防止因熔池快速凝固产生的弧坑裂纹,确保焊缝终点的完整性与强度,实现真正的无缝连接。