全自动无缝焊接不锈钢热影响区控制,提升焊接质量的关键
热影响区微观组织演变与性能劣化机制 不锈钢在经历高温焊接过程时,焊缝及周边母材会形成热影响区(HAZ),该区域因受热循环作用导致晶粒粗大及碳化物析出,直接引发力学性能下降。对于304、316L等常见奥氏体不锈钢,当峰值温度超过1050℃且高温停留时间过长,敏化现象极易发生,导致晶界处析出富铬碳化物,造成晶间贫铬,显著削弱材料的耐腐蚀性能。此外,快速冷却过程中的马氏体相变可能增加硬脆相比例,降低接
热影响区微观组织演变与性能劣化机制
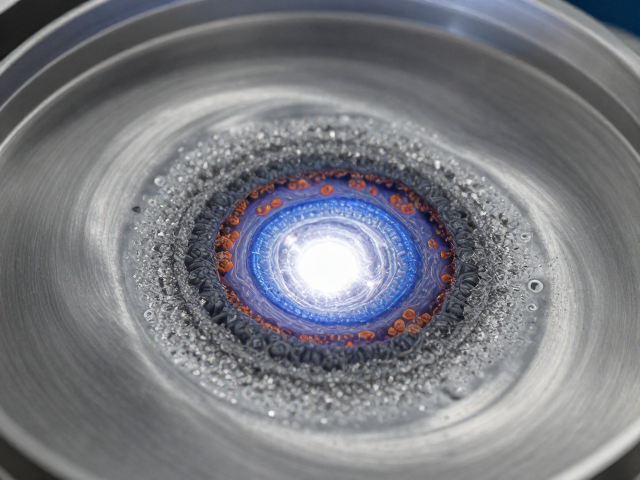
不锈钢在经历高温焊接过程时,焊缝及周边母材会形成热影响区(HAZ),该区域因受热循环作用导致晶粒粗大及碳化物析出,直接引发力学性能下降。对于304、316L等常见奥氏体不锈钢,当峰值温度超过1050℃且高温停留时间过长,敏化现象极易发生,导致晶界处析出富铬碳化物,造成晶间贫铬,显著削弱材料的耐腐蚀性能。此外,快速冷却过程中的马氏体相变可能增加硬脆相比例,降低接头韧性,甚至诱发微裂纹,这些微观层面的损伤在宏观上直接表现为焊接接头的强度衰减和疲劳寿命缩短。
传统手工或半自动焊接难以精确控制热输入密度,导致热影响区宽度不均,组织过渡剧烈。全自动无缝焊接技术通过闭环控制系统实时调节激光功率、扫描速度及离焦量,将热输入控制在最佳区间。研究表明,当热输入密度维持在800-1200 J/mm范围内时,可有效抑制晶粒过度生长,使热影响区宽度缩小至0.5-1.5mm之间,相比常规焊接减少约40%的热损伤面积。这种精确的热管理不仅保留了基体的原始强度,还确保了焊缝与母材之间的平滑过渡,为后续高精度工业应用提供了稳定的微观结构基础。
全自动焊接系统的动态热调控策略
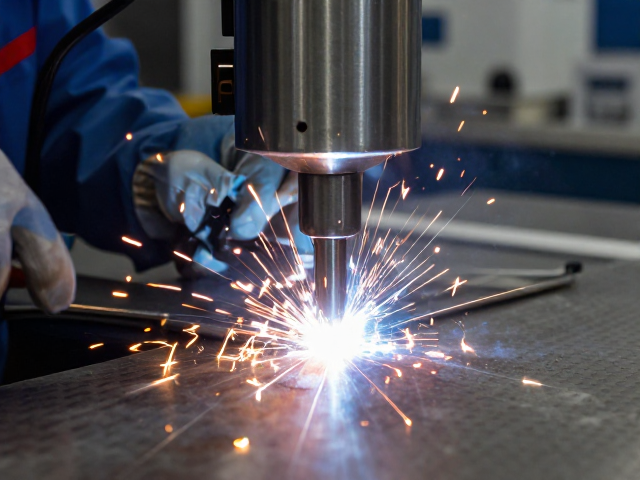
全自动无缝焊接设备依托高精度伺服电机与实时视觉反馈系统,实现了焊接路径与热源的协同运动。系统通过多通道光纤激光器输出高稳定性光束,结合动态光斑整形技术,改变能量分布形态,从而优化熔池流动行为。在焊接过程中,传感器实时监测熔池温度场分布,一旦检测到局部过热,控制系统立即自动调整激光功率或焊接速度进行补偿。这种动态调控机制使得热影响区的温度梯度更加平缓,避免了因局部应力集中导致的变形和残余应力积累。
工艺参数的数字化管理是提升一致性的核心。通过建立不同材质、厚度及接头形式的焊接工艺数据库,全自动系统可调用最优参数组合进行生产。例如,在处理0.5mm薄壁不锈钢管时,系统采用高频脉冲激光模式,脉冲宽度控制在1-10ms之间,峰值功率密度达到10^6 W/cm2量级,有效减少了薄板烧穿风险并细化了晶粒结构。实际产线数据显示,采用该策略后,焊缝成形合格率提升至98%以上,热影响区硬度波动范围控制在±5 HV以内,显著优于依赖人工经验调节的传统焊接方式,确保了批次间产品质量的高度稳定。
无损检测与过程质量控制体系
焊接质量的可追溯性依赖于严密的无损检测流程。全自动无缝焊接生产线通常集成在线涡流检测或超声波探伤模块,在焊接完成后立即对焊缝表面及近表面区域进行扫描。针对热影响区可能存在的微观缺陷,如微孔洞、未熔合或裂纹,高频超声波检测能有效识别深度小于0.1mm的微小瑕疵。同时,金相显微镜分析作为离线验证手段,定期抽检焊缝截面,观察热影响区晶粒尺寸分布及碳化物析出情况,确保微观组织符合设计规范。
数据驱动的质量反馈机制进一步提升了控制精度。焊接过程中的电流、电压、激光功率、保护气体流量等关键参数被实时记录并上传至中央服务器,形成完整的焊接数据包。通过大数据分析技术,对历史数据进行比对分析,识别异常波动模式。当某批次产品的热影响区硬度值偏离标准范围时,系统自动关联该时段的热输入曲线,追溯至具体的工艺参数偏差,进而修正后续生产参数。这种从检测到反馈的闭环质量控制体系,彻底消除了人为干预带来的不确定性,使焊接质量处于受控状态,满足航空航天、医疗器械等高可靠性领域对不锈钢焊接件的严苛要求。