钨极氩弧焊焊缝成型不良?全自动无缝焊接优化指南
焊缝成型不良的核心症结与电弧稳定性控制 钨极氩弧焊(TIG)过程中,焊缝表面出现凹凸不平、氧化发黑或熔深不足等现象,往往源于电弧长度的不稳定及保护气体的流态异常。电弧长度直接决定了热输入的集中度,过长的电弧会导致热量分散,使熔池温度降低,进而引发焊缝宽而扁平、熔合不良;过短的电弧则极易造成钨极与熔池接触,导致夹钨缺陷。实际操作中,焊工需保持焊枪与工件角度在70-90度之间,并严格控制电弧长度在1
焊缝成型不良的核心症结与电弧稳定性控制
钨极氩弧焊(TIG)过程中,焊缝表面出现凹凸不平、氧化发黑或熔深不足等现象,往往源于电弧长度的不稳定及保护气体的流态异常。电弧长度直接决定了热输入的集中度,过长的电弧会导致热量分散,使熔池温度降低,进而引发焊缝宽而扁平、熔合不良;过短的电弧则极易造成钨极与熔池接触,导致夹钨缺陷。实际操作中,焊工需保持焊枪与工件角度在70-90度之间,并严格控制电弧长度在1-3毫米范围内,这是获得圆润成型焊缝的基础物理条件。
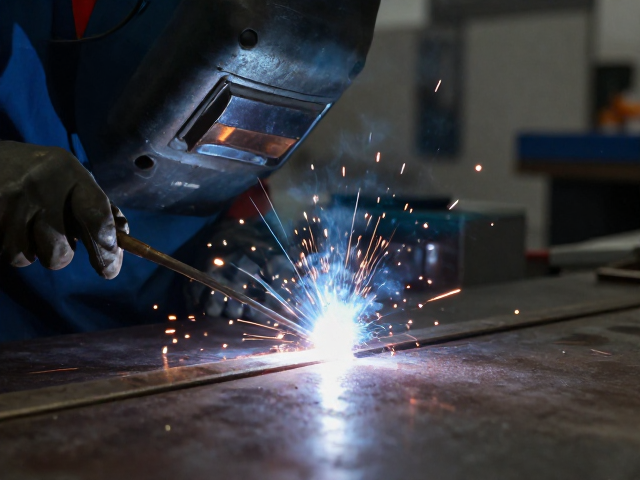
保护气体的纯度与流量分布是决定焊缝表面质量的另一大关键。工业级氩气纯度需达到99.99%以上,若气体中混入氧气或氮气,焊缝表面会迅速氧化变色,形成多孔性结构,严重削弱接头强度。气体流量通常控制在8-15L/min,具体数值需根据喷嘴直径和焊接环境风速调整。流量过小无法形成严密的保护层,流量过大则易产生紊流,将空气卷入焊接区域。通过观察火焰颜色,正常的氩弧焊火焰应呈明亮的蓝白色,若出现暗红或黄色,通常提示气体保护失效或钨极污染,需立即清理或更换气体。
焊接参数匹配与热输入管理策略
电流密度与焊接速度的匹配决定了熔池的流动性及焊缝成型。对于不同厚度的母材,需精确计算热输入,避免因电流过大导致烧穿或焊缝过宽,或因电流过小造成未熔合。一般来说,焊接电流与钨极直径存在对应关系,例如2.0mm钨极适用电流范围约为50-120A。在焊接过程中,保持匀速直线移动是获得均匀焊缝的关键,速度过快会导致焊缝窄高、余高过大,甚至产生咬边;速度过慢则使热积累过多,导致焊缝宽大、凹陷及热影响区晶粒粗大。
脉冲焊接参数的优化是提升薄板焊接成型质量的有效手段。脉冲电流峰值用于熔化金属,基值电流用于维持电弧并冷却熔池。合理的脉冲频率(通常10-200Hz)和占空比能显著减少热输入,防止薄板变形。例如,在焊接0.5-2.0mm不锈钢时,采用脉冲TIG可将热影响区宽度缩小30%-50%,有效抑制晶粒长大。此外,引弧与收弧阶段的电流斜坡控制至关重要,斜坡上升时间需足够长以稳定起弧,收弧斜坡时间需足够长以填满弧坑,防止收弧裂纹和缩孔,这是保证焊缝连续性和致密性的必要工艺措施。
焊材处理与接头清洁度对成型的影响
母材表面的氧化膜、油污及水分是导致焊缝气孔、夹渣及成型不良的主要诱因。铝合金表面的氧化铝熔点高达2000℃,远高于铝基体,若清理不彻底,氧化膜会阻碍熔合,形成夹渣。实际操作中,需使用不锈钢钢丝刷或专用清洗剂彻底去除焊接区域及焊丝表面的氧化层和油污,清理宽度应延伸至焊缝两侧20-30mm。对于不锈钢及碳钢,同样需去除锈迹和油漆,确保焊接区域干燥洁净,这是获得无缺陷焊缝的前提条件。
焊丝的选择与预处理直接影响焊缝的化学成分及力学性能。焊丝直径应与坡口宽度匹配,通常焊丝直径小于板厚。焊丝表面不得有油污、锈蚀或氧化皮,存放时需密封防潮。在焊接过程中,焊丝送进应均匀、连续,避免断弧或送进过快导致焊丝粘附在熔池表面。对于多层焊,层间清理同样重要,需清除前一层焊缝表面的飞溅、氧化皮,确保层间结合良好。焊丝端部在电弧中应保持适当的长度,避免过热熔化或氧化,通常焊丝伸出长度控制在10-15mm,以维持稳定的送丝效果和焊接电弧稳定性。