全自动无缝焊接如何控制热输入?避免咬边缺陷的实战指南
热输入对焊缝成型及咬边缺陷的影响机制 在全自动无缝焊接过程中,热输入是决定熔池流动性、焊缝熔深及热影响区宽度的核心变量。过高的热输入会导致母材过度熔化,熔池体积增大且重力作用显著,液态金属容易在焊缝边缘因重力下垂或塌陷,进而在凝固过程中形成咬边缺陷;相反,热输入过低则可能导致熔合不良,虽不易产生严重的咬边,但会引发未焊透等其他结构性隐患。因此,精准控制热输入并非简单的参数调整,而是需要平衡熔池动
热输入对焊缝成型及咬边缺陷的影响机制
在全自动无缝焊接过程中,热输入是决定熔池流动性、焊缝熔深及热影响区宽度的核心变量。过高的热输入会导致母材过度熔化,熔池体积增大且重力作用显著,液态金属容易在焊缝边缘因重力下垂或塌陷,进而在凝固过程中形成咬边缺陷;相反,热输入过低则可能导致熔合不良,虽不易产生严重的咬边,但会引发未焊透等其他结构性隐患。因此,精准控制热输入并非简单的参数调整,而是需要平衡熔池动力学与热传导效率。
咬边通常发生在焊缝与母材交界处的沟槽,其本质是电弧能量密度过高或电弧指向偏离,导致边缘母材被过度侵蚀而未能及时填充。在自动化焊接场景下,焊接速度、电流大小及电压水平的动态耦合会直接改变电弧的热分布。当热输入密度集中在焊缝边缘而非中心熔深区域时,边缘金属迅速熔化并流失,若填充金属无法及时补充,便形成了肉眼可见的咬边。这种缺陷不仅削弱接头有效截面积,还会在后续服役中成为应力集中点,直接影响管道或容器的安全性能。
关键焊接参数对热输入的调控策略
电流与电压的匹配是控制热输入的基础逻辑。增大焊接电流会直接提升电弧功率,增加熔深和熔宽,但若电流过大而焊接速度未相应提高,熔池过热会导致边缘金属流失。通常,在低碳钢管道自动焊中,电流需根据管壁厚度精确计算,一般每毫米壁厚对应的电流密度需维持在合理区间,避免局部过热。与此同时,电弧电压决定了电弧长度和熔宽,电压过高会使电弧拉长,热影响区扩大,熔池变得扁平且流动性过强,极易在焊缝两侧形成咬边;适当降低电压可缩短电弧,使热量更集中,有助于改善熔池边缘的填充效果。
焊接速度与热输入呈负相关关系,高速焊接能显著减少单位长度上的热量积聚。在实际操作中,若发现焊缝边缘出现轻微咬边,适当提高焊接速度是有效的纠正手段,因为它减少了熔池在高温区的停留时间,抑制了边缘金属的过度熔化。然而,速度提升必须与送丝速度相匹配,以防止因填充金属不足导致焊缝凹陷或咬边加剧。此外,脉冲焊接参数的优化也是控制热输入的关键,通过调节峰值电流、基值电流及脉冲频率,可以在保证熔深的同时降低平均热输入,从而更精细地控制熔池形态,减少咬边倾向。
电弧姿态与工艺参数的协同优化
焊枪角度与摆动参数对热分布具有显著的导向作用。在全自动焊接中,焊枪的倾角(包括推进角和回收角)直接影响电弧对熔池边缘的覆盖情况。若焊枪角度不当,电弧能量可能过多偏向母材侧,导致边缘过热。通常,保持适当的焊枪倾角有助于电弧力将熔池金属推向焊缝中心,减少边缘流失。对于摆动焊,摆动的宽度、频率及中间停留时间需经过严格设定,过宽的摆动或过长的边缘停留会加剧热积累,增加咬边风险;反之,窄幅快速摆动能均匀分布热量,改善焊缝成型。
气体保护效果与电弧稳定性间接影响着热输入的效率。保护气体流量不足或气流紊乱会导致电弧飘移,使热量分布不均,局部高温区易引发咬边。同时,电弧电压的稳定性至关重要,电压波动会直接导致熔池尺寸变化,进而影响咬边的产生概率。在实际应用中,需确保气体喷嘴无飞溅堵塞,气流呈层流状态,以维持电弧的稳定燃烧。此外,坡口清洁度也是不可忽视的因素,油污、氧化皮等杂质会干扰电弧稳定性,导致热输入效率下降,间接促使操作者提高电流以维持熔深,从而增加咬边风险。
过程监控与缺陷预防的实战措施
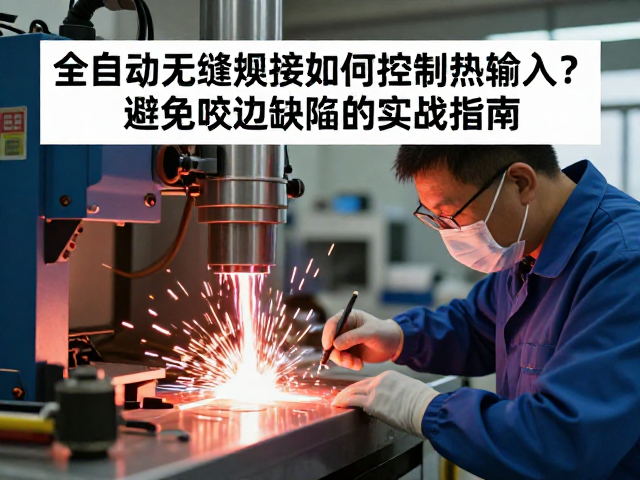
实时视觉监控与电弧传感技术为热输入的动态调整提供了数据支持。现代全自动焊接系统通常配备摄像头或激光传感器,可实时监测熔池形态及焊缝边缘状态。通过算法分析熔池边缘的亮度变化或几何形状,系统可判断是否存在咬边前兆,并自动微调焊接电流或速度。这种闭环控制机制能够及时响应工况变化,避免缺陷发生。例如,当检测到焊缝边缘温度异常升高或熔池宽度异常增加时,系统可自动降低电压或提高焊接速度,以抑制咬边的产生。
焊前准备与工艺评定是预防咬边的前置保障。坡口加工精度直接影响焊接时的熔合情况,坡口角度过大或钝边过厚会导致焊接困难,迫使参数调整,增加咬边风险。因此,需确保坡口表面平整、无缺陷,并符合相关标准规范。在正式焊接前,进行严密的工艺评定,验证当前参数组合在特定工况下是否能获得无缺陷焊缝。通过试焊验证热输入范围,确定最佳参数窗口,并在生产过程中严格执行参数锁定,避免人为随意调整导致的热输入失控。