全自动无缝激光焊技术解析,焊丝选择与工艺优势全指南
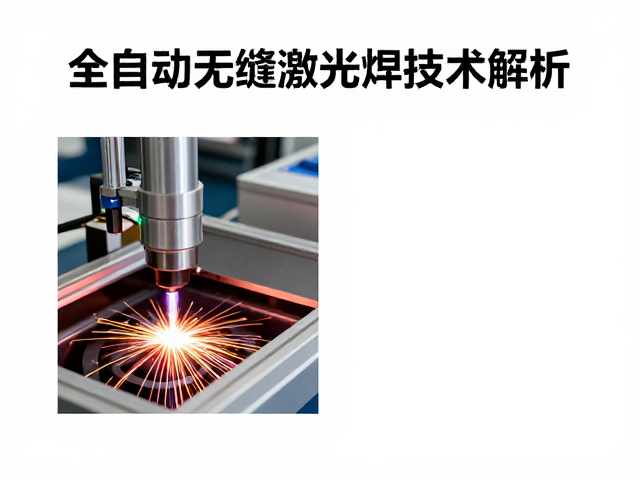
全自动无缝激光焊技术的核心原理与演进 全自动无缝激光焊技术利用高能量密度的激光束作为热源,通过精密的光学聚焦系统将光束汇聚至微米级光斑,使金属材料在极短时间内达到熔点并形成熔池。与传统电弧焊相比,该技术的热输入密度极高,热影响区显著缩小,从而有效抑制了晶粒粗化和变形,特别适用于薄壁管件及高精度结构件的连接。自动化控制系统实时监测激光功率、焊接速度及光斑位置,确保焊缝成型的一致性,消除了人工操作中
全自动无缝激光焊技术的核心原理与演进
全自动无缝激光焊技术利用高能量密度的激光束作为热源,通过精密的光学聚焦系统将光束汇聚至微米级光斑,使金属材料在极短时间内达到熔点并形成熔池。与传统电弧焊相比,该技术的热输入密度极高,热影响区显著缩小,从而有效抑制了晶粒粗化和变形,特别适用于薄壁管件及高精度结构件的连接。自动化控制系统实时监测激光功率、焊接速度及光斑位置,确保焊缝成型的一致性,消除了人工操作中的不确定性因素。
从技术演进的角度看,无缝激光焊经历了从单一连续波激光向光纤激光、再到如今超快激光的跨越。光纤激光具有优异的光束质量和传输效率,配合多轴机械臂或专用旋转夹具,能够实现复杂轨迹的自动跟踪焊接。这种自动化集成不仅提升了生产效率,还通过闭环反馈系统对焊缝缺陷进行实时补偿,使得焊接过程具备高度的稳定性和可重复性,满足了现代制造业对精密连接日益严苛的要求。
焊丝材料的选择逻辑与冶金特性
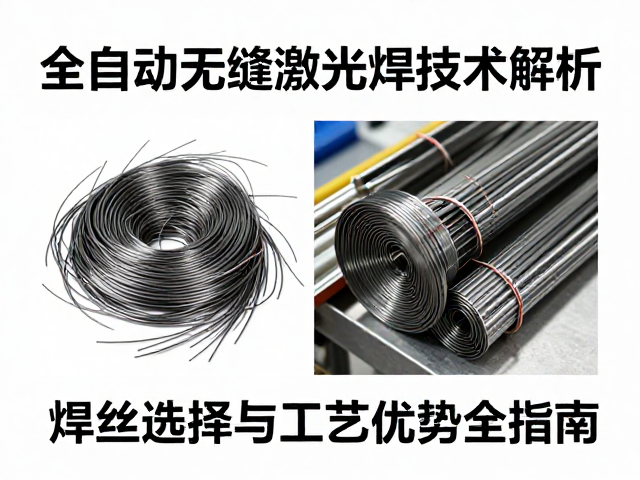
焊丝作为激光焊过程中的填充材料,其化学成分直接决定了焊缝的力学性能和耐腐蚀性。对于不锈钢无缝焊接,通常选用与母材成分相近的308L或316L焊丝,其中低碳含量有助于防止晶间腐蚀,而特定的合金配比能优化熔池流动性。在铝合金焊接场景中,4043或5353系列焊丝因其良好的抗裂性和润湿性成为主流选择,需特别注意控制硅或镁含量以匹配基体金属的热膨胀系数,避免焊接过程中产生气孔或裂纹。
选择焊丝时需综合考虑熔敷效率与微观组织演变。高反射率材料如铜或铝对激光吸收率低,需配合具有特定表面涂层或特殊合金成分的焊丝以提升能量吸收效率。此外,焊丝的直径和送丝稳定性至关重要,细直径焊丝(如0.5-1.0mm)适用于精密小件,要求送丝机构具备极高的响应速度和精度,以避免断丝或堆料。实际应用中,需通过光谱分析确认焊丝成分的一致性,确保焊缝金属的化学成分均匀,从而获得预期的抗拉强度和硬度指标。
工艺参数对焊缝成型的影响机制
激光功率、焊接速度及离焦量是决定焊缝几何形状和质量的关键工艺参数。激光功率决定了熔池的深度和宽度,功率密度不足会导致熔深不够,形成未熔合缺陷;功率过高则易引发匙孔效应,导致气孔和飞溅。焊接速度直接影响热输入总量,过快会导致熔池凝固迅速,产生咬边或塌陷,过慢则造成热积累,引起变形或晶界过热。离焦量控制光斑大小和能量分布,负离焦通常获得较大熔深,正离焦则获得较宽熔宽,需根据板厚和接头形式进行精确匹配。
保护气体及其流量对焊缝表面质量起着决定性作用。氩气作为最常用的保护气体,能有效隔绝空气中的氧气和氮气,防止焊缝氧化和氮化。气体流量需经过流场模拟或实验优化,过低的流量无法形成有效保护层,过高的流量则可能卷入空气或造成熔池扰动。在实际工艺中,还常采用摆动激光焊接技术,通过激光光斑的环形或线性摆动,改善熔池流动,细化晶粒,消除气孔,显著提升焊缝的力学性能均匀性,特别适用于厚板或多层焊道的焊接场景。
技术优势与工业应用场景分析
全自动无缝激光焊技术在航空航天、医疗器械及高端汽车制造领域展现出显著优势。在航空航天领域,发动机燃油喷嘴等薄壁复杂结构件需具备极高的密封性和强度,激光焊可实现无接触、高精度的连接,减少后续打磨和校正工序。医疗器械中的导管、支架等产品对表面光洁度和生物相容性要求极高,激光焊热影响区小,无飞溅,焊缝平滑,无需额外处理即可满足临床标准。
相较于传统焊接技术,激光焊具备显著的节能与空间效率优势。其热效率高达80%-90%,远高于电弧焊的20%-40%,大幅降低了能源消耗。同时,自动化集成使得生产线布局更加紧凑,单件生产周期缩短,适合大规模标准化生产。在新能源汽车电池托盘焊接中,激光焊可实现铝合金与钢板的异种材料连接,解决传统焊接中易产生的脆性金属间化合物问题,提升了电池包的安全性和使用寿命,成为当前智能制造领域的重要技术支撑。