管道工程全自动无缝焊接气孔缺陷成因与防治全解析
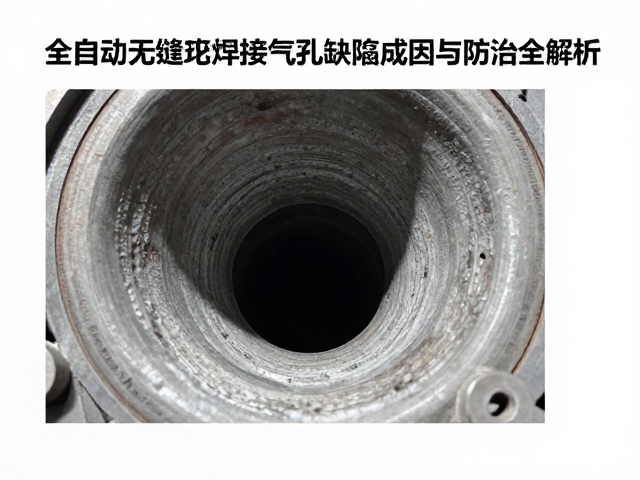
气孔缺陷的形成机理与气体来源分析 管道全自动无缝焊接过程中,气孔是极为常见的内部缺陷,其本质是熔池在凝固过程中,溶解的气体未能及时逸出而残留形成的空洞。这些气体主要来源于焊接区域周围的空气、焊丝或焊管表面的油污、水分、氧化膜以及保护气体中的杂质。在TIG或MIG焊接中,如果保护气体流量不稳定或喷嘴堵塞,空气中的氮气和氧气会侵入熔池,导致氮气和氧气气孔的产生。氢气则常源于焊材表面吸附的水分或环境湿
气孔缺陷的形成机理与气体来源分析
管道全自动无缝焊接过程中,气孔是极为常见的内部缺陷,其本质是熔池在凝固过程中,溶解的气体未能及时逸出而残留形成的空洞。这些气体主要来源于焊接区域周围的空气、焊丝或焊管表面的油污、水分、氧化膜以及保护气体中的杂质。在TIG或MIG焊接中,如果保护气体流量不稳定或喷嘴堵塞,空气中的氮气和氧气会侵入熔池,导致氮气和氧气气孔的产生。氢气则常源于焊材表面吸附的水分或环境湿度过高,在高温下分解为氢原子并溶入液态金属中。
气体在液态金属中的溶解度远高于固态,随着熔池温度下降,气体溶解度急剧降低,过饱和的气体试图析出。若焊接速度过快或熔池存在时间过短,气体来不及上浮排出,便被截留在焊缝金属中形成气孔。此外,电弧电压过高导致电弧长度增加,也会使保护效果变差,增加吸气风险。这种物理冶金过程决定了气孔的产生并非单一因素作用,而是热力学条件与焊接工艺参数共同影响的结果。
关键工艺参数对气孔产生的直接影响
保护气体参数是决定气孔倾向的核心变量。气体流量过低无法形成严密的保护层,流量过大则可能因流速过高卷入空气或产生紊流,破坏层流状态。对于全自动焊接系统,气体流量通常需严格控制在20-30 L/min范围内,具体数值需根据喷嘴直径和环境风速动态调整。同时,气体纯度必须达到99.99%以上,工业级杂质气体含量超标会直接导致焊缝中出现密集的小气孔。
焊接电流与电弧电压的匹配情况同样至关重要。过大的焊接电流会使熔池过热,表面张力降低,气泡上浮阻力减小,但若配合不当导致熔深过大,熔池底部凝固过快,反而会将气泡封锁在焊缝根部。电弧电压过高会拉长电弧,使熔池暴露面积增大,增加气体侵入几率;电压过低则易造成焊道宽窄不均,熔合不良,进而诱发气孔。因此,保持稳定的电弧特性和合适的热输入是抑制气孔生成的基础。
焊材处理与环境控制对缺陷的抑制作用
焊丝及母材表面的清洁度是预防气孔的第一道防线。油污、油漆、锈迹和水分会在高温下分解出水蒸气、碳氢化合物等,这些物质分解产生的气体极易形成气孔。在实际操作中,焊丝表面必须无氧化皮、无油脂,焊管对接坡口两侧20-30mm范围内需使用丙酮或专用清洗剂彻底去除杂质,并打磨至露出土黄色金属光泽。对于高要求管道工程,焊材使用前需按规定进行烘干处理,去除吸附水分,尤其是低氢型焊条或含氢敏感的合金材料。
环境因素如风速和湿度对全自动焊接质量具有显著干扰。风速超过2m/s时,保护气体容易被吹散,导致空气侵入;相对湿度超过80%时,空气中水分含量增加,极易在焊缝表面和熔池中形成氢气孔。因此,自动焊接作业应在防风棚内进行,确保局部风速低于规定限值,并在潮湿环境或雨天停止焊接作业。保持焊接区域的干燥和稳定气流环境,是从外部条件切断气孔生成路径的有效手段。
检测技术与缺陷识别及修复策略
射线检测(RT)和超声波检测(UT)是识别气孔缺陷的主要无损检测方法。气孔在射线底片上呈现为黑色圆形或椭圆形斑点,边缘清晰,单个或多个分布。超声波检测则通过接收反射波信号判断缺陷的大小和位置。对于全自动焊接管道,通常采用在线或离线无损检测系统进行抽检或全检。一旦发现气孔缺陷,需记录其位置、尺寸和密集程度,依据相关标准判断是否超标。
修复气孔缺陷通常采用打磨后补焊的方式。在补焊前,必须彻底清除缺陷处的裂纹或残留气孔,确保坡口表面清洁无杂质。补焊时应适当降低热输入,采用小电流、慢速焊接,并加强气体保护,确保熔池充分覆盖且气体充分逸出。对于密集气孔或深层缺陷,需分析成因,调整焊接参数或改善焊材状态后再进行修复。修复后的焊缝需再次经过无损检测,确认无新增缺陷后方可投入使用。