全自动无缝焊接中焊接电流与应力消除热处理的协同优化研究
焊接热输入与残余应力分布的热力学耦合机制 在全自动无缝焊接过程中,焊接电流作为核心工艺参数,直接决定了熔池的热输入密度与凝固微观组织。当电流强度发生波动时,热
全自动无缝焊接T型接头焊缝整形技术详解
技术原理与核心工艺逻辑 全自动无缝焊接T型接头焊缝整形技术主要依赖于高精度机械传动与热力学控制的协同作用,其核心在于消除传统焊接后残留的焊瘤、余高不均以及应力
全自动无缝焊接中焊接速度与渗透检测(PT)质量的关系分析
焊接速度对熔池热输入与微观组织的影响机制 在全自动无缝焊接工艺中,焊接速度是决定热输入量的核心变量,直接调控熔池的凝固行为与微观金相结构的演变。当焊接速度过快
全自动无缝焊接端接接头焊缝成型不良原因分析与对策
焊接热输入与熔池稳定性控制 全自动无缝焊接过程中,热输入的微小波动会直接导致熔池表面张力失衡,进而引发焊缝成型不良。当电流密度过高或电弧电压不稳定时,熔池液态
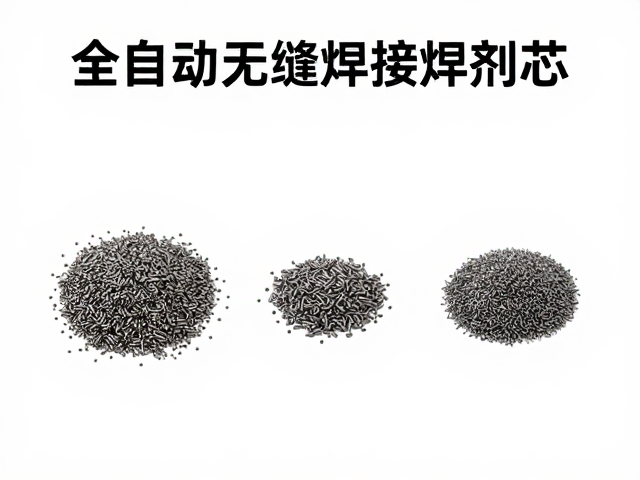
全自动无缝焊接焊剂芯,高强度结构钢专用配方与选型指南
焊剂芯材料组成与核心组分作用机制 全自动无缝焊接技术对焊剂芯的物理强度与化学稳定性提出了严苛要求,其核心配方通常以石灰石、萤石及特定合金粉末为基底。石灰石(主
钢结构建筑全自动无缝焊接技术,打底焊关键要点解析
焊缝根部熔合质量的控制逻辑 打底焊作为钢结构自动化焊接流程中的核心环节,直接决定了整体接头的力学性能与抗疲劳特性。在全自动无缝焊接场景中,电弧的稳定性与熔池的
全自动无缝焊接中喷丸除锈与焊接电流的协同优化策略
喷丸表面预处理对焊缝冶金质量的微观影响机制 在全自动无缝焊接的生产流程中,基材表面的氧化皮、油污及锈蚀产物会显著改变熔池界面的物理化学状态。喷丸处理通过高速弹
全自动无缝焊接高强度低合金钢打底焊工艺与质量控制详解
高强度低合金钢焊接接头的冶金特性与预热策略 高强度低合金钢(HSLA)因其优异的强度和韧性平衡,广泛应用于压力容器、管道及重型结构件中。其化学成分中通常含有锰
全自动无缝焊接碳钢热影响区控制与性能优化指南
热影响区微观组织演变机制 碳钢在经历高热量输入的自动焊接过程时,母材金属并未熔化但受到高温作用,其内部晶体结构发生显著相变,这一区域即为热影响区(HAZ)。对
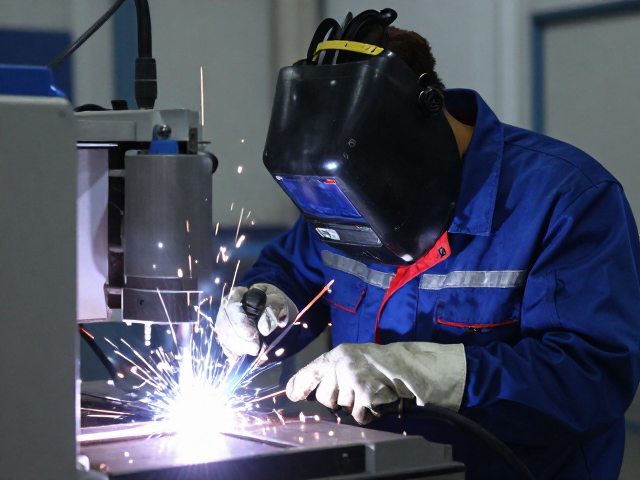
全自动无缝焊接电流怎么调?穿戴阻燃工作服更安全
全自动无缝焊接电流设定的核心逻辑 全自动无缝焊接过程中的电流参数直接决定了熔池的稳定性与焊缝成型的质量,其调节并非依赖单一数值,而是需要结合材料厚度、焊接速度
全自动无缝焊接与焊缝打磨技术,高效处理端接接头的最佳方案
全自动无缝焊接技术的工艺核心与设备演进 全自动无缝焊接技术通过高精度机械传动与智能控制系统,将传统依赖人工操作的焊接过程转化为标准化、可追溯的自动化流程。在端
全自动无缝焊接夹渣与焊缝整形,消除缺陷提升品质
全自动无缝焊接夹渣缺陷的形成机理与控制难点 在高纯度管道或压力容器制造中,夹渣是阻碍焊缝内部完整性的主要缺陷之一,其产生往往源于焊材熔渣未能完全浮出或保护气体