钢结构建筑全自动无缝焊接技术,打底焊关键要点解析
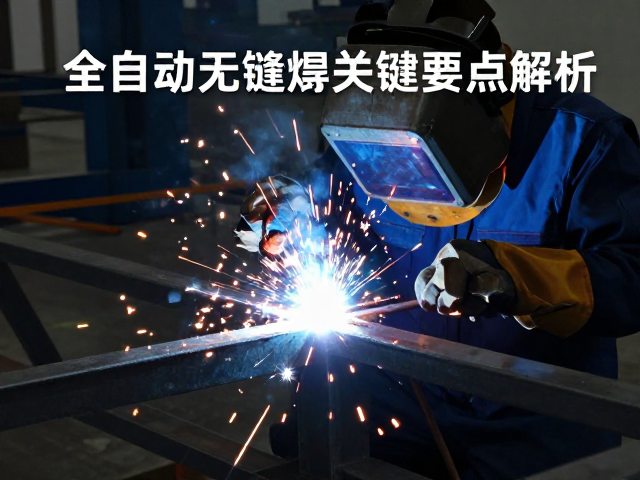
焊缝根部熔合质量的控制逻辑 打底焊作为钢结构自动化焊接流程中的核心环节,直接决定了整体接头的力学性能与抗疲劳特性。在全自动无缝焊接场景中,电弧的稳定性与熔池的动态平衡会显著影响根部成型,任何微小的扰动都可能导致未熔合或烧穿缺陷。技术人员需重点监控焊枪角度、电弧电压及送丝速度的协同关系,确保熔深严格渗透至接头根部,形成均匀且严密的初始焊缝层。 针对厚板钢结构,单层全熔透打底的难度远高于常规工况,通
焊缝根部熔合质量的控制逻辑
打底焊作为钢结构自动化焊接流程中的核心环节,直接决定了整体接头的力学性能与抗疲劳特性。在全自动无缝焊接场景中,电弧的稳定性与熔池的动态平衡会显著影响根部成型,任何微小的扰动都可能导致未熔合或烧穿缺陷。技术人员需重点监控焊枪角度、电弧电压及送丝速度的协同关系,确保熔深严格渗透至接头根部,形成均匀且严密的初始焊缝层。
针对厚板钢结构,单层全熔透打底的难度远高于常规工况,通常采用内填丝或外填丝辅助工艺来增强根部支撑。通过精确调节脉冲参数,能够细化晶粒组织,减少气孔和夹渣的产生概率。实际作业中,焊工或自动化系统需实时反馈熔池图像数据,依据反馈微调焊接轨迹,保证根部焊缝宽度一致,避免出现内凹或焊瘤等影响后续层间结合质量的形态特征。
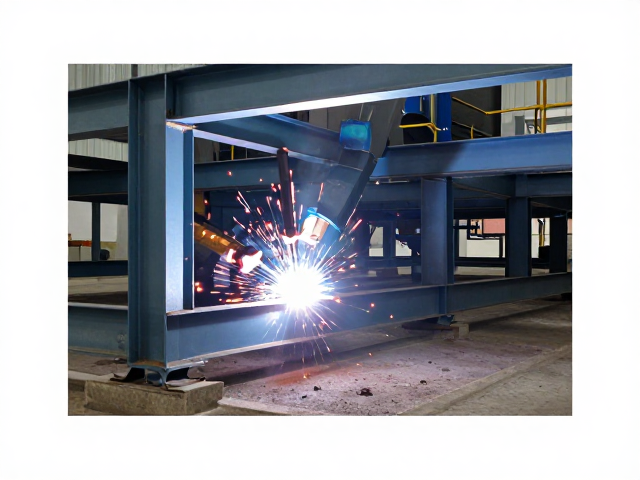
工艺参数对微观组织的影响机制
焊接热输入量的设定直接关联焊缝金属的冷却速率,进而影响最终微观组织的分布。在钢结构全自动焊接中,过高的热输入可能导致热影响区晶粒粗大,降低材料韧性;而热输入不足则易引发冷裂纹风险。因此,需依据钢材牌号及厚度,计算并锁定最佳电流密度与焊接速度区间,使热循环曲线落在安全且高效的区间内。
保护气体的成分比例也是调控焊缝性能的关键变量。高纯度氩气或氦氩混合气体能有效隔绝空气侵入,防止氮气和氧气的有害作用。在打底阶段,气体的流量与稳定性至关重要,过大的流量可能引起紊流卷入空气,过小则保护效果不足。通过优化气体喷嘴设计与流量控制,可显著提升焊缝表面的光洁度,减少氧化皮生成,为后续盖面焊接提供理想的基底条件。
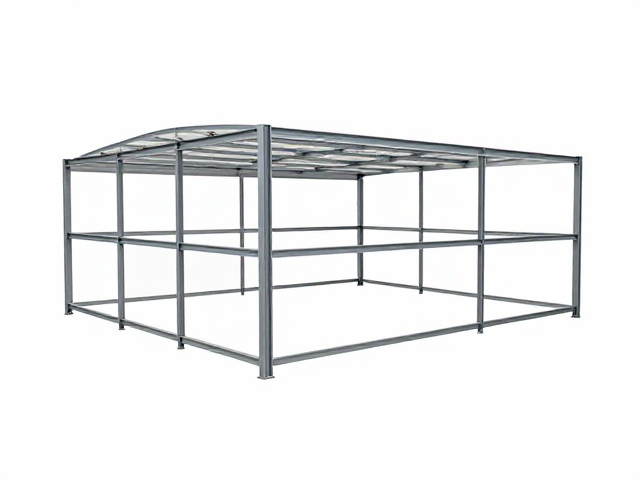
自动化系统对焊接一致性的保障
全自动无缝焊接设备依赖高精度传感器与闭环控制系统,实时修正焊枪姿态与焊接参数,以应对钢结构装配间隙带来的不确定性。激光跟踪传感器能够精准识别坡口位置,动态调整焊枪路径,消除因构件加工误差或装配变形导致的焊接偏差。这种自动化修正能力确保了即使在复杂工况下,打底焊的质量依然保持高度一致。
多道层间温度的管理也是自动化系统的重要功能之一。通过预设温度监控策略,系统在层间停留期间自动执行预热或缓冷措施,避免温度剧烈波动对焊缝性能造成不利影响。此外,自动化日志记录功能可完整保存每一道焊缝的电流、电压、速度等大数据,为后续的质量追溯与分析提供真实可靠的数据支撑,助力持续优化焊接工艺窗口。