全自动无缝焊接焊剂芯,高强度结构钢专用配方与选型指南
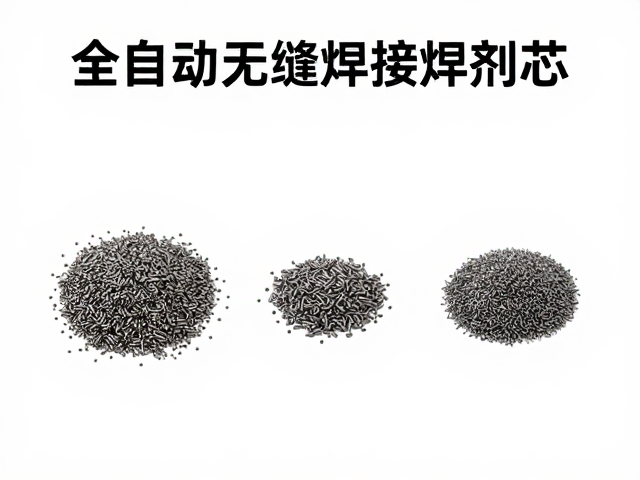
焊剂芯材料组成与核心组分作用机制 全自动无缝焊接技术对焊剂芯的物理强度与化学稳定性提出了严苛要求,其核心配方通常以石灰石、萤石及特定合金粉末为基底。石灰石(主要成分碳酸钙)在电弧高温下分解产生二氧化碳气体,形成严密的气罩保护熔池,防止氮气和氧气的侵入,同时分解产生的氧化钙能与硫化物结合形成低熔点渣系,有效改善焊缝金属的脱硫效果。萤石则作为主要的造渣剂,能够显著降低渣系的熔点和粘度,提升熔渣的流动
焊剂芯材料组成与核心组分作用机制
全自动无缝焊接技术对焊剂芯的物理强度与化学稳定性提出了严苛要求,其核心配方通常以石灰石、萤石及特定合金粉末为基底。石灰石(主要成分碳酸钙)在电弧高温下分解产生二氧化碳气体,形成严密的气罩保护熔池,防止氮气和氧气的侵入,同时分解产生的氧化钙能与硫化物结合形成低熔点渣系,有效改善焊缝金属的脱硫效果。萤石则作为主要的造渣剂,能够显著降低渣系的熔点和粘度,提升熔渣的流动性,确保焊缝成形美观并促进气体与熔渣的顺利分离。
合金粉末的添加直接决定了焊缝金属的最终力学性能,常用锰铁、硅铁及钒铁等作为脱氧剂和合金化元素。锰元素能显著提高钢的强度和硬度,并与硫结合生成硫化锰,减轻硫的有害作用;硅则作为强脱氧剂,能去除熔池中的氧,提高焊缝金属的韧性。在高强度结构钢的应用场景中,还需严格控制磷、硫等杂质元素的含量,通常要求磷含量低于0.02%,硫含量低于0.01%,以保障焊缝在低温环境下的抗裂性能和冲击韧性。
高强度结构钢对焊剂芯的性能指标要求
针对Q355、Q420、Q460等常见高强度低合金结构钢,焊剂芯必须具备优异的冶金净化能力与良好的焊缝金属韧性匹配。焊缝金属的室温冲击功是关键考核指标,依据相关国家标准,在-20℃或-40℃低温环境下,冲击吸收能量通常需达到40J以上,以确保结构在极端气候下的安全性。此外,焊缝金属的抗拉强度需与母材相匹配,伸长率应保持在规定的范围内,避免出现因强度过高导致脆性断裂或强度不足导致塑性失效的风险。
焊剂芯的含水量与松散密度直接影响焊接过程的稳定性与焊缝质量。过高的含水量会导致焊缝中氢含量超标,诱发氢致裂纹,因此成品焊剂芯的含水量通常控制在0.1%以下。松散密度则影响送丝系统的顺畅度及焊接过程的电弧稳定性,合理的密度范围有助于减少卡堵现象,保持电弧均匀。此外,焊剂芯的粒度分布需经过精确筛分,粗颗粒提供支撑与透气性,细颗粒促进合金元素的过渡,整体粒度分布的均匀性是保证焊接工艺参数稳定的基础。
配方选型与焊接工艺参数的匹配逻辑
不同强度等级与服役环境的结构钢需匹配特定的焊剂芯配方,选型时需综合考虑母材化学成分、接头形式及焊接位置。对于厚板焊接,通常选用高锰高硅低氟型焊剂芯,以获得良好的脱氧效果和焊缝金属的韧性;对于薄板或全位置焊接,则倾向于选用中锰中硅或低合金型焊剂芯,以控制热输入,减少变形并改善熔深。焊接电流、电弧电压及焊接速度的参数设定需根据焊剂芯的导电性和熔渣特性进行动态调整,过大的电流可能导致焊缝过宽或咬边,过小的电流则易引起未熔合或夹渣。
焊后热处理工艺也是影响最终接头性能的重要环节,部分高强度钢焊接后需进行去应力退火或正火处理。焊剂芯中的合金元素在热处理过程中会发生扩散与相变,影响焊缝的微观组织。例如,适量的钼或铬元素可提高焊缝金属的淬硬倾向,在热处理后获得更细小的马氏体或贝氏体组织,从而进一步提升强度。选型时需评估焊剂芯成分在热处理后的稳定性,确保焊缝金属在后续加工或使用过程中不发生性能退化。