全自动无缝焊接高强度低合金钢打底焊工艺与质量控制详解
高强度低合金钢焊接接头的冶金特性与预热策略 高强度低合金钢(HSLA)因其优异的强度和韧性平衡,广泛应用于压力容器、管道及重型结构件中。其化学成分中通常含有锰、硅、铬、钼等合金元素,这虽然提升了材料性能,但也显著增加了焊接热影响区(HAZ)的淬硬倾向。在打底焊阶段,熔池金属与母材的剧烈热交换极易导致微观组织发生马氏体转变,进而引发冷裂纹。因此,焊接前的预热并非可选工序,而是控制氢致裂纹的关键手段
高强度低合金钢焊接接头的冶金特性与预热策略
高强度低合金钢(HSLA)因其优异的强度和韧性平衡,广泛应用于压力容器、管道及重型结构件中。其化学成分中通常含有锰、硅、铬、钼等合金元素,这虽然提升了材料性能,但也显著增加了焊接热影响区(HAZ)的淬硬倾向。在打底焊阶段,熔池金属与母材的剧烈热交换极易导致微观组织发生马氏体转变,进而引发冷裂纹。因此,焊接前的预热并非可选工序,而是控制氢致裂纹的关键手段。预热温度的设定需严格依据材料的碳当量(CE)计算,通常参考IIW公式或各国焊接规范中的推荐值,例如对于CE值超过0.4%的HSLA钢,预热温度往往需维持在100℃至150℃区间,以减缓冷却速率,促进氢元素扩散逸出。
打底焊作为整个焊接接头的根基,其质量直接决定了后续填充和盖面焊的成功率。在全自动无缝焊接环境中,热输入的控制精度至关重要。过高的热输入会导致晶粒粗大,降低冲击韧性;而过低的热输入则可能因熔合不良产生未熔合缺陷。实际操作中,需根据板厚和接头形式精确计算线能量。对于厚度较大的HSLA钢构件,层间温度的控制同样重要,它必须高于预热温度,以防止接头在后续焊道施焊前冷却过快。通过热电偶实时监测焊件表面温度,确保热循环处于材料允许的工艺窗口内,是保障接头力学性能稳定的基础。
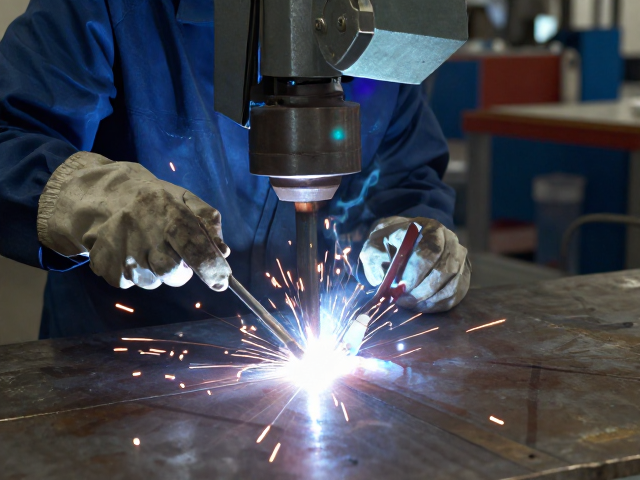
全自动TIG打底焊工艺参数优化与熔池稳定性
全自动钨极惰性气体保护焊(GTAW)因其电弧稳定、熔深可控且焊缝成形美观,常被选为高强度钢打底焊的首选工艺。在无缝焊接场景中,电子控制焊机的送丝速度、焊接电流、电弧电压以及脉冲频率需进行严密的匹配。电流密度直接影响熔池的渗透深度,对于HSLA钢,通常采用较小的峰值电流配合较高的基值电流,以维持电弧的稳定性并减少飞溅。脉冲参数的设置需与焊枪移动速度协同,确保熔池在凝固前获得足够的表面张力支撑,形成均匀一致的焊缝背面成形。
保护气体的纯度与流量管理是防止气孔产生的核心要素。氩气纯度通常要求达到99.99%以上,流量控制在15-25 L/min范围内,具体数值需根据喷嘴直径和焊接环境风速进行调整。在全自动焊接系统中,气路系统的密封性检查及干伸长度的保持尤为关键。过长的干伸长会导致电阻热增加,改变熔滴过渡形态,甚至引起电弧不稳。此外,焊枪角度和摆动参数也需经过严格标定,确保钨极尖端位于熔池中心且不接触焊缝,避免钨极烧损污染焊缝。通过微调摆动频率和停留时间,可有效改善根部熔合,消除内凹或咬边等表面缺陷。
焊接过程中的缺陷机理分析与无损检测实施
在HSLA钢全自动打底焊中,裂纹和未熔合是最需警惕的缺陷类型。裂纹多源于氢积聚、拘束应力及淬硬组织的共同作用,表现为延迟性特征,可能在焊后数小时甚至数天出现。未熔合则常由热输入不足、焊枪对中偏差或坡口设计不合理引起,表现为焊缝与母材或层间金属之间的界面分离。为了识别这些隐蔽缺陷,无损检测(NDT)技术发挥着不可替代的作用。渗透检测(PT)适用于表面开口缺陷的筛查,而射线检测(RT)和超声波检测(UT)则是评估内部质量的主要手段。
超声波检测在厚板HSLA钢焊缝检测中具有显著优势,特别是相控阵超声波检测(PAUT)技术,能够提供焊缝内部的二维图像,精准定位裂纹、夹渣及未熔合的位置和尺寸。检测时需根据材料声速和衰减特性调整探头频率和聚焦法则,确保信噪比满足标准要求。对于高精度要求的无缝焊接接头,通常采用100%的UT检测,并结合RT进行复验,以形成严密的质量闭环。检测结果的评定需严格遵循GB/T 3323或ISO 1067等国际标准,依据缺陷的性质、尺寸和分布情况,判定焊缝是否合格,从而为后续工序提供可靠的数据支持。
焊接接头力学性能评价体系与工艺验证
焊接接头的力学性能是验证工艺合理性的最终标尺,主要涵盖拉伸强度、冲击韧性及硬度测试。对于HSLA钢,冲击韧性是评估其低温服役安全性的关键指标。夏比V型缺口冲击试验(Charpy V-notch)需在室温、0℃甚至-20℃等多温度点进行,以绘制韧脆转变曲线。打底焊区域的微观组织均匀性直接影响冲击功的数值,若出现粗大马氏体或贝氏体组织,冲击值往往显著偏低。因此,工艺评定试验需包括焊缝金属、熔合线及热影响区不同位置的取样,以全面反映接头各区域的性能差异。
硬度测试有助于评估焊接接头的淬硬程度及潜在裂纹敏感性。维氏硬度(HV)或布氏硬度(HB)测试通常沿焊缝横截面进行,硬度梯度应平缓过渡,避免在熔合线附近出现硬度突变峰值。一般要求热影响区的最高硬度值不超过母材硬度的一定比例,以防止氢致裂纹的产生。此外,弯曲试验用于检验焊缝的塑性和致密性,面弯和背弯试验能直观暴露根部熔合情况及内部缺陷。通过系统的工艺评定试验,建立焊接工艺规程(WPS),确保每一批次的生产都在经过验证的工艺参数范围内执行,从而保障高强度低合金钢无缝焊接接头的长期服役安全。