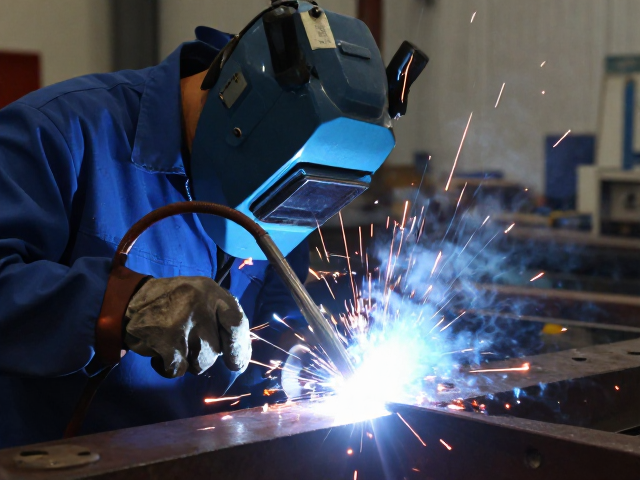
船舶制造中的全自动无缝焊接,钨极氩弧焊(TIG)技术解析
船舶制造中无缝焊接的核心痛点与TIG技术优势 船舶制造长期面临着高强度钢、不锈钢及铝合金等多种异种材料连接的挑战,传统焊接工艺在应对厚板对接或复杂曲面结构时,
全自动无缝焊接变形控制与焊缝打磨技巧,提升加工精度
热应力管理:从源头降低焊接变形 焊接过程中的热输入是导致工件产生残余应力和宏观变形的核心因素。当高温热源局部作用于金属表面时,焊缝区域迅速膨胀,而周围低温区域
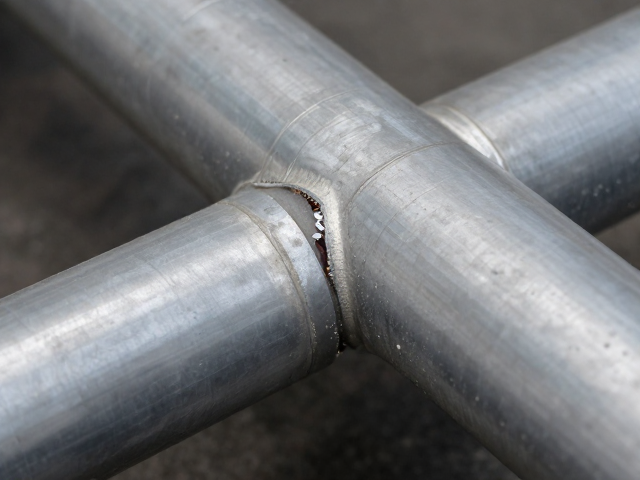
管道工程咬边怎么修?全自动无缝焊接高效解决难题
管道咬边缺陷的成因分析与识别 管道焊接过程中,咬边主要表现为焊缝边缘母材被电弧熔化后未加填充而形成的凹陷,这种缺陷会显著降低接头强度并引发应力集中。在高压油气
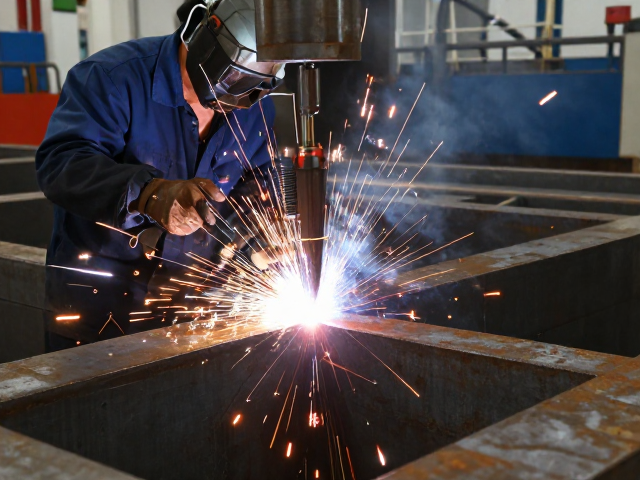
船舶制造全自动无缝焊接碳钢技术优势与成本分析
全自动无缝焊接在碳钢船舶结构中的技术突破 船舶制造行业正经历从传统半自动向高度自动化焊接的转型,其中碳钢船体结构的全自动无缝焊接技术成为关键突破口。该技术核心
全自动无缝焊接电流如何影响渗透检测(PT)结果?深度解析
焊接缺陷与渗透检测的从属关系 全自动无缝焊接过程中的电流参数会直接改变焊缝表面的微观形态,进而决定渗透检测(PT)对缺陷的检出能力。焊接电流的大小影响着熔池的
全自动无缝焊接防弧光辐射与RT射线检测技术应用解析
全自动无缝焊接技术的工艺演进与核心优势 工业制造领域中,管道与容器连接处的密封性直接决定了系统运行的安全性与寿命,传统焊接工艺在应对高规格工况时,常因人工操作
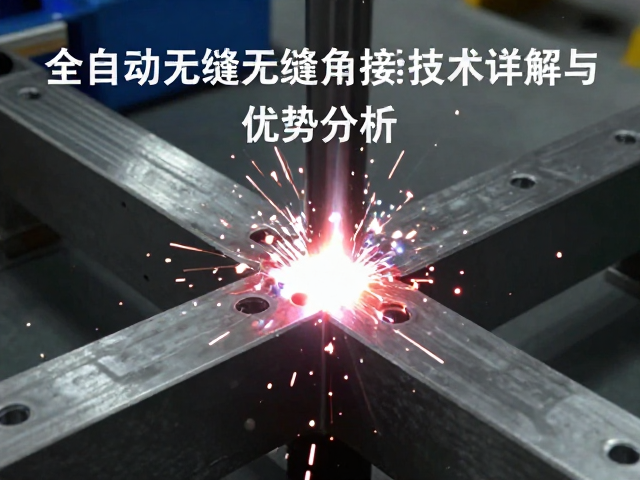
全自动无缝焊接角接接头熔合连接技术详解与优势分析
技术原理与工艺核心机制 全自动无缝焊接角接接头技术依托高精度多轴机器人或专用焊接专机,通过激光-MIG/TIG复合热源或高能量密度电子束,在角接区域实现母材与
全自动无缝焊接技术解析,不可拆卸工艺与焊剂选择指南
全自动无缝焊接技术的核心原理与工艺优势 全自动无缝焊接技术主要依托高频感应加热或激光束作为热源,通过精密控制的机械传动系统,使钢管管坯在加热状态下连续变形并闭
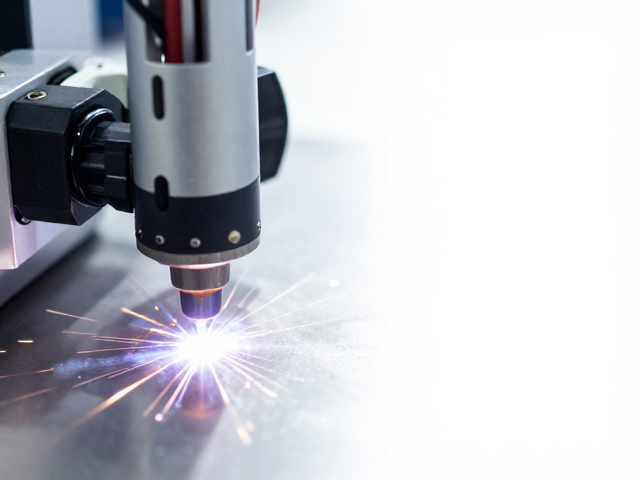
全自动无缝激光焊,精准控制焊接电流,打造极致无缝连接
激光焊接技术的核心突破 全自动无缝激光焊通过高动态响应的控制系统,实现了对焊接电流的毫秒级精准调节。这种技术摒弃了传统焊接中依赖人工经验或固定参数输出的模式,
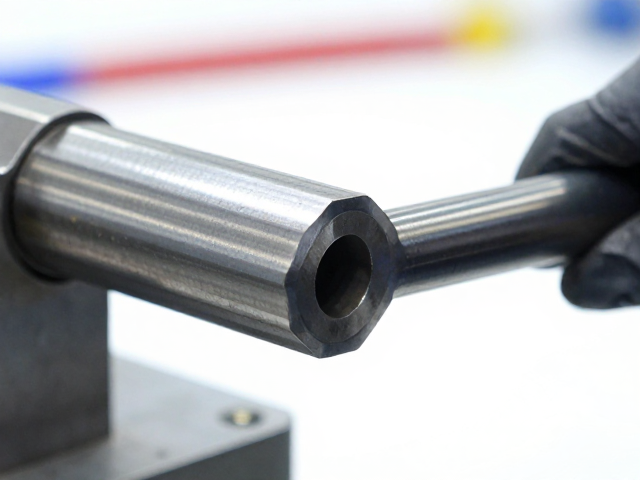
角接接头未焊透原因?全自动无缝焊接工艺优化与解决方案
角接接头未焊透的核心机理分析 角接接头在焊接过程中出现未焊透现象,本质上是熔深不足导致母材与填充金属未能充分融合。在对接或角接结构中,接头根部间隙过小、坡口角
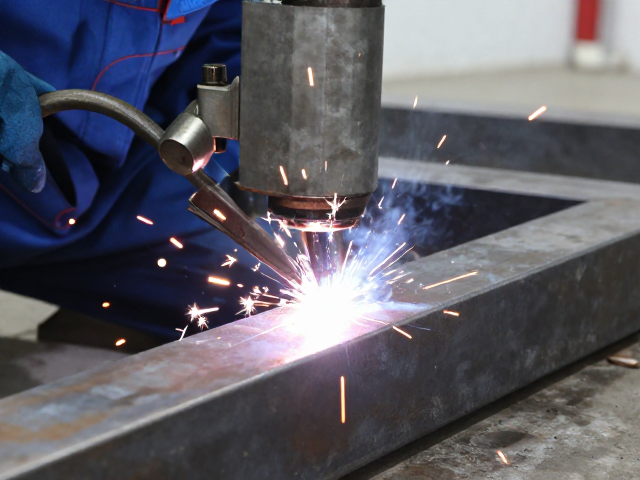
全自动无缝焊接碳钢打底焊技巧与工艺要点解析
全自动无缝焊接中碳钢打底的核心难点与材料选择 全自动无缝焊接技术在碳钢管道或容器制造中,打底焊道的质量直接决定了整体结构的密封性与抗裂性能。碳钢因其含碳量较高
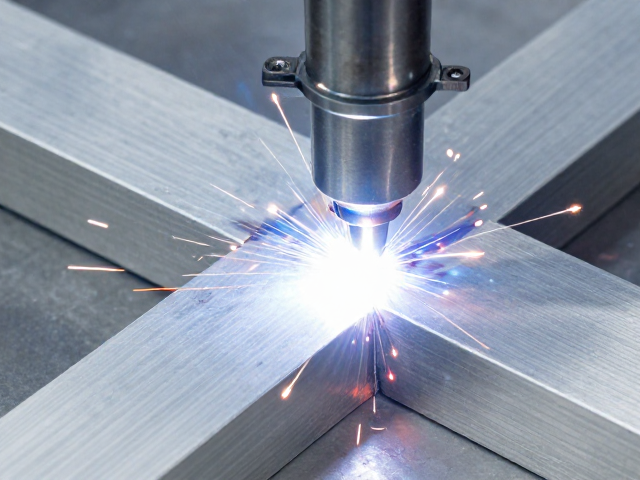
铝合金全自动无缝焊接与电阻点焊技术解析,高效无缝连接方案
铝合金材料特性对焊接工艺的挑战 铝合金因其优异的比强度和耐腐蚀性,广泛应用于航空航天、新能源汽车车身结构以及高端轨道交通领域,但其高导热性和易氧化特性使得传统