全自动无缝焊接碳钢打底焊技巧与工艺要点解析
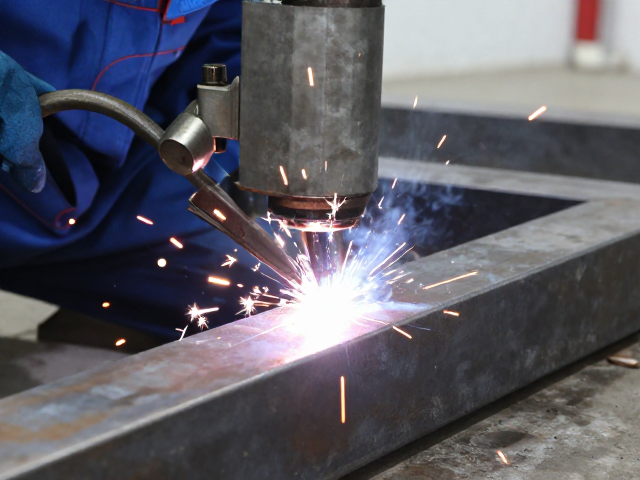
全自动无缝焊接中碳钢打底的核心难点与材料选择 全自动无缝焊接技术在碳钢管道或容器制造中,打底焊道的质量直接决定了整体结构的密封性与抗裂性能。碳钢因其含碳量较高,在快速冷却条件下极易产生马氏体组织,导致热影响区硬度上升及冷裂纹风险增加。因此,在自动化焊接流程中,首要步骤并非调整参数,而是精准匹配焊材。通常需选用低氢型焊条或与之匹配的实心焊丝,如E7018或同等级别的ER70S-6,并严格控制焊材中
全自动无缝焊接中碳钢打底的核心难点与材料选择
全自动无缝焊接技术在碳钢管道或容器制造中,打底焊道的质量直接决定了整体结构的密封性与抗裂性能。碳钢因其含碳量较高,在快速冷却条件下极易产生马氏体组织,导致热影响区硬度上升及冷裂纹风险增加。因此,在自动化焊接流程中,首要步骤并非调整参数,而是精准匹配焊材。通常需选用低氢型焊条或与之匹配的实心焊丝,如E7018或同等级别的ER70S-6,并严格控制焊材中的硫、磷含量低于0.02%,以削弱杂质元素引发的晶界偏析。
焊接前的坡口制备与组对精度是保证打底效果的基础条件。对于无缝连接场景,内壁错边量需控制在板厚的10以内,且最大不超过1mm,否则会导致焊缝根部未熔合或内凸过高。清理工作必须彻底,坡口两侧20mm范围内不得存在油污、氧化皮或水分,这些杂质在高温电弧下分解产生的氢原子会迅速扩散至焊缝金属中,形成隐蔽的气孔缺陷。自动化设备虽能稳定电弧,但无法自动修正因组对不良造成的宏观几何误差,因此高精度的定位工装是前置必要条件。
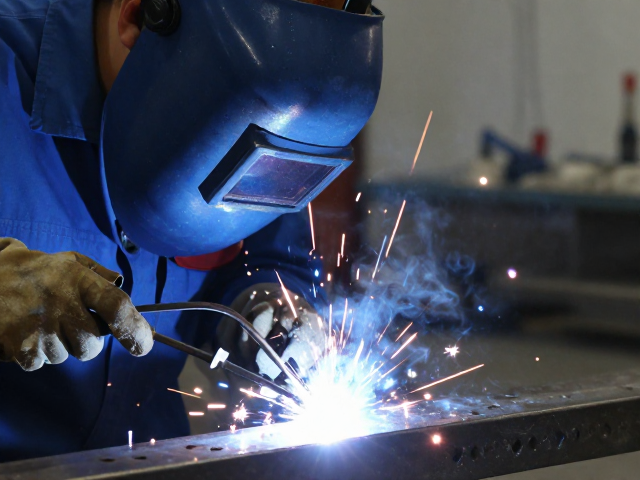
焊接电流与电弧形态的自动化调控策略
在打底焊过程中,热输入的控制至关重要,过大的电流会导致管壁烧穿或根部成型过宽,而过小的电流则引起未焊透或夹渣。全自动焊接系统通常采用恒压或恒流特性电源,配合电弧电压传感器实时反馈。实际操作中,打底电流通常设定在60-120A区间,具体数值需根据管壁厚度动态调整。对于薄壁管件,需采用脉冲焊接模式,利用峰值电流熔化母材,基值电流维持电弧稳定,从而精确控制熔池体积,避免热积累过快。
电弧长度的保持依赖于焊枪与工件距离的稳定性。自动化送丝机构需与行走机构保持严密的同步,确保熔滴以短路过渡或细滴过渡的形式平稳落入熔池。若电弧过长,保护气体覆盖效果减弱,空气中的氮、氧侵入熔池,导致焊缝出现蜂窝状气孔;若电弧过短,焊丝易粘附在工件表面,造成焊接中断。系统需配置自适应电弧高度控制功能,通过监测电压波动自动微调焊枪高度,维持电弧长度在3-5mm的最佳区间,确保熔深均匀且焊缝表面光滑。
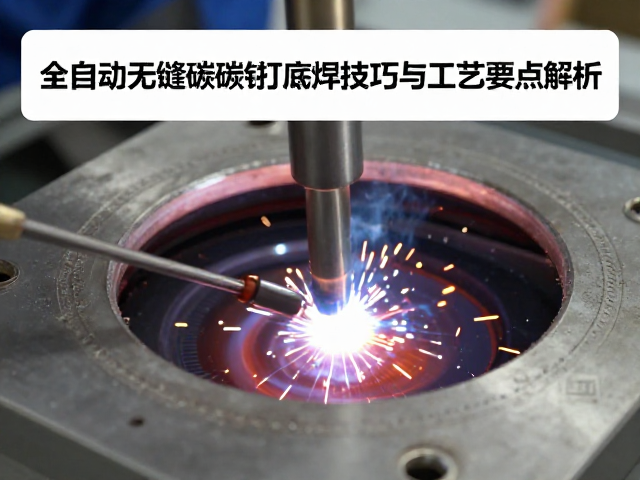
保护气体成分与熔池保护的微观机制
气体保护的效果直接影响焊缝金属的力学性能和表面质量。对于碳钢打底焊,单一二氧化碳气体虽成本低但飞溅较大,且焊缝成型粗糙。工业实践中,常采用Ar+CO2混合气体,例如80%氩气加20%二氧化碳,这种配比能在保证电弧稳定燃烧的同时,降低飞溅率,改善焊缝表面波纹的细腻度。混合气体的流速需维持在15-25L/min,过低的流速无法形成有效保护层,过高的流速则可能卷入空气,造成保护失效。
在全自动焊接过程中,熔池的冶金反应受到保护气体的显著影响。氩气作为惰性气体,能有效隔离空气,防止铁、碳等元素氧化;适量的二氧化碳则有助于稳定电弧并提高熔深。然而,二氧化碳在高温下分解产生的氧原子可能与碳反应生成一氧化碳,若熔池凝固速度过快,气体来不及逸出便会形成气孔。因此,焊接速度需与熔池凝固过程相匹配,通常打底焊的速度控制在150-300mm/min,确保熔池有足够的时间进行脱氧和排气,获得致密的焊缝组织。
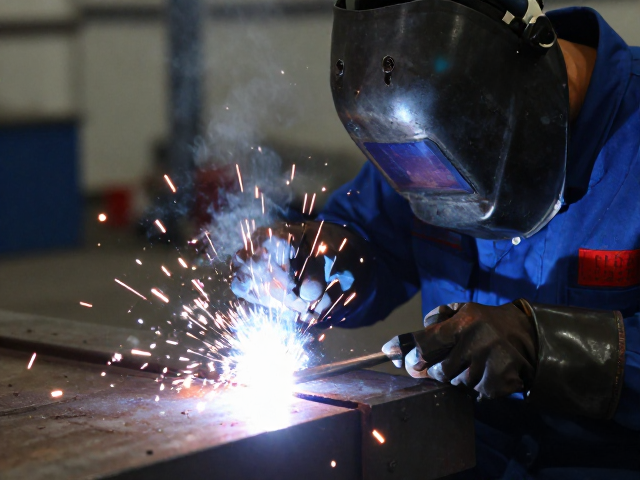
焊缝成型质量控制与缺陷预防
打底焊道的成型质量是后续填充和盖面焊的基础,理想的焊缝应呈现均匀的鱼鳞纹,根部内凹量适中,无咬边、未焊透或焊瘤。自动化焊接系统通过调节焊枪角度和摆动参数来优化成型。焊枪通常采用左焊法或右焊法,其中左焊法有利于观察熔池,便于控制根部熔合情况。对于厚壁管件,可采用小幅度锯齿形摆动,增加焊缝宽度,改善应力分布,但摆动频率需适中,避免熔池液态金属流失导致根部塌陷。
常见缺陷如气孔和夹渣,往往源于工艺参数的不稳定或环境干扰。环境风速超过2m/s时,保护气流易被吹散,导致焊缝氧化。因此,全自动焊接作业需在防风棚内进行,或配备局部气体保护装置。此外,层间清理虽在打底阶段表现为根部清理,但需确保第一层焊道表面无飞溅残留,以免影响第二层焊道的熔合。通过高精度传感器监测焊缝轨迹,实时修正因热变形引起的偏差,是保证全自动焊接一致性的关键手段。