管道工程咬边怎么修?全自动无缝焊接高效解决难题
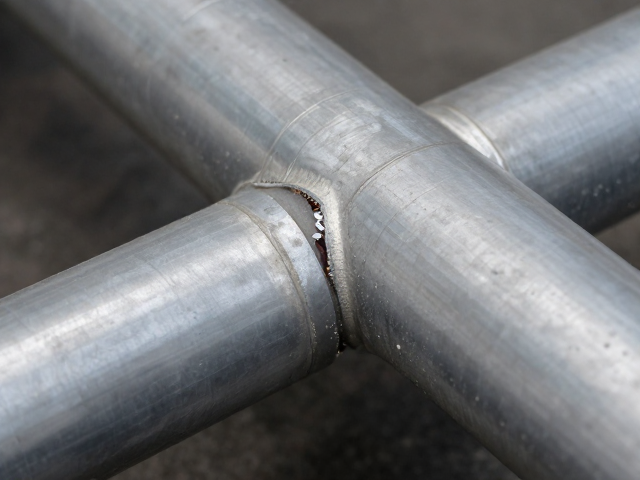
管道咬边缺陷的成因分析与识别 管道焊接过程中,咬边主要表现为焊缝边缘母材被电弧熔化后未加填充而形成的凹陷,这种缺陷会显著降低接头强度并引发应力集中。在高压油气输送或化工管道施工中,咬边往往源于焊接电流过大、电弧过长或焊条角度不当。当热输入过于集中,熔池金属流动性增强,若焊速过快或运条手法不稳定,熔化的金属无法完全覆盖母材边缘,冷却后便留下沟槽。此外,焊件装配间隙不均或坡口表面存在油污、氧化皮,也
管道咬边缺陷的成因分析与识别
管道焊接过程中,咬边主要表现为焊缝边缘母材被电弧熔化后未加填充而形成的凹陷,这种缺陷会显著降低接头强度并引发应力集中。在高压油气输送或化工管道施工中,咬边往往源于焊接电流过大、电弧过长或焊条角度不当。当热输入过于集中,熔池金属流动性增强,若焊速过快或运条手法不稳定,熔化的金属无法完全覆盖母材边缘,冷却后便留下沟槽。此外,焊件装配间隙不均或坡口表面存在油污、氧化皮,也会干扰电弧稳定性,加剧咬边现象的产生。
识别咬边需要结合目视检测与无损探伤手段。肉眼观察时,咬边表现为焊缝与母材交界处的一条连续或断续的沟槽,深度通常不超过0.5毫米,但需通过测深尺精确测量。对于关键工况下的管道,还需利用超声波或射线检测评估咬边对基体完整性的影响。轻微咬边虽不立即导致泄漏,但在交变载荷或低温环境下,极易成为裂纹源。因此,准确判断咬边的深度、长度及分布密度,是制定修复方案的前提,直接决定了后续修补工艺的选择与质量控制标准。
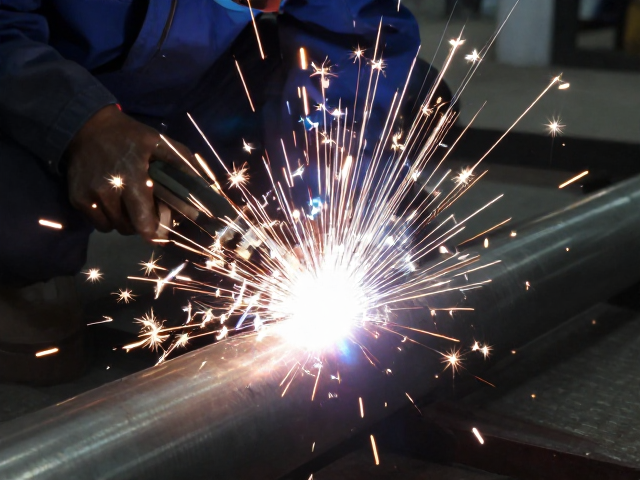
全自动无缝焊接技术的修复优势
全自动无缝焊接技术通过数字化控制电弧特性与送丝速度,能够精准修复管道咬边缺陷。该设备采用闭环反馈系统,实时监测熔池状态并动态调整焊接参数,确保修复区域与原始焊缝熔合良好。相比传统手工焊,全自动焊接的热输入更加均匀,避免了因人为操作波动导致的二次缺陷。修复过程中,焊枪严格沿咬边轨迹移动,利用高频振荡或摆动焊技术填充凹陷部位,使修复层表面平整度达到预定要求,无需大量后期打磨。
全自动焊接还具备优异的过程稳定性,有效解决了复杂工况下的咬边修复难题。在狭窄空间或高空作业环境中,传统人工焊接难以保证每一段的质量一致性,而自动化设备可严格遵循预设工艺程序,确保每个咬边点得到标准化处理。其快速熔敷特性缩短了修复周期,降低了热影响区范围,减少了管道残余应力。对于长输管道或大型储罐附件,这种高效修复方式不仅提升了整体结构的完整性,还显著降低了因返工带来的材料浪费和人力成本。
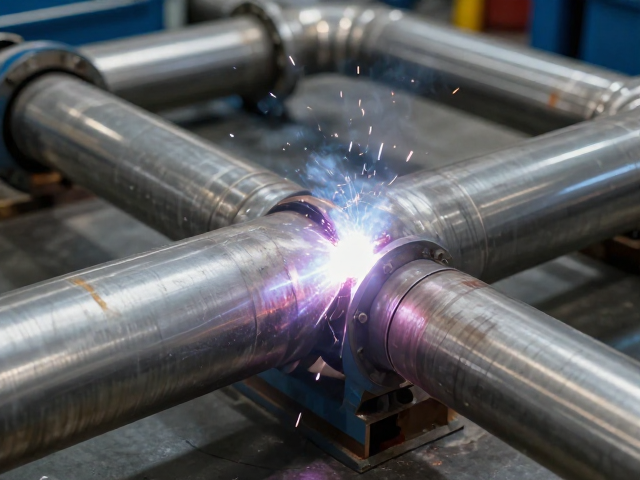
标准化修复流程与质量控制要点
执行全自动无缝焊接修复前,必须对咬边区域进行严密的表面预处理。使用角磨机或专用打磨工具清除咬边处的油污、锈迹及飞溅物,直至露出色泽均匀的金属光泽。若咬边深度较大,需先进行坡口加工,形成便于填充的几何形状,确保焊材能充分填入凹陷处。预处理质量直接影响焊缝结合力,任何残留杂质都可能导致气孔或夹渣,因此在修复前需通过渗透检测确认表面无裂纹扩展,为后续焊接提供洁净的基础面。
焊接过程中需实时监控焊缝成形质量,确保修复层与母材平滑过渡。全自动设备通常配备激光跟踪或视觉传感系统,精确引导焊枪路径,避免过量堆焊或熔合不良。修复后,需进行外观检查,确认无新产生的咬边、凹坑或表面裂纹,焊缝余高符合设计规范。对于重要管线,还需进行无损检测验证内部质量,确保修复区域无未熔合或裂纹缺陷。通过严格的过程控制与成品检验,全自动无缝焊接能有效消除咬边隐患,恢复管道结构的力学性能与密封性。