全自动无缝焊接防弧光辐射与RT射线检测技术应用解析
全自动无缝焊接技术的工艺演进与核心优势 工业制造领域中,管道与容器连接处的密封性直接决定了系统运行的安全性与寿命,传统焊接工艺在应对高规格工况时,常因人工操作波动导致焊缝质量不稳定。全自动无缝焊接技术通过自动化控制单元替代人工手持焊枪,利用高精度伺服电机驱动焊枪沿焊缝轨迹进行匀速、等速旋转焊接,这种机械化作业模式从根本上消除了人为因素对焊接热输入的干扰。该技术主要应用于核电、石油化工及高压流体输
全自动无缝焊接技术的工艺演进与核心优势
工业制造领域中,管道与容器连接处的密封性直接决定了系统运行的安全性与寿命,传统焊接工艺在应对高规格工况时,常因人工操作波动导致焊缝质量不稳定。全自动无缝焊接技术通过自动化控制单元替代人工手持焊枪,利用高精度伺服电机驱动焊枪沿焊缝轨迹进行匀速、等速旋转焊接,这种机械化作业模式从根本上消除了人为因素对焊接热输入的干扰。该技术主要应用于核电、石油化工及高压流体输送等对完整性要求极高的场景,其核心在于通过严密的程序设定,使焊接过程严格遵循预定的工艺参数,从而获得组织均匀、无缺陷的微观结构。
相较于传统方法,全自动无缝焊接在效率与一致性表现上具有显著优势。设备能够实时监测电弧状态并动态调整电流、电压及送丝速度,确保熔池行为的稳定性。这种稳定性不仅体现在外观成型的美观度上,更关键的是内部金相组织的致密性。在实际生产环境中,自动化焊接机器人或专用自动焊机能够长时间保持恒定的焊接姿态,避免了长距离焊缝中因焊工体力下降或注意力分散导致的未熔合、气孔等常见缺陷。这种工艺特性的提升,使得焊缝区域与母材的力学性能更加匹配,为后续无损检测提供了更为可靠的物理基础。
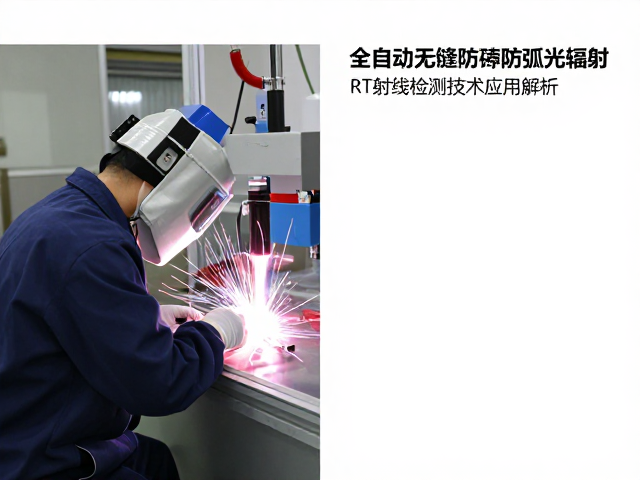
防弧光辐射防护体系的多维构建
焊接过程中产生的强烈弧光包含紫外线、可见光和红外线,其中紫外线波段能量密度极高,长时间暴露可对操作人员的眼睛角膜造成电光性眼炎,并对皮肤产生类似晒伤的急性损伤。全自动焊接设备通常配备封闭式焊接舱或局部遮光罩,通过物理隔离手段切断辐射传播路径。现代防护设计常采用多层复合滤光片,仅允许特定波长的可见光透过以供监控,同时彻底阻挡高能紫外与红外辐射。这种被动防护措施结合自动化作业模式,实现了“无人化”或“少人化”操作,从根本上降低了职业健康风险。
除了物理隔离,智能传感与联锁控制构成了主动防护的关键环节。当焊接舱门未完全关闭或遮光帘位置异常时,控制系统会立即切断高压电源或暂停焊接进程,防止误操作导致的辐射泄漏。部分高端集成系统还引入了环境光强传感器,实时监测舱内辐射水平,一旦超出安全阈值即刻触发警报并调整滤光片角度或增强遮光效果。这种严密的防护逻辑不仅保护了现场技术人员,也符合日益严格的工业职业健康标准,确保了生产过程的合规性与安全性,为连续化生产提供了稳定的环境保障。
RT射线检测技术的成像机理与参数调控
射线检测(RT)作为验证焊缝内部质量的经典无损检测方法,其核心原理基于不同材料对X射线或γ射线的吸收系数差异。当高能射线穿透焊缝区域时,内部缺陷如气孔、夹渣、未焊透等会导致射线衰减程度的不同,这些差异通过数字成像探测器或胶片记录下来,形成反映内部结构的二维投影图像。在全自动焊接应用中,RT检测通常作为关键工序的质量把关手段,其成像质量直接依赖于管电压、管电流、曝光时间及几何放大倍数等参数的精确调控。
参数设定的准确性决定了缺陷识别的灵敏度与清晰度。针对不同厚度与材质的焊缝,需计算并设定合适的曝光曲线。例如,对于厚壁高压管道,较高的管电压有助于提高射线穿透力,但可能降低对比度;而较低的管电压虽能提高对比度,却可能因穿透不足导致图像灰暗。现代数字射线检测(DR)系统通过宽动态范围探测器,能够在一幅图像中同时清晰呈现高吸收区与低吸收区的细节,有效解决了传统胶片检测中长曝光与短曝光细节丢失的问题。这种技术进步使得微小裂纹和疏松缺陷的检出率显著提升,为焊缝质量的量化评估提供了直观依据。
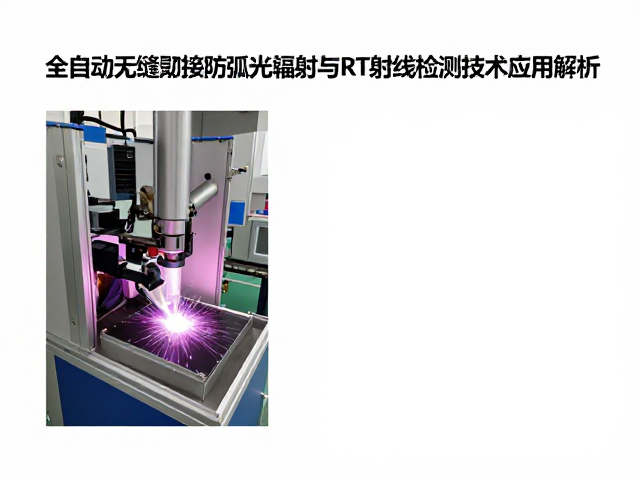
防弧光与RT检测的协同应用流程
在实际工程实践中,防弧光防护与RT射线检测并非孤立存在,而是构成了焊接质量控制的完整闭环。全自动无缝焊接完成后,焊缝区域需经过初步的外观检查与表面清理,随后进入射线检测工序。由于RT检测源通常具有高能量密度,检测过程中的辐射防护要求与焊接过程类似,需确保检测区域周围设置严密的屏蔽区,并严格执行警戒隔离措施。操作人员通过远程控制系统操作射线源,在确认人员撤离安全区域后执行曝光,整个过程无需人员近距离接触高辐射源,实现了本质安全。
数据获取后的图像处理与缺陷评定是协同应用的关键环节。现代检测系统支持将RT图像直接传输至专业分析软件,利用边缘增强、伪彩色处理等算法优化缺陷显示特征。检测人员依据相关无损检测标准,对图像中的缺陷类型、尺寸、分布进行定量分析,并生成结构化检测报告。这些数据不仅用于判定当前焊缝是否合格,还会反馈至焊接控制系统,用于优化后续焊接参数。例如,若RT图像显示某批次焊缝根部存在规律性未熔合,系统可自动调整焊接电流或焊枪角度,通过工艺迭代消除缺陷根源,形成从制造到检测再到工艺优化的数据驱动型质量控制体系。