船舶制造中的全自动无缝焊接,钨极氩弧焊(TIG)技术解析
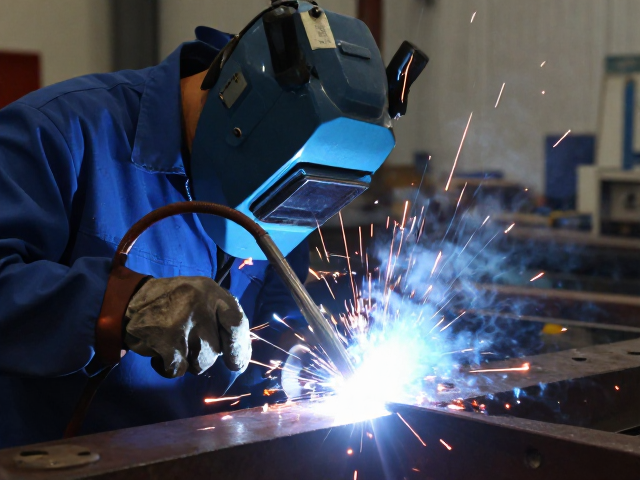
船舶制造中无缝焊接的核心痛点与TIG技术优势 船舶制造长期面临着高强度钢、不锈钢及铝合金等多种异种材料连接的挑战,传统焊接工艺在应对厚板对接或复杂曲面结构时,极易因热输入控制不当产生变形或未熔合缺陷。全自动钨极氩弧焊(TIG)技术通过精确的热源控制和惰性气体保护,有效解决了这些痛点。在船舶关键部件如燃油舱、冷却水管路以及高耐腐蚀性外壳的制造中,TIG焊接能够提供极其稳定的电弧,确保焊缝成型美观且
船舶制造中无缝焊接的核心痛点与TIG技术优势
船舶制造长期面临着高强度钢、不锈钢及铝合金等多种异种材料连接的挑战,传统焊接工艺在应对厚板对接或复杂曲面结构时,极易因热输入控制不当产生变形或未熔合缺陷。全自动钨极氩弧焊(TIG)技术通过精确的热源控制和惰性气体保护,有效解决了这些痛点。在船舶关键部件如燃油舱、冷却水管路以及高耐腐蚀性外壳的制造中,TIG焊接能够提供极其稳定的电弧,确保焊缝成型美观且内部质量一致,从而满足船级社对结构完整性的严苛要求。
相较于熔化极气体保护焊(GMAW),全自动TIG技术在焊接过程中不产生熔滴过渡,电弧燃烧稳定,飞溅极少。这种特性使得它在处理薄板拼接和精密管件对接时具有不可替代的优势。在船舶分段合拢阶段,使用全自动TIG焊机能显著降低焊后清理工作,减少因焊渣残留导致的腐蚀隐患。此外,该技术对焊接位置的适应性较强,配合多轴机器人或轨道焊机,能够实现对环形焊缝或长直焊缝的高精度连续作业,提升了整体制造效率。
全自动TIG焊接系统的关键组成与运行逻辑
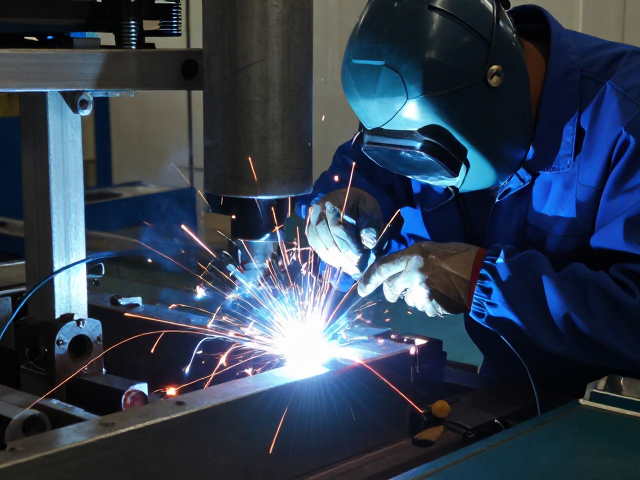
一套标准的船舶制造用全自动TIG焊接系统通常由高精度焊接电源、恒速送丝机构、摆动焊枪组件以及光纤激光跟踪传感器构成。焊接电源负责提供直流或脉冲电流,脉冲参数的设置直接影响焊缝的熔深和热影响区宽度。送丝机构需具备极高的同步性,确保填充焊丝以恒定速度进入熔池,避免断丝或堆高不足。在船舶厚板焊接中,常采用多层多道焊策略,每一层的焊接参数需经过严密的工艺评定,以保证层间结合部的力学性能。
摆动焊枪组件是实现“无缝”视觉效果的关键,它通过高频左右摆动或圆形摆动,拓宽熔池覆盖范围,消除单道焊可能产生的咬边或中心凹陷。现代系统集成光纤激光跟踪技术,能够实时监测焊缝坡口的位置和形状变化,自动调整焊枪姿态和焊接速度。这种闭环反馈机制极大地提高了对装配间隙的容忍度,即使钢板存在微小错位或变形,系统也能自动补偿,确保焊缝连续性和一致性,符合船舶工业对高精度制造的标准。
工艺参数控制与焊缝质量控制标准
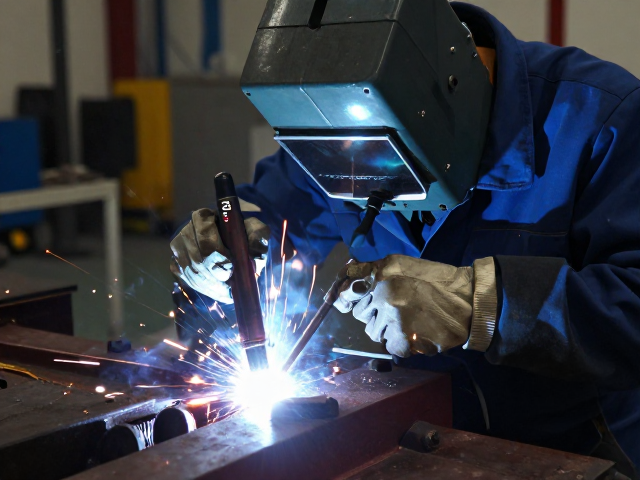
在船舶TIG焊接实践中,电流大小、焊接速度、保护气体流量及脉冲频率是决定焊缝质量的核心变量。对于碳钢和低合金钢,通常采用直流正接,钨极接负,工件接正,以获得深熔透效果;而对于铝合金等材料,则需使用交流电源以去除氧化膜。保护气体通常选用高纯度氩气,流量控制在15-25 L/min之间,具体数值需根据喷嘴直径和环境风速动态调整,以防止空气侵入导致焊缝氧化或气孔。脉冲频率的选择需匹配板厚,高频脉冲有助于细化晶粒,提升焊缝韧性。
质量控制方面,船舶行业普遍遵循ABS、DNV、LR等主流船级社规范以及ISO 5817焊接质量等级标准。焊缝表面不得有裂纹、未熔合、夹渣及超出允许范围的咬边。无损检测(NDT)是验证焊缝内部质量的必要手段,超声波检测(UT)和射线检测(RT)常用于关键受力部件的抽检。数据显示,在规范操作下,全自动TIG焊接的一次合格率可达98%以上,显著高于手工焊接。严格的工艺纪律和过程监控,确保了每一道焊缝都能达到设计要求的强度和密封性,为船舶的安全运营提供坚实保障。
自动化集成与未来智能化发展趋势
随着造船工业向数字化制造转型,全自动TIG焊接正逐步融入智能工厂体系。通过数字孪生技术,工程师可以在虚拟环境中模拟焊接过程,优化路径规划和参数设定,减少试错成本。焊接数据如电流、电压、速度等实时上传至制造执行系统(MES),实现全过程可追溯。这种数据化管理不仅有助于快速定位质量问题,还为后续的大数据分析和工艺优化提供了坚实基础,推动了船舶制造从经验驱动向数据驱动的转变。
展望未来,多传感器融合与人工智能算法将进一步提升TIG焊接的自主适应能力。例如,结合机器视觉识别焊缝起始点和终点,自动调整起收弧参数,解决弧坑裂纹问题。此外,自适应摆动技术的引入,使得焊枪能根据熔池状态实时调整摆动幅度和频率,进一步改善焊缝成形。在绿色制造背景下,新型高能密度热源与TIG技术的复合应用,有望在保持高质量的同时提升焊接速度,降低能耗,为船舶制造业的可持续发展提供技术支撑。