角接接头未焊透原因?全自动无缝焊接工艺优化与解决方案
角接接头未焊透的核心机理分析 角接接头在焊接过程中出现未焊透现象,本质上是熔深不足导致母材与填充金属未能充分融合。在对接或角接结构中,接头根部间隙过小、坡口角度设计不合理或钝边过厚,会直接阻碍电弧对根部的熔透作用。当焊接电流设定偏低时,热输入密度不足以熔化根部母材,形成所谓的“假焊”或夹渣前兆。此外,焊枪角度偏差过大,特别是焊枪未严格对准接头中心线,会导致热量分布不均,一侧熔深足够而另一侧形成未
角接接头未焊透的核心机理分析
角接接头在焊接过程中出现未焊透现象,本质上是熔深不足导致母材与填充金属未能充分融合。在对接或角接结构中,接头根部间隙过小、坡口角度设计不合理或钝边过厚,会直接阻碍电弧对根部的熔透作用。当焊接电流设定偏低时,热输入密度不足以熔化根部母材,形成所谓的“假焊”或夹渣前兆。此外,焊枪角度偏差过大,特别是焊枪未严格对准接头中心线,会导致热量分布不均,一侧熔深足够而另一侧形成未焊透缺陷,这在自动化焊接中常因机械定位误差或轨迹规划偏差引发。
工艺参数的匹配失衡是加剧未焊透的关键因素。焊接速度过快会缩短高温停留时间,使熔池金属来不及向根部流动并凝固,导致根部闭合不良。保护气体流量不稳定或喷嘴堵塞会引起电弧偏吹,扰乱熔池形态,进一步削弱根部熔合效果。在多层焊情况下,层间清理不彻底,残留氧化皮或熔渣成为隔离层,阻碍后续焊道与底层母材的冶金结合,最终在无损检测中表现为连续的线性未焊透缺陷,严重影响接头静态强度和疲劳寿命。
全自动无缝焊接工艺的全参数优化策略
优化全自动无缝焊接工艺需从热源特性与运动轨迹的双重控制入手。采用脉冲MIG或激光复合焊技术可显著提升热输入的可控性,脉冲电流的峰值与基值调节能有效控制熔池尺寸,避免大电流导致的烧穿或小电流导致的熔深不足。在轨迹规划层面,引入自适应传感器实时监测焊缝中心位置,通过算法动态调整焊枪姿态角和干伸长,确保电弧始终作用于坡口根部最佳位置。焊接速度需根据板厚和材质进行非线性匹配,薄板采用高速低热输入,厚板则需降低速度以增加热积累,确保根部熔池达到规定的宽度和深度。
保护环境与熔池冶金行为的稳定是工艺优化的另一核心。优化保护气体配比,如在氩气中增加少量活性气体以改善润湿性和熔深,同时确保气体纯度符合ISO 1836标准,减少气孔和氧化对熔合线的干扰。实施焊前坡口精密加工与装配间隙控制,确保根部间隙在0.5-2mm范围内,并采用刚性夹具固定工件,消除焊接过程中的热变形引起的间隙变化。对于全自动焊接系统,建立严密的参数数据库,针对不同板厚和接头形式设定标准工艺窗口,通过试焊验证熔深轮廓,利用金相切片分析确认根部熔合情况,形成可复现的工艺规范。
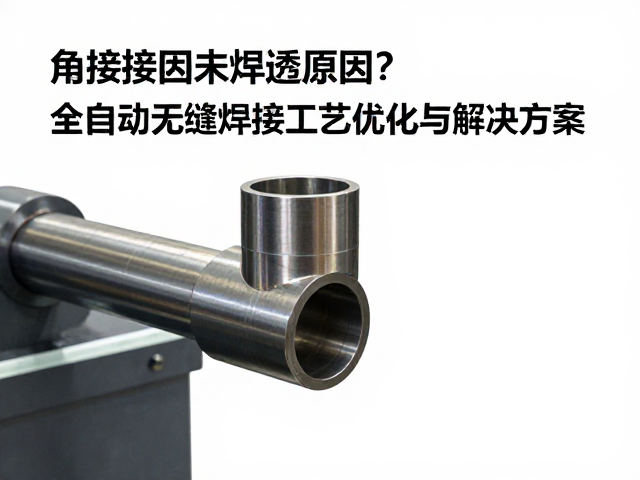
工程实践中的缺陷消除与质量控制方案
在自动化生产线中,消除未焊透缺陷需建立严密的在线监测与离线验证体系。部署超声波相控阵检测(PAUT)或射线检测(RT)对首件及关键焊缝进行100%覆盖检测,重点分析根部区域的信号特征,识别未焊透的几何形态和延伸长度。对于检测发现的缺陷,需追溯至焊接参数日志,对比电流、电压、速度等数据与标准窗口的偏差,通过正交试验法微调参数组合,确定最优解。同时,引入焊后打磨或修磨工艺,去除表面飞溅和余高,确保后续检测的准确性,并为可能的补焊提供平整的操作面。
人员技能与设备维护是保障工艺稳定执行的隐性因素。全自动焊接设备需定期进行送丝机构、导电嘴及激光头的光学系统校准,确保机械精度符合ISO 2560标准。操作人员需经过严格的编程与参数设定培训,能够根据材料特性变化快速调整工艺参数。建立焊接过程的大数据记录平台,记录每一焊道的电流、电压、气体流量等实时数据,通过统计分析识别异常波动,提前预警潜在的质量风险。通过持续积累实际案例数据,不断优化焊接工艺评定报告(PQR),形成企业内部的标准化作业程序,从根本上降低未焊透缺陷的发生概率,确保角接接头的结构完整性。