全自动无缝焊接搭接接头熔池控制技巧与优化
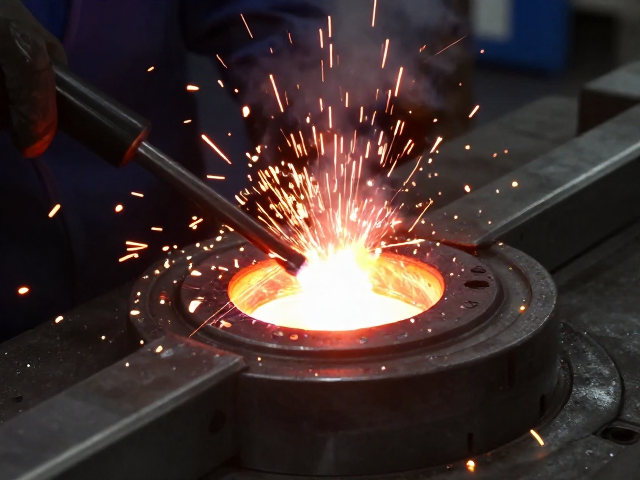
熔池动态行为与热输入耦合机制 全自动无缝焊接过程中的熔池行为直接决定了搭接接头的微观组织演变与最终力学性能。在自动化焊接场景中,激光源或电弧热源与工件的相对运动速度、光斑形态以及功率密度分布,共同构建了熔池的热力学环境。热输入的稳定性是控制熔池尺寸的关键变量,过高的热输入会导致熔池过度铺展,形成过大的熔核,进而引发周围母材的晶粒粗大和残余应力集中;反之,热输入不足则会导致熔深不足,产生未熔合缺陷
熔池动态行为与热输入耦合机制
全自动无缝焊接过程中的熔池行为直接决定了搭接接头的微观组织演变与最终力学性能。在自动化焊接场景中,激光源或电弧热源与工件的相对运动速度、光斑形态以及功率密度分布,共同构建了熔池的热力学环境。热输入的稳定性是控制熔池尺寸的关键变量,过高的热输入会导致熔池过度铺展,形成过大的熔核,进而引发周围母材的晶粒粗大和残余应力集中;反之,热输入不足则会导致熔深不足,产生未熔合缺陷。实际生产中,需通过高精度的传感器实时监测熔池温度场,利用PID算法动态调整激光功率或焊接电流,确保熔池在液态下的停留时间处于最佳区间,从而获得均匀的微观组织。
熔池表面的流动状态受到Marangoni对流、浮力对流及电磁搅拌效应的共同影响。在无缝焊接搭接接头中,由于上下板件存在间隙或接触状态的变化,熔池内部的流体动力学平衡极易被打破。通过优化保护气体流量与成分,可以改变熔池表面的张力梯度,进而调控熔池的铺展宽度和熔深。例如,在特定铝合金或不锈钢的焊接中,引入微量活性元素或调整氩气中氧气比例,可显著改变熔池流动模式,使熔池更加稳定,减少气孔和咬边缺陷的产生。这种基于流体动力学原理的热-流耦合控制策略,是实现高质量搭接接头的基础。
焊缝成形质量的多维度调控策略
搭接接头的外观成形与内部质量是评价焊接工艺优劣的核心指标。在全自动焊接系统中,焊缝表面波纹的均匀性、余高的一致性以及熔合线的清晰度,均反映了熔池控制的精细程度。通过精确控制送丝速度与焊接速度的匹配关系,可以有效调节焊缝余高,避免因送丝过量导致的焊瘤或送丝不足造成的凹陷。同时,焊枪姿态角度的微调,如摆动频率与振幅的设定,能够改善熔池边缘的过渡平滑度,消除熔合不良区域。在实际应用中,需建立严密的工艺窗口,确保在规定的参数范围内,焊缝成形满足设计图纸对几何尺寸及外观质量的严苛要求。
内部缺陷的抑制是熔池控制技术的另一大核心内容。气孔、夹杂和裂纹等缺陷往往源于熔池凝固过程中的气体逸出困难或凝固收缩应力。通过优化焊接路径规划,如采用锯齿形或环形摆动焊接,可以延长熔池存在时间,促进气泡上浮和熔渣排出。此外,预热与层间温度的控制对于降低冷却速率、减少氢致裂纹风险至关重要。在无缝焊接搭接接头中,还需特别注意边缘咬边问题,这通常由热输入分布不均或焊枪中心偏差引起。通过激光跟踪系统实时修正焊枪位置,结合动态功率调制,可有效消除边缘缺陷,确保接头内部组织的致密性与连续性。
工艺参数优化与过程稳定性提升
工艺参数的优化是一个系统性工程,涉及热源特性、材料特性及几何结构的多重耦合。在全自动焊接装备中,电源的动态响应速度直接影响熔池的稳定性。现代逆变电源具备毫秒级的电流调节能力,能够根据熔池状态的实时反馈,快速调整输出波形,抑制电弧飘移和熔池振荡。对于搭接接头,上下板件的厚度差异及表面状态(如氧化层、油污)会显著影响电弧的稳定性及熔深分布。因此,在参数设定阶段,需针对不同材料组合进行严密的正交实验,确定最佳电流、电压、速度组合,并建立参数数据库,以应对生产过程中的波动。
过程稳定性提升依赖于严密的过程监控与自适应控制技术。引入电弧传感器、激光视觉或声学监测技术,可实时获取熔池宽度、高度及飞溅情况等关键特征信息。基于这些大数据,控制系统可自动识别焊接状态异常,如断丝、撞枪或熔池塌陷,并及时做出补偿调整。在无缝焊接搭接接头生产中,保持焊接路径的重复精度和热循环的一致性,是确保批量生产质量稳定的关键。通过标准化作业流程,结合SPC(统计过程控制)方法,对关键工艺参数进行趋势分析,提前发现潜在偏差,从而将生产过程控制在受控状态,实现从“事后检验”向“事前预防”和“事中控制”的转变。