T型接头未熔合怎么办?全自动无缝焊接避坑指南
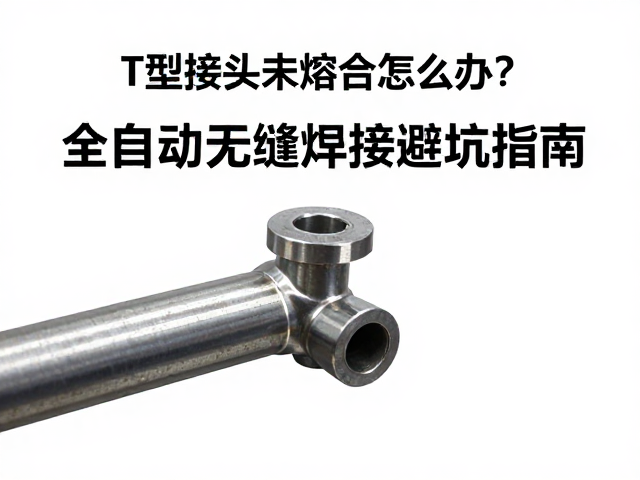
T型接头未熔合的核心成因与工况分析 T型接头在管道或钢结构连接中常因几何形状特殊导致焊接熔池流动不畅,进而引发未熔合缺陷。这种缺陷通常表现为焊缝金属与母材或层间金属未能完全结合,形成平面状的空隙。在实际全自动无缝焊接过程中,坡口设计不合理是主要诱因之一。若T型接头的根部间隙过小或钝边过厚,焊枪在行进过程中难以获得足够的热量穿透至根部,导致底部金属无法熔化。此外,装配精度不足造成的错边现象,会改变
T型接头未熔合的核心成因与工况分析
T型接头在管道或钢结构连接中常因几何形状特殊导致焊接熔池流动不畅,进而引发未熔合缺陷。这种缺陷通常表现为焊缝金属与母材或层间金属未能完全结合,形成平面状的空隙。在实际全自动无缝焊接过程中,坡口设计不合理是主要诱因之一。若T型接头的根部间隙过小或钝边过厚,焊枪在行进过程中难以获得足够的热量穿透至根部,导致底部金属无法熔化。此外,装配精度不足造成的错边现象,会改变电弧相对于焊缝中心的位置,使得热输入分布不均,局部区域因温度不足而产生未熔合。
工艺参数的设定偏差会直接加剧未熔合风险。全自动焊接依赖精确的电流、电压及焊接速度匹配,当热输入密度不足时,熔池寿命缩短,液态金属无法充分铺展并覆盖整个坡口表面。特别是在使用气体保护焊时,若保护气体流量不稳定或喷嘴堵塞,会导致电弧偏吹,热量集中区域偏移,使得T型接头拐角处散热过快,熔合线模糊甚至中断。同时,焊丝干伸长量的变化会影响电阻热,进而改变熔深,若干伸长过长,电阻热增加虽能提高熔敷率,但电弧稳定性下降,容易在T型接头内壁形成咬边或未熔合缺陷。
全自动焊接过程中的参数优化策略
解决T型接头未熔合问题,需从热输入管理入手,调整电流与电压的配比以增强熔深。增加焊接电流能提升电弧能量密度,使熔池更深地渗入根部,但需同步提高电压以维持电弧长度稳定,避免因熔深过大导致烧穿。对于厚板T型接头,可采用多道焊策略,第一道焊用于打底并确保根部熔合,后续焊道则用于填充和覆盖。在自动焊接程序中,应设置摆动焊模式,通过焊枪在坡口两侧的周期性摆动,延长电弧在两侧坡口壁的停留时间,利用侧壁热量促进熔合,消除因热传导不均导致的未熔合。
焊接速度的控制对熔合质量具有决定性影响。过快的焊接速度会减少热输入,导致熔池凝固迅速,液态金属无法完全包裹熔核,极易在T型接头根部形成未熔合。在实际操作中,应根据板厚和材质调整送丝速度与行走速度的比例,确保单位长度上的热输入处于最佳区间。对于全自动无缝焊接系统,建议引入实时电弧传感技术,动态监测电弧电压和电流的波动,根据T型接头不同位置的热散失特性,自动微调焊接参数。例如,在T型接头拐角处适当降低速度或增加摆动幅度,以补偿该区域的热量损失,确保熔池充分融合。
焊前准备与过程监控的关键措施
焊前清理是消除未熔合隐患的基础步骤。T型接头表面若残留油污、氧化皮或水分,会在电弧高温下分解产生气体,阻碍金属间的原子结合,形成气孔或夹杂,进而表现为未熔合。全自动焊接前,必须确保坡口及两侧至少20毫米范围内无杂质,使用钢丝刷或溶剂彻底清洁。对于高合金钢或铝合金等材料,还需去除表面氧化膜,防止其阻碍熔合。装配过程中,应严格控制组对间隙和错边量,间隙过大易导致塌陷,过小则影响熔透,通常T型接头根部间隙建议控制在1-3毫米,具体数值需依据焊丝直径和焊接工艺评定结果确定。
过程监控与无损检测是验证焊接质量的重要手段。全自动焊接系统通常配备激光视觉传感器,可实时追踪焊缝轨迹,确保焊枪始终处于T型接头的最佳焊接位置,避免因轨迹偏移导致的单侧未熔合。焊接完成后,需对接头进行无损检测以确认内部质量。超声波检测(UT)对未熔合缺陷具有极高的灵敏度,能有效识别出面状缺陷的位置和大小;射线检测(RT)则可通过影像直观显示未熔合的形态。在实际工程应用中,依据相关无损检测标准,对T型接头进行抽检或全检,确保无未熔合缺陷,保障结构的安全性和完整性。