高温高压一体塑形优缺点,色差光泽好,但模具成本高、改图难
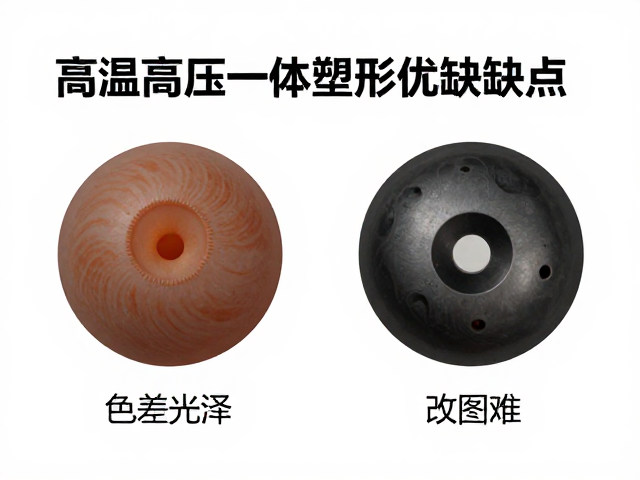
工艺原理与核心优势解析 高温高压一体塑形技术通过在密闭模具中利用高温加热与高压挤压,使材料分子结构发生重组并固定成型,这一过程实现了传统拼接或组装工艺难以达到的整体性。由于材料在高压下完全填充模具腔体,成品表面无需经过后期打磨或拼接处理,从而消除了接缝痕迹,使得产品表面具有极高的平整度和连续性。这种物理特性直接决定了成品在视觉呈现上的优越性,尤其是对于需要高光洁度或特殊纹理的产品,其原始表面的细
工艺原理与核心优势解析
高温高压一体塑形技术通过在密闭模具中利用高温加热与高压挤压,使材料分子结构发生重组并固定成型,这一过程实现了传统拼接或组装工艺难以达到的整体性。由于材料在高压下完全填充模具腔体,成品表面无需经过后期打磨或拼接处理,从而消除了接缝痕迹,使得产品表面具有极高的平整度和连续性。这种物理特性直接决定了成品在视觉呈现上的优越性,尤其是对于需要高光洁度或特殊纹理的产品,其原始表面的细腻程度远高于常规加工手段。
色差控制与光泽表现是该工艺最为显著的优势之一。在标准化生产环境下,原材料经过统一的高温熔融与冷却固化,内部应力分布均匀,避免了因多次加工或拼接导致的颜色断层或光泽不均现象。对于追求镜面效果或哑光质感的工业零部件或装饰件,该技术能确保整批产品在光线折射下的视觉一致性。这种高水准的视觉稳定性,使得其在高端外观件制造领域具有极高的应用价值,能够严格满足不同场景下对表面美学参数的苛刻要求。
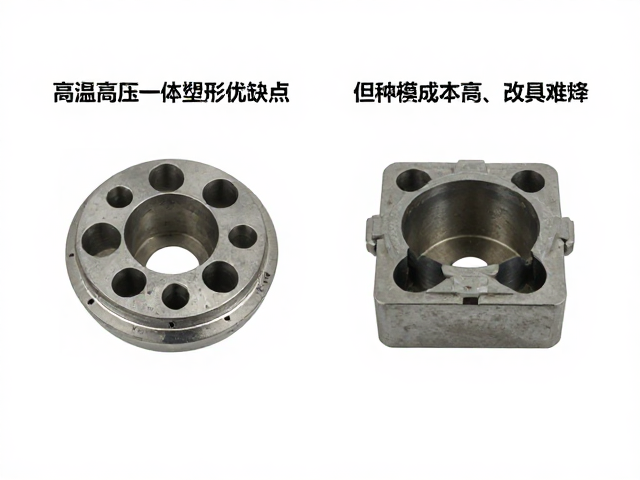
模具成本与初期投入分析
尽管成品质量优异,但该技术的实施伴随着极高的模具开发门槛。模具通常需要使用高强度合金钢或经过特殊硬化处理的材料制造,以承受反复的高温高压环境下的机械应力。模具型腔的加工精度要求极高,往往需要经过精密铣削、电火花加工以及多次抛光处理,单副模具的开发周期较长,直接推高了前期研发与制造的成本。对于小批量生产或试制阶段的项目,高昂的模具分摊成本会显著削弱整体经济效益,使得该工艺更倾向于大规模量产的应用场景。
模具的维护与寿命管理也是成本控制中的重要一环。在高温高压的极端工况下,模具表面容易出现磨损、氧化或微裂纹,这会直接影响成品的表面质量,导致光泽度下降或出现瑕疵。因此,需要定期进行专业的保养、修复甚至重新抛光,这些隐性成本增加了长期运营的复杂性。此外,模具的存储和管理也需要特定的环境条件,以防止变形或腐蚀,进一步增加了设施与管理方面的投入。
设计迭代与修改局限性
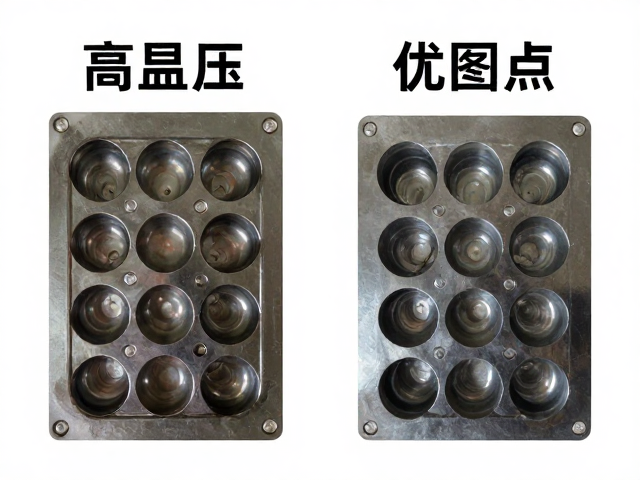
该工艺在应对设计变更时表现出明显的滞后性。一旦模具开模完成,产品的基本形态、尺寸及主要特征便被固化,任何细微的设计调整,如增加加强筋、修改倒角或改变整体轮廓,往往意味着需要重新设计并制造新的模具。这种“一模定型”的特性使得产品在研发阶段的灵活性极低,难以像注塑或CNC加工那样通过软件修改快速响应市场变化。对于需要频繁迭代、试错的产品开发流程,该工艺会带来巨大的时间成本和经济浪费。
修改模具本身也是一项高难度且高成本的操作。虽然理论上可以对模具进行局部修改,但高温高压环境下模具材料的特性使得焊接、打磨等修复措施极易破坏模具的整体强度和精度,可能导致模具报废。因此,大多数情况下,设计变更只能通过“推倒重来”的方式解决,即废弃原有模具并开发全新模具。这种刚性约束限制了产品设计的自由度,要求前期设计必须经过严密的验证和周密的规划,不容许随意更改。
适用场景与行业应用逻辑
基于其高成本、高一致性及低可修改性的特点,该工艺主要应用于对外观要求极高、生产批量大且设计稳定的行业领域。例如,高端消费电子产品的外壳、汽车内饰件中的大面积高光面板、以及需要极高表面完整性的装饰性构件。在这些场景中,巨大的产量可以有效分摊高昂的模具成本,而严格的设计冻结期则避免了因频繁改图导致的资源浪费。产品一旦定型,便可通过该工艺获得长期稳定的高质量输出,满足市场对高端外观件的持续需求。
然而,在需要快速响应市场、小批量定制或设计尚未完全定型的应用场景中,该工艺则显得并不适宜。对于个性化定制、原型验证或功能性结构件的生产,通常更倾向于采用CNC加工、3D打印或普通注塑等灵活性更高的工艺。这些替代方案虽然在表面光泽度和整体性上可能略逊一筹,但在开发速度、成本控制和设计自由度上具有显著优势。因此,选择高温高压一体塑形技术,本质上是在追求极致表面质量与规模化生产效率之间做出的权衡与取舍。