高温高压一体塑形技术,壁厚均匀度检测与复杂流线造型完美适配
高温高压环境下的材料形变控制机制 在极端工况要求下,材料内部应力分布与外部模具约束之间的动态平衡是决定成品质量的核心变量。高温高压一体塑形技术通过精确调控热力学参数,使金属或高分子材料在软化状态下获得极高的流动性,从而填充复杂型腔。这一过程并非简单的物理挤压,而是涉及晶体结构重组或分子链取向的微观变化,需要实时监测温度梯度与压力场,确保材料在达到最佳成形窗口时完成定型。 壁厚均匀度是衡量该工艺稳
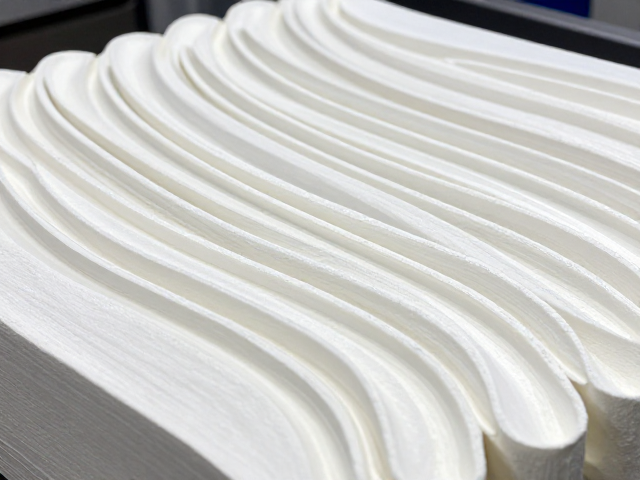
高温高压环境下的材料形变控制机制
在极端工况要求下,材料内部应力分布与外部模具约束之间的动态平衡是决定成品质量的核心变量。高温高压一体塑形技术通过精确调控热力学参数,使金属或高分子材料在软化状态下获得极高的流动性,从而填充复杂型腔。这一过程并非简单的物理挤压,而是涉及晶体结构重组或分子链取向的微观变化,需要实时监测温度梯度与压力场,确保材料在达到最佳成形窗口时完成定型。
壁厚均匀度是衡量该工艺稳定性的关键指标,直接影响产品在使用周期内的疲劳寿命。传统工艺中,因材料流动阻力不均导致的局部变薄或堆积现象,往往会在高压环境下成为应力集中点。通过优化模具流道设计与加热曲线,可以显著降低材料各向异性,使壁厚偏差控制在微米级别。这种对微观结构的精准调控,为后续复杂流线造型的成型奠定了坚实的物理基础。
复杂流线造型的几何重构与表面完整性
复杂流线造型的设计初衷通常源于空气动力学优化或流体效率提升,这对成形过程中的材料延展性提出了极高要求。当产品表面曲率变化剧烈时,模具接触区域的摩擦热与剪切应力会显著增加,极易引发表面褶皱或开裂。一体塑形技术利用高温软化材料,配合高压下的等静压原理,迫使材料严格跟随模具型面贴合,从而在保持流线连续性的同时,消除因模具分型线带来的几何断层。
表面完整性的维持依赖于严密的过程监控。在高压作用下,材料表面的微观缺陷可能被掩盖或扩大,因此需要结合高精度光学检测手段,对成形后的曲面进行三维重构。通过对比理论模型与实测数据,识别出口径变化、波纹度等细微瑕疵。这种对几何精度的极致追求,使得产品在应对高速气流或液体冲刷时,能够保持优异的水动力学性能,减少能量损耗并提升整体效能。
壁厚均匀度的多维检测体系构建
检测技术的精度直接决定了质量控制的上限。针对高温高压成形后的复杂曲面,传统的接触式测量难以应对快速变化的高程差异,因此非接触式光学扫描成为主流选择。利用结构光或激光三角测量原理,可在数秒内获取数万个特征点的数据,构建出厂品的数字化双胞胎。通过算法拟合,系统能自动计算出厂壁厚度分布云图,精准定位最薄点与最厚区域。
数据分析模型的引入使得检测结果更具工程指导意义。基于有限元分析的历史数据,检测系统可预判潜在的热变形趋势,并与实际测量值进行偏差分析。通过长期积累的大数据,建立不同材料牌号在不同温度压力参数下的壁厚响应数据库。这种数据驱动的质量管控模式,不仅提高了检测效率,还为工艺参数的迭代优化提供了真实可靠的反馈闭环,确保每一批次产品的壁厚均匀度符合严格的设计规范。
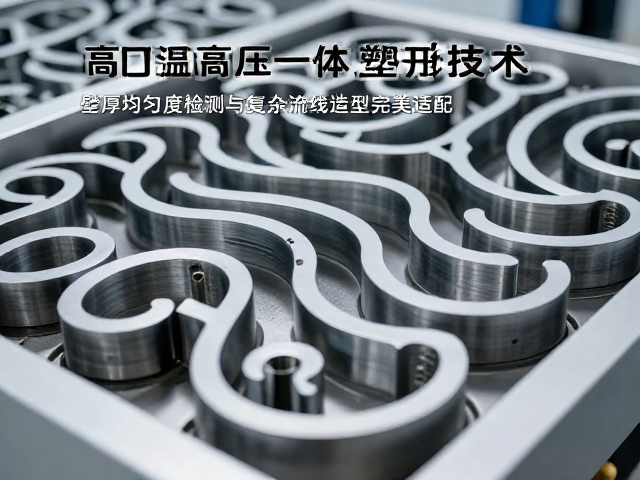
技术适配性与工业应用场景解析
该技术的核心价值在于其对不同材质与复杂结构的广泛适应性。在汽车轻量化部件、航空航天导流罩以及高端医疗器械管路中,材料往往需要在保持高强度的同时具备极佳的流体通过性。高温高压一体塑形能够处理从工程塑料到高性能合金等多种介质,通过调整工艺窗口,实现从刚性支撑件到柔性密封件的多样化生产。这种灵活性使得生产线能够快速响应定制化需求,缩短研发周期。
在具体的工业实践中,技术的落地效果体现在良品率的显著提升与能耗的降低。通过一体化成形减少了后续拼接、焊接等二次加工工序,不仅消除了连接处的潜在泄漏风险,还简化了装配流程。对于需要高密封等级和复杂内腔结构的部件,该技术能一次性成型,避免了多部件组合带来的累积误差。这种从材料处理到成品输出的全流程整合,代表了精密制造向高效、集成方向发展的必然趋势。