高温高压一体塑形技术,热压成型底座结构件工艺解析
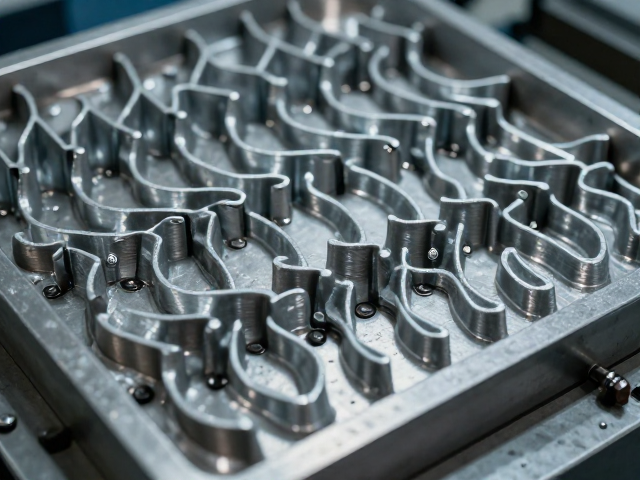
高温高压环境下的材料流变与分子链重组机制 在热压成型工艺中,底座结构件通常采用高性能工程塑料或复合材料,其核心难点在于材料在极端温压条件下的流变行为控制。当模具内部温度升至材料玻璃化转变点以上,聚合物分子链获得足够的动能克服范德华力,开始发生滑移与重排。此时,施加的静态高压迫使熔融态材料快速填充模具型腔的每一个细微角落,特别是对于具有复杂加强筋或薄壁特征的底座部件,压力的均匀分布直接决定了零件内
高温高压环境下的材料流变与分子链重组机制
在热压成型工艺中,底座结构件通常采用高性能工程塑料或复合材料,其核心难点在于材料在极端温压条件下的流变行为控制。当模具内部温度升至材料玻璃化转变点以上,聚合物分子链获得足够的动能克服范德华力,开始发生滑移与重排。此时,施加的静态高压迫使熔融态材料快速填充模具型腔的每一个细微角落,特别是对于具有复杂加强筋或薄壁特征的底座部件,压力的均匀分布直接决定了零件内部是否存在未填满或结合线缺陷。
随着成型过程的推进,温度的维持与压力的持续作用使得分子链在取向状态下发生结晶或交联反应,这一过程被称为“定型”。对于高强度底座而言,这一阶段的微观结构演变至关重要。高温提供了反应所需的活化能,而高压则压缩了自由体积,加速了分子间的相互作用。通过精确调控升温曲线和保压时间,可以确保材料从粘流态平稳过渡到高弹态,最终固化为具有预定几何形状和优异力学性能的固态结构,从而避免因冷却不均导致的内应力集中或翘曲变形。
一体成型模具的热力学设计与压力传递效率
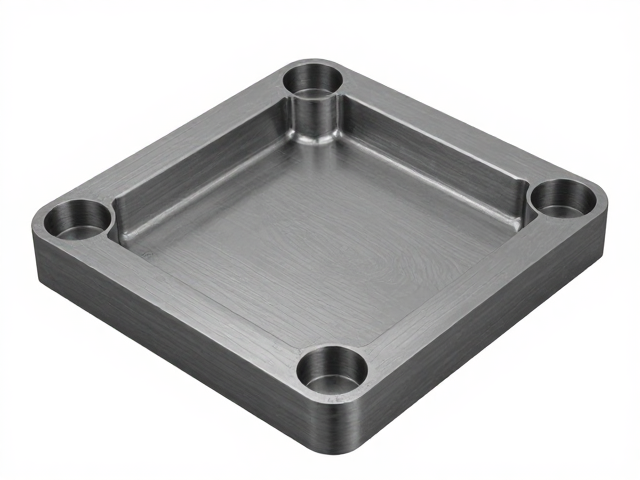
模具结构的设计直接决定了热量传递的均匀性和压力传递的有效性。在高温高压一体塑形场景中,模具通常采用经过特殊热处理的高强度合金钢,以确保在反复热循环中保持尺寸稳定性和表面硬度。模具内部的流道布局需要经过严密的热仿真分析,加热元件的分布需与底座结构件的壁厚变化相匹配,以消除冷点和热点。对于大型底座件,多区独立控温系统能够对不同区域进行微调,确保整体温度场的一致性,减少因温差引起的收缩率差异。
压力传递系统的设计需克服流体在狭窄型腔中的流动阻力。传统的单点加压方式容易导致压力衰减,使得远离加压点的区域填充不足。现代工艺倾向于采用等温加压或动态补压策略,通过液压系统或气动辅助,在材料流动过程中实时调整压力分布。模具表面的微纹理处理也有助于空气排出和熔体流动,减少气穴和涡流。此外,脱模机构的设计需考虑高温环境下的材料粘附特性,采用特殊的脱模斜面和表面涂层,防止零件在开模过程中因受力不均而发生断裂或表面损伤,确保一体成型的结构完整性。
工艺参数对底座件力学性能与尺寸精度的影响
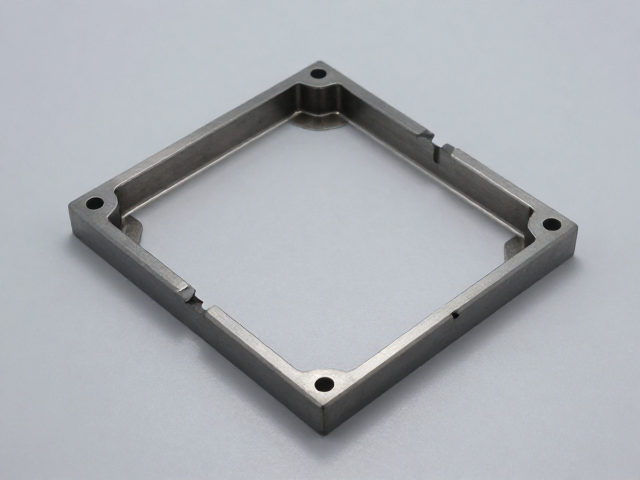
工艺参数的设定是平衡底座结构件力学性能与尺寸精度的关键变量。温度过高可能导致材料降解,降低拉伸强度和冲击韧性;温度过低则会导致流动阻力过大,增加内应力。压力参数同样需要精细调控,过高的压力虽能改善填充效果,但可能引起模具磨损或零件飞边,甚至导致分子链过度取向,造成各向异性,影响长期使用的稳定性。因此,需通过正交实验等方法,确定最佳的温度-压力-时间窗口,使材料在最佳流变状态下完成成型。
尺寸精度不仅受成型参数影响,还与材料的收缩特性密切相关。不同批次、不同配方的材料在相同工艺条件下可能表现出微小的收缩率差异,这要求工艺控制具备高度的稳定性和可重复性。通过在线监测模具温度和型腔压力,可以实时反馈数据并调整工艺参数,实现闭环控制。此外,后处理工艺如退火处理可以消除残余内应力,进一步稳定零件尺寸。对于高精度底座件,还需考虑模具热膨胀对最终尺寸的影响,通过预补偿设计或动态模具温控,确保零件在冷却至室温后仍能满足严格的公差要求。