全自动无缝焊接盖面焊与应力消除热处理工艺解析
全自动无缝焊接盖面焊的核心技术机制 全自动无缝焊接中的盖面焊工序直接决定了接头表面的成型质量与最终的外观等级,其核心在于通过高精度的电弧形态控制与严密的熔池保护来实现无缺陷覆盖。在自动化生产线上,送丝机构与焊接电源的同步响应速度需达到毫秒级,以确保焊丝在熔池前缘稳定过渡,避免产生咬边、焊瘤或表面凹陷等常见缺陷。保护气体的流量与成分配比会显著影响熔池的氧化程度,通常采用高纯度的氩气或氦氩混合气体,
全自动无缝焊接盖面焊的核心技术机制
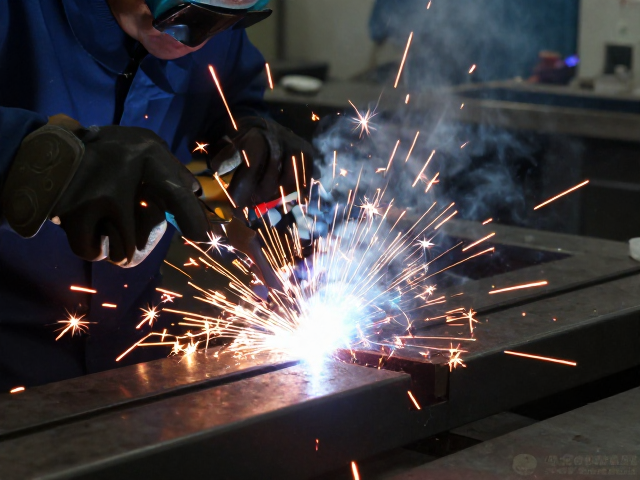
全自动无缝焊接中的盖面焊工序直接决定了接头表面的成型质量与最终的外观等级,其核心在于通过高精度的电弧形态控制与严密的熔池保护来实现无缺陷覆盖。在自动化生产线上,送丝机构与焊接电源的同步响应速度需达到毫秒级,以确保焊丝在熔池前缘稳定过渡,避免产生咬边、焊瘤或表面凹陷等常见缺陷。保护气体的流量与成分配比会显著影响熔池的氧化程度,通常采用高纯度的氩气或氦氩混合气体,配合多层焊道中的层间温度控制,能够有效细化晶粒,提升焊缝金属的力学性能。
盖面焊道的几何形状对后续应力分布具有关键影响,平滑过渡的焊趾能够显著降低应力集中系数。现代全自动焊接机器人常配备激光传感或电弧传感系统,实时监测焊缝坡口状态及热输入变化,动态调整焊接电流、电压及摆动频率。这种闭环反馈机制使得焊缝表面呈现出均匀的鱼鳞纹,不仅提升了视觉美感,更通过优化熔敷金属的凝固过程,减少了微观孔隙和夹杂物的残留,为整体结构的完整性奠定基础。
应力消除热处理的工艺原理与执行标准
焊接过程中产生的残余应力主要源于局部不均匀加热与冷却导致的塑性变形,应力消除热处理通过整体或局部加热至临界温度以下,利用材料在高温下的蠕变效应释放内应力。该工艺通常将工件加热至550℃至620℃之间,具体温度取决于钢材的化学成分与屈服强度,保温时间则依据工件厚度按每毫米2至4分钟的标准计算,以确保热透。这一过程能够降低焊缝区域的硬度,提高材料的韧性,防止因残余应力过大导致的延迟裂纹或结构失稳。
热处理的均匀性是决定应力消除效果的关键因素,温度场的分布偏差需控制在±10℃以内,以避免产生新的热应力。在实际操作中,采用感应加热或电阻加热设备可实现对焊缝区域的精准控温,配合热电偶实时监测,确保加热区域与保温区域的热平衡。冷却阶段需遵循缓冷原则,通常采用炉冷或覆盖保温材料自然冷却,避免快速冷却导致材料脆化或应力重新分布不均,从而保证焊接接头在服役过程中的尺寸稳定性。
工艺参数的协同优化与质量控制
盖面焊工艺参数与热处理制度的协同优化是提升焊接结构整体性能的核心环节,热输入量的直接控制影响着焊缝金属的微观组织演变。过高的热输入会导致晶粒粗大,降低冲击韧性,而过低的热输入则可能引起未熔合或冷隔缺陷。因此,需根据母材厚度、接头形式及填充材料特性,精确设定焊接电流、电压及焊接速度,确保熔深与熔宽比例适宜,为后续热处理提供理想的初始微观结构。
无损检测技术在工艺验证中扮演着不可替代的角色,超声波检测(UT)与射线检测(RT)可用于评估盖面焊道内部是否存在隐蔽缺陷,而表面检测则关注裂纹、气孔等宏观缺陷。热处理后的硬度测试与宏观金相分析有助于验证应力消除的效果,确保焊缝区域硬度与母材匹配,无明显软化带或硬化区。通过建立严密的工艺窗口与数据追溯体系,能够实时监控生产过程中的参数波动,及时修正偏差,保障每一批次焊接接头的质量一致性与可追溯性。