全自动无缝焊接碳钢工艺,电弧电压如何精准控制?
电弧电压在无缝焊接中的核心作用 在全自动无缝焊接碳钢的生产场景中,电弧电压并非孤立的参数,而是直接决定熔池形态与焊缝成形的关键变量。相较于焊接电流主要控制熔深,电弧电压更侧重于影响熔宽及焊缝表面的平整度。当电压设定偏离理想区间时,熔池表面的张力平衡会被打破,极易导致焊缝表面出现凹陷、咬边或飞溅过多的现象。对于追求高一致性的无缝焊接工艺而言,维持电弧长度的稳定,即保持电压值的精准,是确保焊缝外观质
电弧电压在无缝焊接中的核心作用
在全自动无缝焊接碳钢的生产场景中,电弧电压并非孤立的参数,而是直接决定熔池形态与焊缝成形的关键变量。相较于焊接电流主要控制熔深,电弧电压更侧重于影响熔宽及焊缝表面的平整度。当电压设定偏离理想区间时,熔池表面的张力平衡会被打破,极易导致焊缝表面出现凹陷、咬边或飞溅过多的现象。对于追求高一致性的无缝焊接工艺而言,维持电弧长度的稳定,即保持电压值的精准,是确保焊缝外观质量与内部结构致密性的先决条件。
碳钢材质的物理特性决定了其对电弧能量的吸收具有特定规律。随着碳含量的变化,钢材的导热系数和电阻率会产生细微差异,这要求控制系统必须具备动态响应能力。在自动化焊接过程中,焊枪与工件间的距离(电弧长度)会因机械振动或热变形产生微小波动,这种波动会直接反映为电压值的变化。若控制系统无法实时捕捉并补偿这些变化,电弧将变得不稳定,进而影响焊缝的渗透性和成型效果。因此,理解电压与熔池行为的耦合关系,是建立精准控制策略的基础。
传感器数据采集与信号处理机制
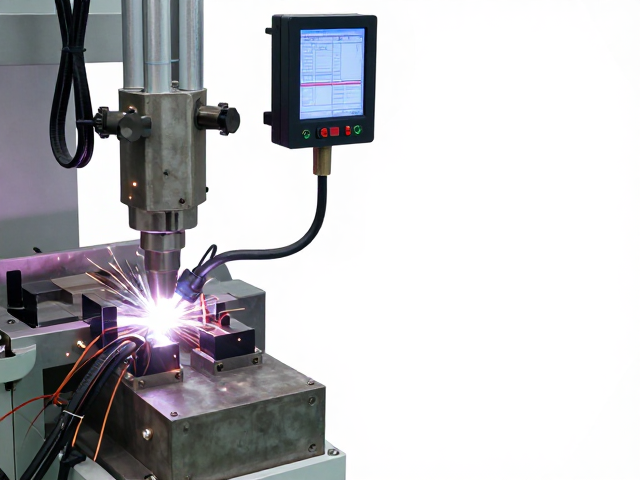
精准控制的前提是获取高保真的原始数据,现代全自动焊接系统通常采用高频采样技术实时监测电弧电压信号。传统的模拟信号容易受到电磁干扰,导致数据失真,因此工业级设备普遍采用隔离放大器和数字滤波技术对信号进行预处理。通过消除高频噪声和工频干扰,控制系统能够获得纯净的电压波形。这一过程不仅涉及硬件层面的信号调理,还需要在软件层面建立严密的数据过滤模型,确保每一毫秒的电压读数都能真实反映电弧状态,为后续的控制算法提供可靠依据。
在数据获取之后,信号的处理逻辑需要兼顾实时性与稳定性。由于电弧本身存在固有的随机波动,直接对原始电压数据进行控制可能导致执行机构频繁动作,引发机械震荡。为此,系统通常引入滑动平均滤波或卡尔曼滤波算法,对连续采样的电压数据进行平滑处理。这种处理方式能够在保留电弧动态特征的同时,剔除偶然性干扰。通过构建高精度的电压反馈回路,控制系统能够区分正常的电弧波动与异常的工艺偏差,从而为后续的闭环调节提供清晰、稳定的输入信号,这是实现无缝焊接中电压精准控制的技术基石。
自适应控制算法的应用逻辑
传统的PID(比例-积分-微分)控制在应对非线性变化的焊接过程时,往往难以兼顾响应速度与稳定性。自适应控制算法通过实时识别被控对象的特性变化,动态调整控制参数,从而实现对电弧电压的精准追踪。在无缝焊接碳钢的过程中,随着焊道长度的增加或工件姿态的微小改变,电弧的负载特性会发生漂移。自适应算法能够感知这种漂移,自动修正比例增益和积分时间,使系统始终保持在最佳调节状态。这种动态调整机制有效克服了固定参数控制在复杂工况下的局限性,确保了电压控制的鲁棒性。
模型预测控制(MPC)作为一种先进的控制策略,也在高精度的电弧电压控制中展现出独特优势。该方法通过建立电弧过程的动态数学模型,预测未来一段时间内的电压变化趋势,并在此基础上计算最优的控制动作。相比于仅对当前误差做出反应的控制方式,MPC能够提前预判电压波动,主动调整送丝速度或电弧长度,从而显著降低超调量和稳态误差。在实际应用中,结合碳钢焊接的热力学模型,MSC能够实现更精细的电压调控,特别是在薄板焊接或多层焊道中,能够有效抑制因热积累导致的电压漂移,提升焊缝的一致性。
硬件执行机构的协同响应
控制算法的最终执行依赖于高速、高精度的功率变换装置。在电弧电压控制中,逆变电源的响应速度至关重要。当控制系统发出电压调节指令时,逆变器需要在毫秒级时间内改变输出电压。高频逆变技术的应用使得电源具备更快的动态响应能力,能够迅速跟踪电弧电压的变化需求。此外,功率器件的开关特性直接影响输出电压的波形质量。选用具有低导通损耗和快速开关速度的IGBT或MOSFET,能够减少能量损耗,提高输出电压的线性度和稳定性,确保电弧能量输出的连续性和均匀性。
除了电源本体,送丝系统与电弧电压之间存在严密的动态耦合关系。在半自动或全自动焊接中,电压的变化常通过改变送丝速度来间接调节电弧长度,即所谓的“等速送丝”配合“电弧自身调节作用”。然而,在高精度的无缝焊接中,完全依赖机械送丝的惯性响应可能存在滞后。因此,先进的控制系统常采用电压直接调节与送丝速度协同控制的策略。通过精确控制逆变器的输出电压,直接稳定电弧长度,同时微调送丝速率以匹配熔敷需求。这种双变量协同机制,最大限度地减少了机械系统的动态滞后,实现了电弧电压的毫秒级精准控制。
工艺参数优化与现场验证
理论控制的实现必须经过严密的工艺参数优化。在确定电压控制策略后,需结合碳钢的具体牌号、板厚、接头形式以及保护气体成分,进行严密的参数整定。不同碳含量的钢材对电弧电压的敏感性不同,低碳钢通常对电压波动较为敏感,需设置更严格的容差范围;而中高碳钢可能需要更稳定的热输入以预防裂纹。通过系统的实验设计(DOE),分析电压设定值、采样频率、滤波系数等参数对焊缝成型、力学性能的影响,逐步缩小最佳参数区间。这一过程需要大量的数据支撑,确保每一组参数都经过严密的逻辑验证。
现场验证是检验电压控制效果的最终环节。在实际生产环境中,需对焊接过程中的电压波动范围、焊缝外观质量、内部缺陷率以及力学性能指标进行全方位评估。通过对比理论控制曲线与实际焊接数据,分析控制系统的实际表现,识别可能存在的未建模动态或外部干扰因素。针对发现的问题,进一步优化控制算法或调整硬件响应参数。只有经过长期、稳定的生产验证,确认电弧电压控制策略能够持续保持焊缝质量的一致性,才能真正实现全自动无缝焊接碳钢工艺的工程化落地,确保技术方案的可靠性与有效性。