全自动无缝焊接T型接头应力消除热处理工艺解析
焊接残余应力的产生机制与危害 T型接头在制造过程中,由于局部受热不均和冷却速度差异,焊缝区域与母材之间形成了复杂的三维残余应力场。这种应力主要由热应变和相变应变引起,若不及时消除,会导致结构在服役期间发生应力腐蚀开裂或疲劳失效。特别是在承受交变载荷或低温环境下,未消除应力的T型接头其断裂韧性会显著降低,极大影响了整体结构的安全性和使用寿命。 消除残余应力的核心在于通过热处理改变材料的微观组织状态
焊接残余应力的产生机制与危害
T型接头在制造过程中,由于局部受热不均和冷却速度差异,焊缝区域与母材之间形成了复杂的三维残余应力场。这种应力主要由热应变和相变应变引起,若不及时消除,会导致结构在服役期间发生应力腐蚀开裂或疲劳失效。特别是在承受交变载荷或低温环境下,未消除应力的T型接头其断裂韧性会显著降低,极大影响了整体结构的安全性和使用寿命。
消除残余应力的核心在于通过热处理改变材料的微观组织状态,使晶格畸变得以恢复。全自动无缝焊接技术虽然提高了接头的连续性和一致性,但高能量输入依然会在热影响区留下较高的内应力。通过后续的热处理工艺,可以降低峰值应力,改善焊缝金属的力学性能,确保T型接头在极端工况下的结构完整性,这是高品质压力容器、管道及重型机械制造中不可或缺的关键环节。
全自动无缝焊接的热源特性与工艺参数
全自动无缝焊接通常采用电子束焊或激光焊等高能量密度热源,这些热源具有熔深大、热影响区窄的特点,能够实现真正的“无缝”连接。在T型接头焊接中,焊接速度、电流强度及扫描频率等参数直接决定了熔池的流动状态和凝固过程中的应力分布。精确控制热输入密度,能够减少因过热导致的晶粒粗大,从而为后续的热处理奠定良好的微观组织基础。
工艺参数的设定需严格遵循材料的热物理性能,不同牌号钢材的导热系数和比热容差异要求热处理前的焊接参数进行针对性调整。例如,低合金高强钢在焊接时需预热以防止冷裂纹,而奥氏体不锈钢则需控制层间温度以抑制碳化物析出。全自动设备通过传感器实时反馈熔池形态,动态调整焊接路径和能量输出,确保T型接头各部位的热历史均匀,避免局部过热或冷却过快引发的残余应力集中。
应力消除热处理的温度曲线控制
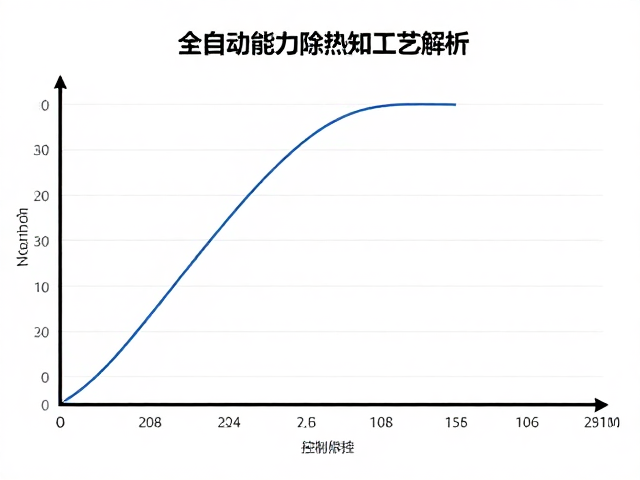
应力消除热处理的核心在于温度曲线的精确控制,通常加热温度控制在材料下临界转变点(Ac1)以下,对于碳钢和低合金钢,常规消除应力退火温度多在580℃至620℃之间。加热过程中,材料发生塑性变形,微观位错重新排列,从而释放大部分残余应力。升温速率需平稳,避免因温差过大在工件内部再次产生新的热应力,通常建议升温速率控制在100-150℃/h。
保温时间是确保工件整体温度均匀和应力充分释放的关键阶段。保温时间取决于工件的有效厚度,一般按每25-50mm厚度保温1分钟计算,但需结合具体材质和热处理炉的均匀性进行修正。保温过程中,材料内部的扩散过程加速,促进残余奥氏体分解和碳化物球化,进一步稳定组织结构。随后,工件需按规定的冷却速率进行缓冷,通常采用随炉冷却或在静止空气中冷却,防止冷却过程中因收缩不均导致应力反弹或变形。
热处理后的金相组织与力学性能评估
经过应力消除热处理后,T型接头的微观组织发生显著变化,马氏体或贝氏体等脆性相逐渐回火,形成回火索氏体或回火屈氏体,提高了材料的韧性和塑性。金相检验显示,热影响区的晶粒尺寸趋于均匀,魏氏组织减少,这直接提升了接头抵抗裂纹扩展的能力。通过硬度测试,通常会发现焊缝区硬度略有下降,趋于平缓,表明残余应力得到有效释放,材料性能更加稳定。
力学性能测试数据表明,消除应力处理后的T型接头在拉伸试验中表现出更一致的延伸率,冲击吸收能量显著提升,特别是在低温环境下,其断裂模式由脆性断裂向韧性断裂转变。无损检测如超声波探伤或射线检测,在热处理后通常能发现更细微的缺陷,因为应力释放使得微裂纹更容易在检测中显现,便于后续评估。这些数据为T型接头在高压、高温或动态载荷环境下的应用提供了可靠的依据,确保其在长期服役中的安全性。