注塑成型收缩率怎么算?高温高压一体塑形工艺全解析
注塑成型收缩率的核心定义与计算逻辑 注塑成型过程中的收缩现象源于高分子材料在熔融状态与固态下的体积差异,这种差异主要由热胀冷物理特性及分子链在冷却过程中的取向排列导致。计算收缩率的基础公式为:收缩率 $S = (L_2 - L_1) / L_2 \times 100\%$,其中 $L_2$ 代表模具型腔在室温下的尺寸,$L_1$ 代表成型后塑件在室温下测得的实际尺寸。这一数值通常以百分比表示,用
注塑成型收缩率的核心定义与计算逻辑
注塑成型过程中的收缩现象源于高分子材料在熔融状态与固态下的体积差异,这种差异主要由热胀冷物理特性及分子链在冷却过程中的取向排列导致。计算收缩率的基础公式为:收缩率 $S = (L_2 - L_1) / L_2 \times 100\%$,其中 $L_2$ 代表模具型腔在室温下的尺寸,$L_1$ 代表成型后塑件在室温下测得的实际尺寸。这一数值通常以百分比表示,用于指导模具设计的尺寸补偿。
不同塑料材料的收缩特性存在显著差异,例如结晶型塑料如聚丙烯(PP)和聚酰胺(PA)因分子排列规整,冷却时体积收缩较大,收缩率通常在 1.0% 至 2.5% 之间;而无定形塑料如聚碳酸酯(PC)和 ABS 树脂,其分子结构不规则,收缩率相对较小,一般在 0.3% 至 0.8% 之间。准确识别材料特性是确定收缩率补偿值的前提,直接套用通用数据往往会导致尺寸超差。
影响收缩率的关键工艺参数解析
注射压力和保压压力是控制收缩率的关键变量,较高的注射压力能迫使更多熔体进入型腔,补偿因冷却产生的体积损失;保压阶段则能持续对型腔内的物料施加压力,减少因材料回流或进一步冷却导致的收缩。若保压时间不足或压力过低,塑件内部易形成缩痕或尺寸偏小;反之,过高的压力可能导致溢边或内应力过大,引发脱模后的变形。
模具温度对收缩行为有着决定性影响,高温模具使熔体冷却速度变慢,有利于分子链充分松弛和结晶,对于结晶型塑料而言,较高的模温通常会增加收缩率。相反,较低的模温能加快冷却,减少分子取向,从而降低收缩。此外,浇口尺寸与位置也会影响局部收缩,小浇口冻结快,保压补缩效果差,可能导致浇口附近收缩较大,而远离浇口处收缩较小,造成尺寸不均匀。
材料特性与结构设计对收缩的影响
材料的填充改性是调节收缩率的重要手段,玻璃纤维等增强材料的加入能显著降低塑料的收缩率,因为纤维在熔体中形成的骨架结构限制了基体树脂的流动和收缩。例如,30% 玻璃纤维增强的尼龙 6,其收缩率可降至 0.2% 至 0.4%,远低于未增强的尼龙 6 的 1.5% 至 2.0%。这种特性使得增强材料常用于对尺寸精度要求较高的工程部件。
塑件的壁厚均匀性对收缩一致性至关重要,壁厚不均会导致冷却速率差异,厚壁处冷却慢、收缩大,薄壁处冷却快、收缩小,从而引起翘曲变形。在设计阶段,应尽可保持一致的壁厚,若因功能需求必须设置厚薄过渡,应采用渐变结构以避免应力集中和收缩不均。此外,嵌件的使用也会阻碍塑料收缩,导致嵌件周围产生内应力,需在模具设计时预留适当的间隙或采用特殊结构的嵌件来缓解。
模具设计与测量验证的实际应用
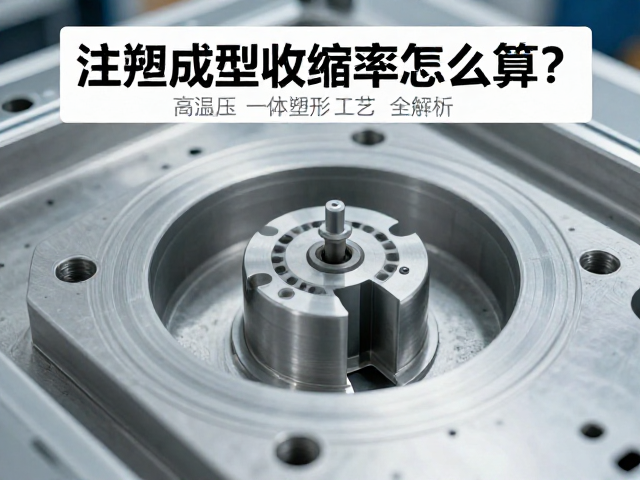
模具型腔尺寸的设计需基于材料供应商提供的收缩率数据,并结合具体产品的几何特征进行修正。对于高精度要求的零件,模具设计软件会模拟填充和冷却过程,预测收缩分布,从而对型腔尺寸进行局部修正。例如,在预计收缩较大的区域,模具型腔尺寸需相应放大,而在收缩较小或受约束区域则需缩小,这种差异化补偿能显著提升成品尺寸的一致性。
实际生产中的尺寸测量需在标准环境条件下进行,通常要求在 23±2°C 和 50±5% RH 的环境中放置规定时间(如 24 小时或 48 小时)以消除内应力并达到尺寸稳定状态。使用高精度三坐标测量机或光学投影仪对关键尺寸进行检测,对比设计图纸与实测数据,分析收缩偏差。若发现系统性偏差,需反馈至模具修改或工艺参数调整环节,形成闭环的质量控制流程。