铸铁全自动无缝焊接技术,钨极氩弧焊(TIG)实战指南
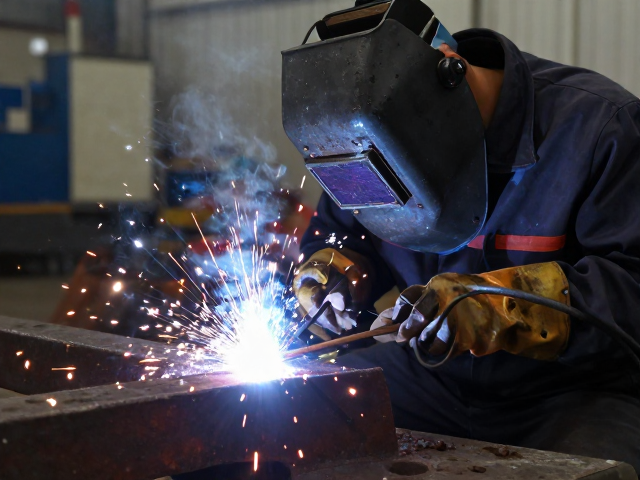
铸铁焊接的热应力控制与工艺基础 铸铁内部的石墨形态和较高的碳含量使其在焊接过程中极易产生白口组织和裂纹,钨极氩弧焊(TIG)凭借电弧稳定、热输入可控以及氩气良好的保护作用,成为修复铸铁件的首选工艺之一。实际操作中,焊工需要精准管理热输入,采用小电流、快速焊、窄焊道的手法,避免母材过热导致晶粒粗大或熔池塌陷。对于灰铸铁,通常建议采用镍基或铜基焊丝,因为镍能降低焊缝金属的硬度,提高塑性,从而有效缓解
铸铁焊接的热应力控制与工艺基础
铸铁内部的石墨形态和较高的碳含量使其在焊接过程中极易产生白口组织和裂纹,钨极氩弧焊(TIG)凭借电弧稳定、热输入可控以及氩气良好的保护作用,成为修复铸铁件的首选工艺之一。实际操作中,焊工需要精准管理热输入,采用小电流、快速焊、窄焊道的手法,避免母材过热导致晶粒粗大或熔池塌陷。对于灰铸铁,通常建议采用镍基或铜基焊丝,因为镍能降低焊缝金属的硬度,提高塑性,从而有效缓解焊接残余应力,防止冷裂纹的产生。
预热与层间温度的控制是决定铸铁TIG焊接成败的关键环节。一般铸铁件在焊接前需预热至300-400℃,这能显著减缓焊缝区的冷却速度,促进氢气的逸出,减少淬硬倾向。在多层焊过程中,必须严格控制层间温度不低于预热温度,每焊完一道焊缝后,需立即清理焊渣和氧化物,并使用小直径焊条或专用铲刀进行焊道整形,以消除咬边和未熔合缺陷。这种精细的热管理策略,直接决定了最终焊缝组织的均匀性和力学性能的稳定性。
钨极选择与设备参数设定
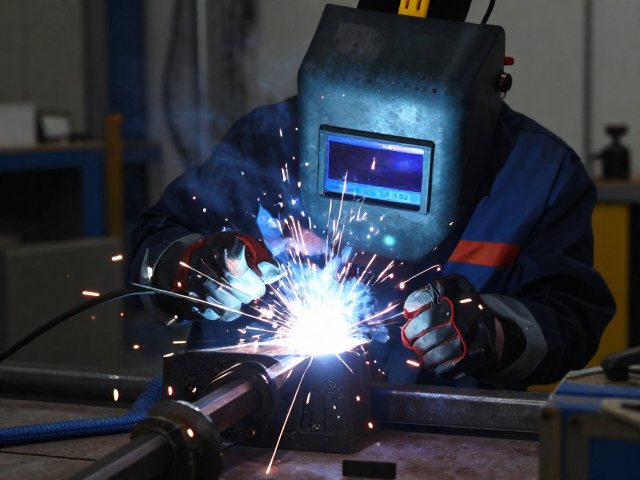
钨极的材料与几何形状直接影响电弧的稳定性和焊缝成型质量。对于铸铁焊接,推荐使用铈钨极(WC20)或镧钨极(WL20),其电子发射能力强,起弧容易且电弧指向性好。尖端打磨应呈20-30度的锥形,尖端直径控制在1-2毫米,过大的尖端会导致电弧分散,而过小的尖端则易烧损变形。在直流正接(DCEN)模式下,钨极作为负极,发热量低,熔深适中,非常适合铸铁对热输入敏感的特性,能确保熔池清晰可见,便于焊工精准操控。
保护气体流量与喷嘴选择需根据工件厚度和环境风速动态调整。通常使用纯度99.99%以上的氩气,流量范围设定在15-25升/分钟。流量过小无法有效隔绝空气,导致焊缝氧化发黑;流量过大则易产生紊流,卷入空气,形成气孔。喷嘴直径应根据钨极伸出长度和焊缝宽度选择,一般保持钨极伸出长度在5-10毫米,以平衡保护效果与视线清晰度。此外,接地夹应尽量靠近焊接区域,确保回路电阻最小,维持电弧能量的稳定输出,这是获得致密焊缝的基础保障。
焊前清理与装配定位
铸铁表面的油污、油漆、氧化皮及水分是焊接缺陷的主要诱因,焊前必须进行彻底清理。推荐使用钢丝刷、砂轮机或溶剂清洗法,将待焊区域及其周围20毫米范围内处理至露出土金属光泽。对于含有大量油污的铸件,需先用丙酮或专用清洗剂脱脂,再用火焰烘烤去除水分。清理后的表面应保持干燥,避免在潮湿环境下直接施焊,以防氢气侵入熔池形成气孔。对于有裂纹的工件,需在裂纹末端钻止裂孔,防止裂纹在焊接热作用下扩展。
装配定位时需考虑铸铁的收缩特性,预留适当的焊接收缩量。对于大型结构件,应采用刚性固定或反变形法,但需注意固定点不应阻碍热膨胀,以免阻碍应力释放导致开裂。焊缝坡口形式应根据裂纹或缺陷的深度和宽度确定,通常采用U型或V型坡口,坡口角度控制在60-70度,钝边留1-2毫米。焊接起始点应设置在非关键受力区或坡口边缘,避免在接头处直接引弧,可采用在坡口内引弧后缓慢移入焊缝的方式,确保起始熔池稳定,防止出现未熔合或夹渣。
焊接手法与熔池操控技巧
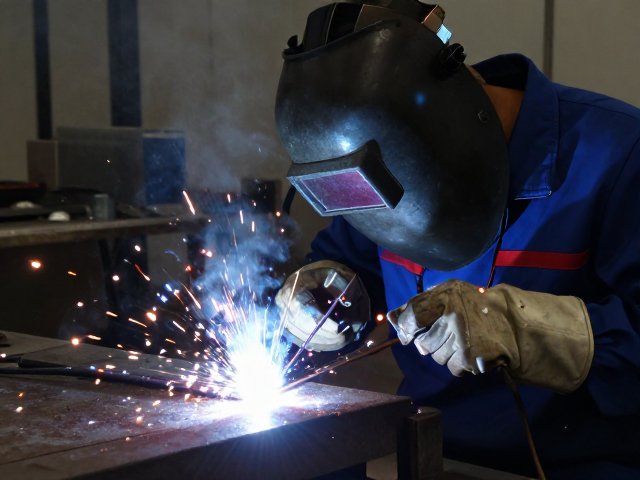
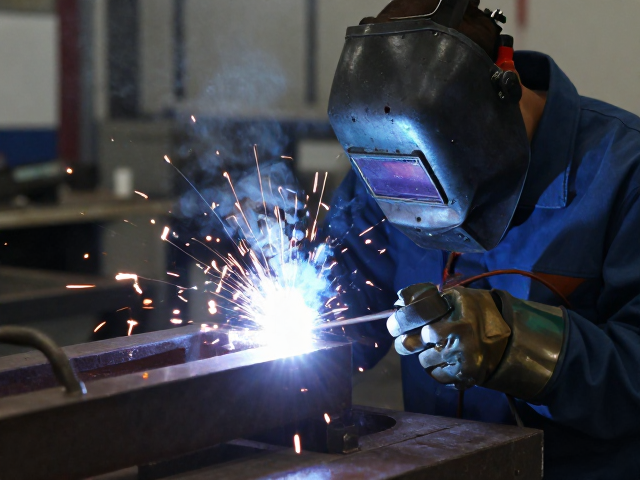
铸铁TIG焊接的核心在于对熔池的精细操控,焊工需采用“点焊式”或“小摆动”手法。在施焊时,焊枪保持垂直或略带倾角,钨极尖端距工件表面3-5毫米,送丝时应将焊丝前端浸入熔池前端,而非直接接触钨极,避免焊丝过热氧化或钨极污染。每送一次焊丝,需观察熔池状态,待熔池表面泛起明亮的光亮并微微下凹时,迅速送入焊丝,随后迅速撤回,形成短促的熔合。这种断续送丝的方式能有效控制热输入,避免母材过度熔化。
焊道搭接处是应力集中的敏感区域,需特别注意重叠量的控制。一般要求焊道重叠率为1/3至1/2,即新焊道的起始端应覆盖前一道焊道的中部位置。在收弧时,需填满弧坑,可采用多次衰减电流或反复回焊的方式,防止弧坑裂纹。焊接过程中,焊工需密切观察焊缝颜色,正常焊缝呈银白色或金黄色,若出现灰色或黑色,说明保护效果不佳或气体流量不足,需立即调整。同时,保持手部稳定,避免焊枪抖动,确保焊道宽度均匀,无高低不平或咬边现象。
焊后热处理与质量检验
焊后立即进行去氢处理或低温去应力退火,能显著改善焊缝性能。对于重要铸铁件,建议在焊接结束后尽快加热至200-250℃,保温1-2小时后缓慢冷却,这有助于排出焊缝中残留的氢原子,降低冷裂风险。若条件允许,可进行整体高温回火,进一步消除焊接残余应力,提高焊缝与母材的结合强度。焊后清理需去除焊渣、飞溅物,使用酸洗或喷砂处理焊缝表面,以便进行后续的外观检查和无损检测。
质量检验应遵循外观检查与无损检测相结合的原则。外观检查主要评估焊缝表面是否有裂纹、气孔、夹渣、咬边及成形不良等缺陷,焊缝余高宜控制在1-3毫米,过渡平滑。对于关键部件,需进行渗透检测(PT)或磁粉检测(MT),以发现表面及近表面的微小裂纹。在特殊要求下,可进行超声波检测(UT)或射线检测(RT),评估内部缺陷情况。检验过程中,若发现裂纹或超标气孔,需打磨去除缺陷后重新补焊,补焊前需彻底清除旧焊缝,确保新焊缝质量符合相关行业标准。