船舶制造中的全自动无缝焊接与防腐涂装技术解析
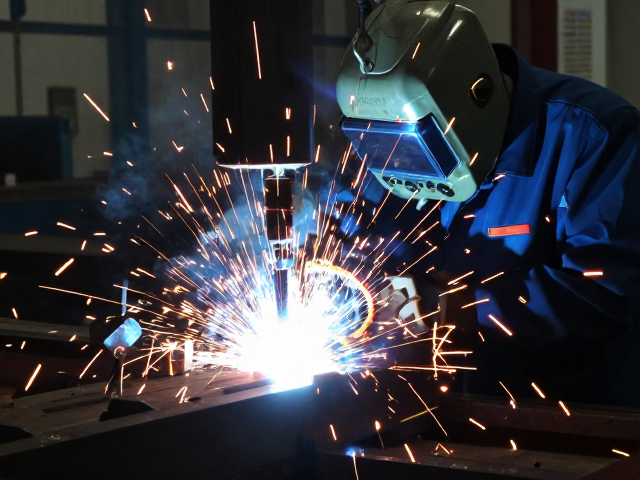
自动化焊接工艺的核心技术路径 船舶制造中的焊接环节正经历从传统手工向全自动无缝焊接的深刻变革,这一转变的核心在于高精度机器人工作站与智能传感技术的深度融合。现代造船厂普遍采用多自由度焊接机器人,配合激光传感器或电弧传感器进行焊缝轨迹实时跟踪,能够有效应对船体钢板在厚度和材质上的微小差异。通过预置焊缝路径算法与动态修正机制,焊接过程中的热输入控制更加精准,显著降低了因人为操作波动导致的未熔合、夹渣
自动化焊接工艺的核心技术路径
船舶制造中的焊接环节正经历从传统手工向全自动无缝焊接的深刻变革,这一转变的核心在于高精度机器人工作站与智能传感技术的深度融合。现代造船厂普遍采用多自由度焊接机器人,配合激光传感器或电弧传感器进行焊缝轨迹实时跟踪,能够有效应对船体钢板在厚度和材质上的微小差异。通过预置焊缝路径算法与动态修正机制,焊接过程中的热输入控制更加精准,显著降低了因人为操作波动导致的未熔合、夹渣等缺陷,从而在微观结构上实现了焊缝与母材的平滑过渡,达到传统工艺难以企及的“无缝”视觉效果与力学性能一致性。
无缝焊接并非仅指外观上的连续无断点,更强调在应力分布上的均匀性与结构完整性。在大型分段合拢及总装阶段,自动化焊接系统能够维持稳定的焊接参数,如电流、电压、焊接速度及保护气体流量,确保焊缝金属化学成分与力学性能与母材高度匹配。这种一致性对于抵抗海洋环境中长期存在的交变载荷至关重要。实际生产中,通过优化焊接顺序与层间温度控制,可有效减少焊接残余应力,防止裂纹产生,使得焊缝区域成为船体结构中强度最高且疲劳寿命最长的部分,为船舶整体结构的安全性奠定了坚实基础。
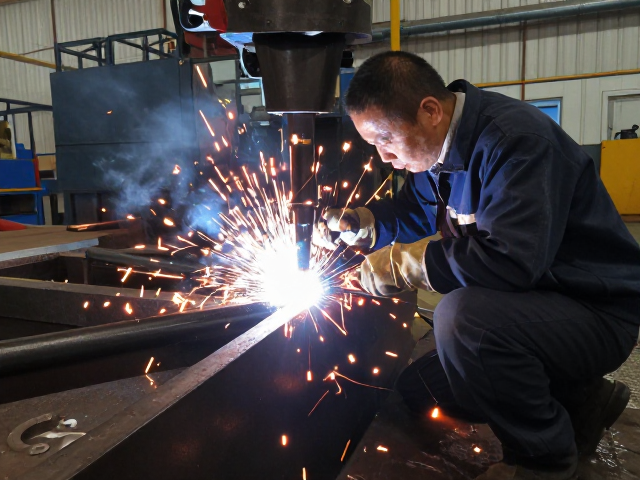
防腐涂装体系的重型装备应用
船舶防腐涂装是延长船体寿命的关键防线,全自动涂装技术通过高压无气喷涂机与机器人喷涂臂的结合,实现了涂层厚度与均匀性的标准化控制。相较于人工喷涂,自动化喷涂系统能够精确计算涂料流量与喷幅,确保涂层在复杂曲面及边角部位的一致覆盖,避免漏涂或流挂现象。现代船舶涂装常采用高性能环氧底漆、聚氨酯面漆等多层复合体系,自动化设备能严格遵循涂装间隔时间与环境温湿度要求,通过闭环控制系统实时调整喷涂参数,确保涂层附着力达到相关标准规范的要求,从而大幅提升防腐效能。
在重防腐领域,自动化涂装还体现在对表面处理工艺的精准衔接。喷砂除锈后的表面清洁度与粗糙度直接影响涂层寿命,自动化生产线通常配备自动喷砂房与在线粗糙度检测系统,确保基材表面达到Sa2.5级除锈标准,并形成适宜的锚纹深度。随后,机器人喷涂系统立即介入,利用静电喷涂或高流量低压力(HPSP)技术,提高涂料利用率并减少挥发性有机物(VOCs)排放。这种从表面处理到涂装作业的无缝衔接,不仅提高了生产效率,更通过数据记录实现了涂装过程的可追溯性,为后续维护与质量控制提供了真实可靠的大数据支持。
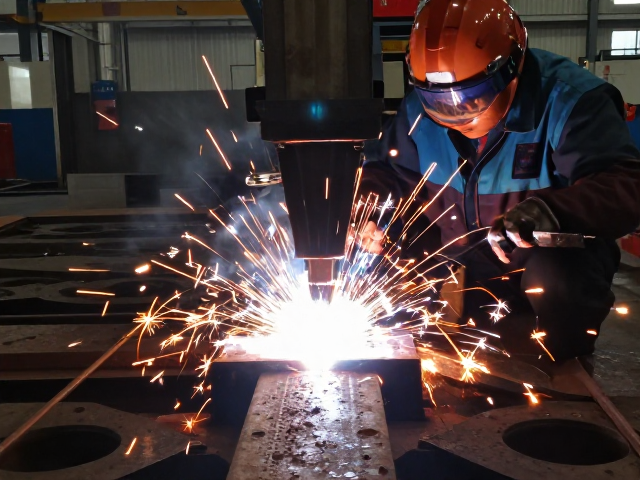
工艺协同与质量控制体系构建
全自动无缝焊接与防腐涂装并非孤立存在,而是需要通过严密的工艺协同形成闭环质量控制体系。在造船流程中,焊接后的焊渣清理、表面预处理与涂装前处理必须紧密衔接,任何一环的滞后或质量瑕疵都会直接影响最终成品的性能。自动化生产线通常集成在线无损检测(NDT)系统,如超声波检测或射线检测,对焊缝内部质量进行即时评估,确保只有合格焊缝进入涂装工序。同时,涂装前的表面状态检测系统会自动识别油污、水分或粗糙度异常,通过反馈机制调整前处理参数,防止因基材问题导致涂层早期失效。
数据驱动的质量管理是这一协同体系的核心支撑。通过物联网技术,焊接机器人的运行数据、涂装设备的作业参数以及环境监测信息被实时采集并上传至制造执行系统(MES)。工程师可以利用大数据分析工具,对历史数据进行挖掘,识别潜在的质量波动趋势,预测可能出现的缺陷模式。例如,通过分析不同季节、不同批次钢材在焊接过程中的热影响区变化,动态调整焊接工艺窗口;或通过分析涂层厚度分布数据,优化喷涂路径与速度。这种基于真实生产数据的持续改进机制,使得船舶制造的质量控制从事后检验转向事前预防与事中控制,显著提升了整体制造水平与产品可靠性。