全自动无缝焊接中目视检测(VI)与焊剂芯质量管控指南
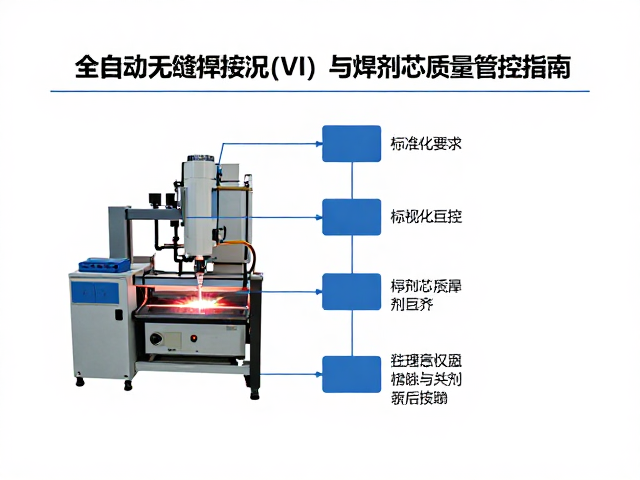
全自动无缝焊接中目视检测(VI)的核心定义与标准化流程 在全自动无缝焊接的生产环境中,目视检测(Visual Inspection,简称VI)并非简单的外观查看,而是基于严格工艺规范的首道防线。该环节主要依赖高亮度光源、放大镜或便携式内窥镜,对焊缝表面进行宏观检查。其核心目的在于识别裂纹、气孔、咬边、未熔合以及焊缝成形不良等肉眼可见的缺陷。对于无缝焊接而言,由于管体无焊缝,VI更多聚焦于法兰连接
全自动无缝焊接中目视检测(VI)的核心定义与标准化流程
在全自动无缝焊接的生产环境中,目视检测(Visual Inspection,简称VI)并非简单的外观查看,而是基于严格工艺规范的首道防线。该环节主要依赖高亮度光源、放大镜或便携式内窥镜,对焊缝表面进行宏观检查。其核心目的在于识别裂纹、气孔、咬边、未熔合以及焊缝成形不良等肉眼可见的缺陷。对于无缝焊接而言,由于管体无焊缝,VI更多聚焦于法兰连接处、支管连接部位以及整体成型后的宏观质量一致性,确保每一处热影响区符合既定标准。
实施标准化流程是确保检测结果可复现的关键。操作人员需遵循统一的照明条件,通常要求环境照度不低于500 Lux,且光源角度需能消除阴影干扰。检测距离一般控制在250mm至600mm之间,视线与检测表面夹角不小于30度。检测前需彻底清除焊缝表面的飞溅、氧化皮及残留焊剂,因为这些杂质会掩盖真实缺陷或造成误判。标准化作业指导书(SOP)应明确规定检测顺序、缺陷判定准则及记录方式,确保不同班次、不同人员之间的检测结果具有可比性。
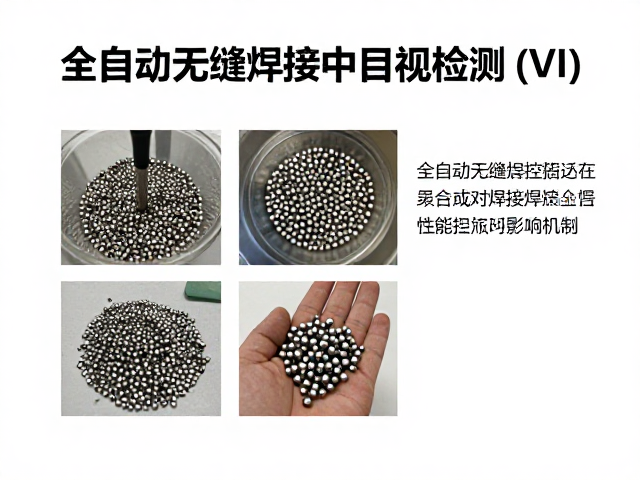
焊剂芯成分控制对焊接冶金性能的影响机制
焊剂芯作为埋弧焊或自动气体保护焊系统中的关键耗材,其化学成分直接决定了熔渣的物理性质及焊缝金属的力学性能。焊剂芯中通常含有二氧化硅、二氧化锰、氧化钙及氟化物等组分,这些物质在高温下形成液态熔渣,起到保护熔池、稳定电弧及脱氧脱硫的作用。若焊剂芯配方中锰含量波动过大,会导致焊缝金属中锰含量偏离设计范围,进而影响焊缝的强度和韧性匹配。因此,原材料的批次稳定性是管控焊剂芯质量的首要前提。
微观组织演变是焊剂芯质量管控的另一核心维度。焊剂芯中的造渣剂和脱氧剂比例决定了熔渣的粘度、表面张力及熔点,这些因素直接影响焊缝表面的光滑度及内部夹杂物的形态。例如,过高的碱度可能导致熔渣粘度降低,虽然有利于气体逸出,但可能增加焊缝金属的氧化倾向,增加气孔风险。通过光谱分析实时监测焊剂芯中氧化物含量,结合焊接过程中的电流、电压参数,可反向验证焊剂芯的活性状态,从而预判焊缝内部可能出现的微观缺陷,如夹杂或氢致裂纹。
目视检测与焊剂芯质量的关联分析与缺陷溯源
目视检测发现的表面缺陷往往能间接反映焊剂芯的质量状态。当焊缝表面出现密集的气孔或蜂窝状组织时,通常指向焊剂芯受潮或干燥不充分,导致氢含量超标。此时,VI不仅是发现缺陷的手段,更是追溯焊剂芯储存环境及预处理工艺是否合规的依据。同样,焊缝表面出现严重的咬边或焊瘤,可能与焊剂芯粒度分布不均导致电弧稳定性下降有关。通过建立缺陷类型与焊剂芯理化指标的关联数据库,可实现从表象到本质的快速定位。
在无缝焊接的特殊工况下,焊剂芯的质量波动会加剧宏观检验的难度。例如,焊剂芯中杂质含量过高可能导致熔渣覆盖不均,使得焊缝边缘成形粗糙,增加VI判断的难度和漏检风险。此外,焊剂芯燃烧后残留的熔渣若难以剥离,可能掩盖细微裂纹。因此,在VI操作中,需特别关注焊缝边缘及过渡区域的成形质量,结合焊剂芯的使用记录,分析是否存在因焊剂芯老化或配方失效导致的成形恶化,从而及时调整焊接参数或更换耗材批次。
自动化视觉检测系统在VI环节的效能提升
随着工业自动化的发展,传统人工目视检测正逐步向自动化视觉检测系统(Automated Visual Inspection, AVI)过渡。该系统利用高分辨线扫描相机和结构化光源,对焊缝表面进行连续扫描,通过图像处理算法实时识别表面缺陷。相比人工检测,AVI系统具备更高的一致性和可追溯性,能够量化缺陷的尺寸、长度及分布密度,消除人为疲劳和主观判断带来的误差。在无缝焊接生产线中,AVI系统可集成至PLC控制系统,实现不合格品自动剔除或工艺参数自动补偿。
尽管自动化视觉检测提升了效率,但其应用效果仍高度依赖于焊剂芯质量的一致性。焊剂芯燃烧产生的飞溅、烟雾及熔渣形态变化会干扰光学传感器的成像质量。若焊剂芯产生的飞溅颗粒较大或熔渣颜色过深,可能导致误触发或漏检。因此,在引入AVI系统时,需同步优化焊剂芯的配方,降低飞溅率,改善熔渣色泽对比度。同时,建立基于大数据的缺陷特征库,不断训练算法模型,使其能适应不同焊剂芯批次带来的图像特征变化,确保检测系统的长期稳定性。
质量检测数据管理与持续改进体系构建
完整的质量数据链是闭环管控的基础。目视检测的结果、焊剂芯的批次信息、焊接工艺参数(电流、电压、速度)及环境温湿度等数据需统一录入至质量管理信息系统(QMS)。通过关联分析,可识别不同焊剂芯批次与缺陷类型之间的统计学相关性,为供应商管理提供数据支撑。例如,某批次焊剂芯在连续生产中导致咬边缺陷率上升,系统可自动标记该批次,触发复检或停用流程,防止不良品流入下道工序。
基于数据反馈的持续改进机制是提升整体焊接质量的关键。定期汇总VI检测数据与焊剂芯理化性能测试报告,评估焊剂芯供应商的技术稳定性。若发现系统性偏差,需协同供应商调整配方或优化生产工艺。同时,将VI检测中发现的典型缺陷案例转化为培训素材,提升操作人员对缺陷特征的识别能力。通过建立从原材料入库、生产过程监控到成品检验的全流程数据追溯体系,实现焊剂芯质量管控与目视检测结果的动态平衡,确保持续符合行业标准与客户需求。