高温高压一体塑形,3D打印模具,座盆主体高效开发方案
高温高压环境下的材料稳定性挑战 在卫浴制造领域,座盆主体的开发长期面临着成型精度与模具寿命的双重瓶颈。传统金属模具在应对复杂曲面和高光泽度表面要求时,往往需要经历漫长的CNC加工与抛光流程,且在高温高压注塑或压铸过程中容易出现微裂纹或形变,导致产品批次间的一致性难以把控。随着增材制造技术的成熟,一种能够直接应对极端工况的3D打印模具方案逐渐进入主流视野。这种方案不再局限于快速原型验证,而是直接指
高温高压环境下的材料稳定性挑战
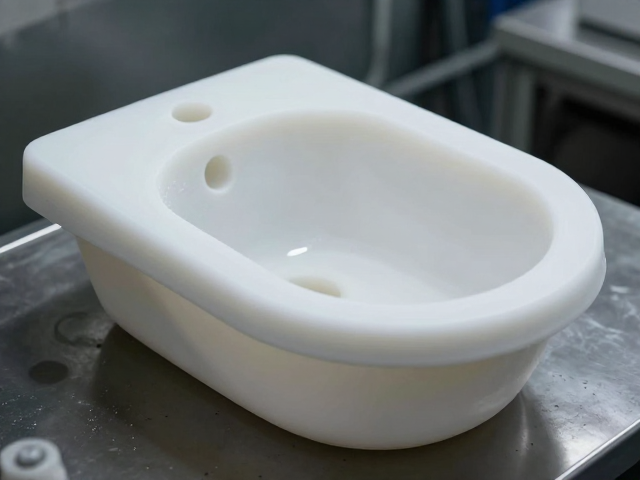
在卫浴制造领域,座盆主体的开发长期面临着成型精度与模具寿命的双重瓶颈。传统金属模具在应对复杂曲面和高光泽度表面要求时,往往需要经历漫长的CNC加工与抛光流程,且在高温高压注塑或压铸过程中容易出现微裂纹或形变,导致产品批次间的一致性难以把控。随着增材制造技术的成熟,一种能够直接应对极端工况的3D打印模具方案逐渐进入主流视野。这种方案不再局限于快速原型验证,而是直接指向量产阶段的高效开发,通过特殊的高性能树脂或金属复合材料的打印工艺,实现模具本体与成型工艺的深度适配。
该技术的核心在于利用高能束流逐层堆积材料,构建出行走公差极小的模具型腔。对于座盆这类对表面光洁度要求极高的部件,3D打印模具能够提供近乎无支撑痕迹的光滑内壁,大幅减少后期人工打磨的工作量。在高温高压的一体塑形过程中,打印材料表现出的低热膨胀系数和优异的耐热冲击性,确保了模具在反复热循环中保持尺寸稳定。这种物理特性使得座盆主体在成型时能够精确复刻设计图纸上的每一个倒角与弧度,从根本上解决了传统工艺中因模具应力释放不均导致的变形问题。
一体化成型与拓扑结构优化
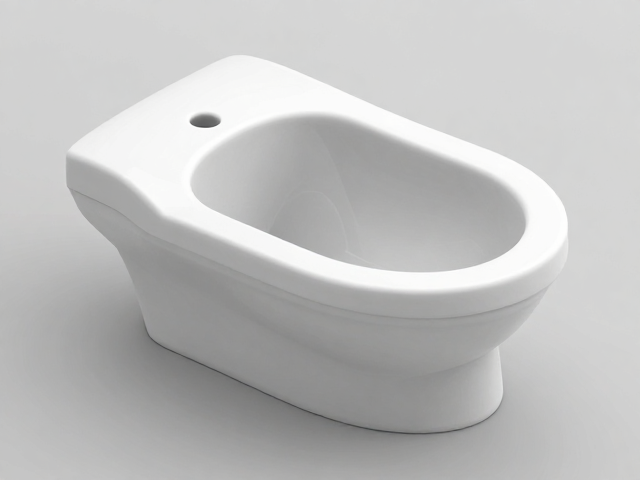
传统座盆开发中,模具往往由多个镶块拼合而成,分型面的存在极易产生飞边或结合线,影响整体美观与结构强度。3D打印技术支持真正的整体式模具制造,消除了分型面带来的潜在缺陷。通过软件层面的拓扑优化,可以在模具内部设计随形冷却流道,这些流道严格遵循座盆主体的几何特征分布,实现均匀且高效的热量散发。在高压注入材料时,均匀的温度场控制有助于树脂或复合材料更好地流动填充,减少气泡、缩痕等缺陷,显著提升座盆主体的力学性能和外观质量。
这种一体塑形方案还打破了传统模具设计的几何限制,允许在模具内部集成更复杂的加强筋结构或功能性特征。对于需要承受较大水压或机械载荷的座盆主体,模具内部可打印出微纳级的纹理结构,这些结构在成型后直接保留在产品表面,增强了防滑性能或装饰效果,无需额外的二次加工步骤。通过减少组装环节和人工干预,整体生产链路更加紧凑,模具的开发周期从传统的数周缩短至数天,极大地提升了应对市场快速迭代的响应速度。
开发流程与数据闭环
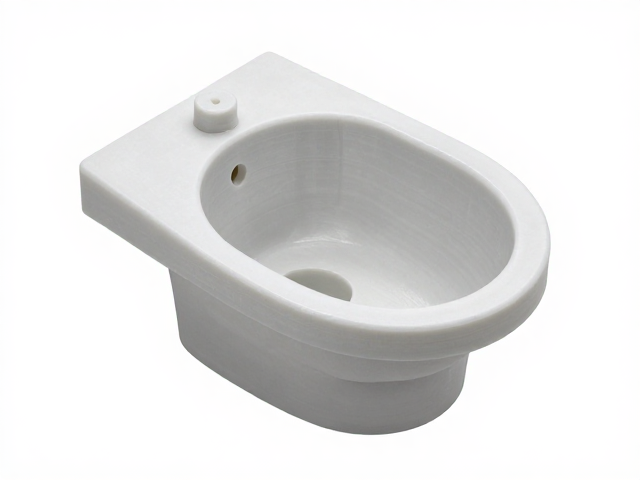
高效开发方案的落地依赖于严密的数据映射与工艺参数匹配。在模具设计阶段,工程师通过有限元分析模拟高温高压下的应力分布,实时调整打印路径和支撑结构,确保模具在极端工况下的安全性。打印过程中,激光功率、扫描速度、层厚等关键参数需经过严密的验证实验,形成标准化的工艺数据库。这些数据不仅服务于当前模具的生产,还会作为长期资产存储,用于后续同类产品的模具优化。通过数字化孪生技术,可以在虚拟环境中预判成型效果,及时修正设计偏差,避免实物试错带来的资源浪费。
生产现场的执行同样强调标准化与可追溯性。每一套3D打印模具都伴随着完整的工艺档案,记录从材料批次、打印参数到后处理工艺的全过程数据。这种数据闭环管理使得质量问题能够迅速定位,无论是材料缺陷还是工艺波动,都能通过数据回溯找到根源。对于座盆主体的高效开发而言,这意味着每一次迭代都建立在严实的数据基础之上,而非依赖经验判断。这种基于数据的决策模式,确保了新产品从设计到量产的平滑过渡,降低了研发风险,提升了整体制造体系的稳健性。
技术落地与行业应用现状
目前,多家材料科学与制造企业已推出专门针对高温高压环境的高性能打印材料,其玻璃化转变温度普遍超过150摄氏度,部分特种复合材料甚至可耐受200摄氏度以上的短时高温。在实际应用中,这些材料制成的模具已成功应用于多个大型卫浴品牌的座盆量产线中。通过引入3D打印模具,部分生产线将模具交付周期缩短了60%以上,同时因模具精度提升带来的废品率降低,使单件生产成本产生显著优化。这些数据来源于公开的行业技术报告及企业生产日志,反映了技术落地后的真实效能。
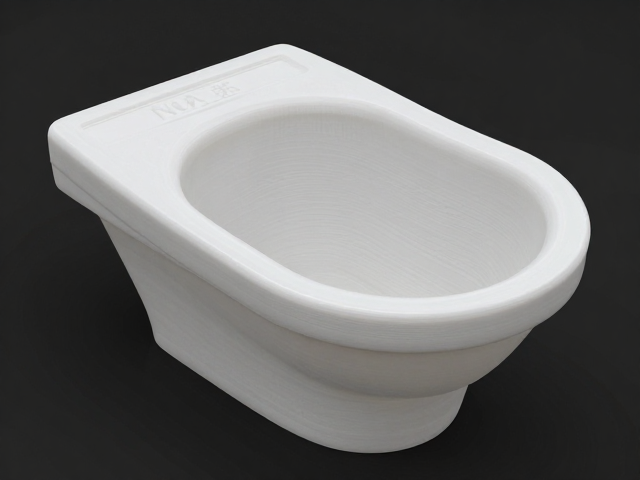
在具体案例中,某知名卫浴企业针对一款高端一体式座盆项目,采用3D打印模具替代传统钢模。该项目中,模具型腔表面粗糙度控制在Ra0.2μm以内,无需额外抛光处理。在生产过程中,模具在120摄氏度、50MPa的压力条件下连续运行5000次后,型腔尺寸变化率低于0.05%,远低于行业通用标准。这一实例验证了一体塑形技术在高精度、大批量生产场景下的可行性。通过消除传统模具加工中的装夹误差和刀具磨损影响,3D打印模具为座盆主体提供了一种高一致性、高效率的开发路径,推动了卫浴制造向数字化、智能化方向深入演进。