高温高压一体塑形表面缩痕咋办?优化保压参数,材料限制解析
高温高压下表面缩痕的形成机理 在高温高压注塑环境中,聚合物熔体经历剧烈的剪切与热力学变化,表面缩痕本质上是材料冷却收缩过程中体积补偿不足的表现。当模具型腔内的塑料在保压阶段未能获得足够的补充物料以抵消因温度降低导致的密度增加时,制品表面便会向内部凹陷,形成肉眼可见的瑕疵。这一过程与材料的结晶度、分子链排列以及热历史有着严密的物理关联,特别是在厚壁或加强筋等局部结构处,热量积聚使得冷却时间延长,收
高温高压下表面缩痕的形成机理
在高温高压注塑环境中,聚合物熔体经历剧烈的剪切与热力学变化,表面缩痕本质上是材料冷却收缩过程中体积补偿不足的表现。当模具型腔内的塑料在保压阶段未能获得足够的补充物料以抵消因温度降低导致的密度增加时,制品表面便会向内部凹陷,形成肉眼可见的瑕疵。这一过程与材料的结晶度、分子链排列以及热历史有着严密的物理关联,特别是在厚壁或加强筋等局部结构处,热量积聚使得冷却时间延长,收缩效应更为显著。
不同高分子材料对压力的敏感度存在显著差异,这直接决定了缩痕产生的临界阈值。例如,半结晶型塑料如聚丙烯(PP)或聚酰胺(PA),其分子结构规整,结晶过程中体积收缩率远高于非结晶型塑料如聚碳酸酯(PC)或ABS。在相同的工艺条件下,半结晶材料更容易因为收缩应力过大而在表面形成缩痕。此外,材料的热传导系数也会影响热量散失的速度,进而改变冷却定型的关键窗口期,使得表面缺陷的形成机制呈现出材料特异性的复杂特征。
保压参数优化的核心逻辑
保压阶段的核心目的在于在浇口凝固前持续向型腔内注入额外熔体,以填补因冷却收缩产生的空隙。优化保压压力时,需遵循“阶梯式降低”的原则,即在浇口附近保持较高压力以克服流动阻力,而在远离浇口处适当降低压力以避免过保压导致的内应力集中。通过模流分析软件模拟不同保压压力曲线下的填充与收缩行为,可以精准定位最佳压力区间,确保物料充分补缩的同时不引发飞边或粘模现象。
保压时间的设定需严格匹配浇口凝固时间。若保压时间短于浇口凝固时间,物料可能在浇口处回流,导致补缩失效,缩痕依旧存在;若保压时间过长,则会增加成型周期,甚至导致制品脱模困难或内部应力过大而变形。实际操作中,可通过称重法测定不同保压时间下制品的质量变化,当制品质量不再随保压时间的增加而显著增加时,即为浇口凝固点,此时的保压时间即为理论最优值,需结合实际表面质量微调。
材料限制与配方调整策略
材料本身的流动性与收缩特性是决定表面质量的先天条件。对于高收缩率材料,可通过调整分子结构或添加成核剂来细化结晶尺寸,从而降低总体积收缩率。某些改性塑料中添加了玻璃纤维或矿物填料,这些刚性组分能有效抑制基体树脂的收缩,但需警惕填料分布不均导致的流动缺陷。此外,材料的熔体温度窗口也至关重要,过高的熔体温度虽能改善流动性,但可能加剧热降解或延长冷却时间,反而间接影响缩痕控制。
在无法更换材料牌号的情况下,通过调整加工助剂或二次改性手段可缓解缩痕问题。例如,使用内润滑剂降低熔体粘度,改善充模过程中的压力传递效率;或者优化材料的干燥处理,去除水分干扰,确保树脂在高温高压下保持稳定的物理状态。部分高性能工程塑料对水分极其敏感,微量水分在高温下分解产生的气泡或应力集中点,会加剧表面缺陷,因此严格的含水率控制是材料管理中的重要一环。
模具结构与冷却系统设计
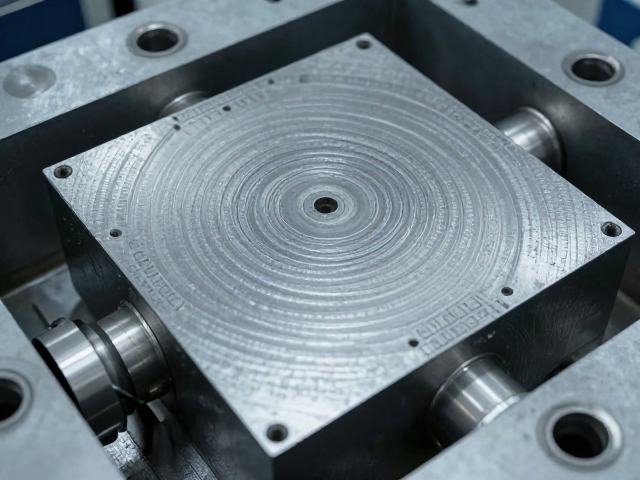
模具冷却系统的布局直接影响制品的均匀冷却,进而影响收缩行为。若模具局部冷却不均,会导致厚壁区域冷却慢、收缩大,而薄壁区域冷却快、收缩小,这种差异收缩会在表面形成明显的缩痕。优化冷却水道设计,使其靠近易产生缩痕的区域,并采用随形冷却技术,可有效平衡模具各区域的温度场,减少因温差引起的收缩应力。同时,浇口尺寸与位置的选择也至关重要,较大的浇口能延长补缩时间,但需权衡去除痕迹及残留应力。
顶出系统的设计需考虑制品脱模时的受力均匀性。若顶针布局不合理或顶出力过大,可能在制品表面留下顶白或变形,这些外观缺陷常与缩痕混淆或加剧缩痕的视觉明显度。优化顶针数量与直径,采用气顶或推板顶出等柔性顶出方式,可减少制品在脱模过程中的机械损伤。此外,模具表面的抛光处理及脱模剂的使用也会影响制品表面的光泽度与缩痕的可见性,适当的表面纹理设计可在视觉上弱化缩痕的存在。