高温高压一体塑形技术,整体成型无拼接,成型压力解析
高温高压一体塑形技术的核心原理 高温高压一体塑形技术通过在高温环境下对材料施加持续且均匀的压力,使材料分子链发生重排与交联,从而实现整体无拼接的成型效果。这一过程利用了材料在高温下的粘流态特性,在高压作用下消除内部空隙与应力集中点,确保产品具备极高的结构完整性。相较于传统的拼接或焊接工艺,一体成型消除了连接处的薄弱环节,显著提升了产品的力学性能与长期稳定性。 该技术的关键在于温度与压力的精确耦合
高温高压一体塑形技术的核心原理
高温高压一体塑形技术通过在高温环境下对材料施加持续且均匀的压力,使材料分子链发生重排与交联,从而实现整体无拼接的成型效果。这一过程利用了材料在高温下的粘流态特性,在高压作用下消除内部空隙与应力集中点,确保产品具备极高的结构完整性。相较于传统的拼接或焊接工艺,一体成型消除了连接处的薄弱环节,显著提升了产品的力学性能与长期稳定性。
该技术的关键在于温度与压力的精确耦合控制。不同的基材对热力学参数的敏感度存在差异,因此需要根据材料的热变形温度、玻璃化转变温度以及流变特性,设定最佳的成型窗口。在高温高压舱体内,材料不仅获得足够的流动性以填充复杂模具,同时在压力作用下致密化,冷却固化后形成微观结构均匀、无内应力残留的整体构件。这种物理形态的转变,使得成品在强度、密封性及耐候性上均优于传统分体式结构。
成型压力的力学解析与调控
成型压力是决定一体塑形质量的核心变量,其大小直接影响材料的致密度与界面结合力。在加压过程中,压力需克服材料内部的摩擦阻力及模具表面的附着力,迫使材料完全贴合模具型腔。若压力不足,制品内部易残留气孔或缩痕,导致力学性能下降;若压力过大,则可能引起材料溢料或模具损伤,甚至导致分子链过度取向引发变形。因此,压力曲线的设计需遵循阶梯式加压或恒压保压策略,以平衡填充效率与成型精度。
压力分布的均匀性对于无拼接成型的成功至关重要。在多腔室或复杂几何形状的模具中,压力传递可能存在滞后或衰减,导致不同区域的成型效果不一致。通过优化流道设计、增加辅助支撑或采用动态压力补偿技术,可以确保压力场在制品各部位的均衡分布。实时监测压力传感器数据,结合流变模型进行动态调整,能够有效消除因压力不均导致的翘曲、变形或强度不均问题,从而保证整体成型的稳定性与一致性。
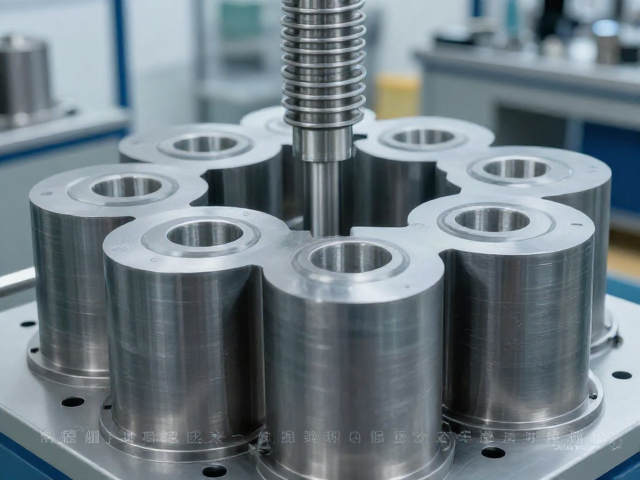
技术优势与应用场景分析
一体塑形技术消除了传统工艺中的拼接缝隙,从根本上解决了因连接部位老化、松动或密封失效导致的安全隐患。在需要高结构强度、高密封性及优异外观质量的领域,如航空航天部件、高端医疗器械外壳、精密光学镜框等,该技术能提供卓越的综合性能。无拼接结构不仅简化了装配流程,降低了组装成本,还提升了产品的整体美观度与耐用性,满足了现代制造业对高品质零部件的需求。
随着材料科学的进步,该技术的应用边界不断拓宽。从传统的工程塑料到高性能复合材料,再到部分金属基材料,一体塑形技术正逐步应用于更多高附加值产品中。例如,在新能源汽车领域,用于制造轻量化且高强度的电池包壳体或电机端盖,有助于提升车辆的安全性与能效。在消费电子领域,一体成型的外壳不仅提升了设备的防护等级,还增强了结构的抗冲击能力,成为提升产品竞争力的重要技术手段。
工艺参数对成型质量的影响
温度是影响材料流动与结晶行为的关键因素。过高的温度可能导致材料降解或挥发,影响制品表面质量与力学性能;过低的温度则会导致流动性不足,造成充填不全或内应力过大。因此,需根据材料的热稳定性与加工窗口,精确设定料筒温度、模具温度及升温速率。对于结晶性材料,还需关注冷却速率对结晶度的影响,以调控最终产品的硬度、韧性及尺寸稳定性。
压力与时间的配合决定了成型过程的充分程度。保压时间的长短直接影响制品的收缩率与尺寸精度。在冷却阶段,适当的保压可以补充因体积收缩所需的物料,防止制品凹陷或尺寸偏差。同时,压力的施加时机需与温度变化紧密配合,通常在材料处于最佳流动区间时施加主要成型压力,随后在冷却定型阶段维持一定背压,以消除残余应力。参数间的协同优化是获得高质量一体成型制品的核心所在。