高温高压一体塑形技术,环保材料与高精度尺寸测量解析
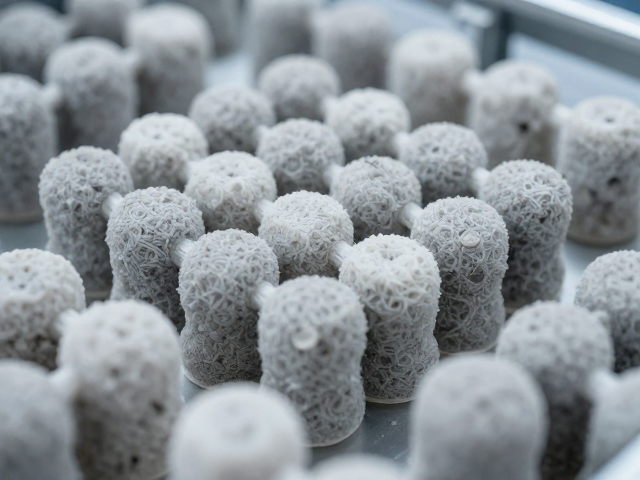
高温高压环境下的材料分子重组机制 在高温高压一体塑形技术的核心逻辑中,材料内部的高分子链或晶体结构会在极端热力学条件下发生可控的相变。这种工艺并非简单的物理加热软化,而是通过精确控制温度曲线与压力分布,使原材料在微观层面实现分子间的重新排列与交联。当环境温度超过材料的玻璃化转变温度或熔点,同时施加足以克服材料内摩擦力的静压力时,材料内部的空隙率显著降低,致密度大幅提升。这一过程消除了传统加工中常
高温高压环境下的材料分子重组机制
在高温高压一体塑形技术的核心逻辑中,材料内部的高分子链或晶体结构会在极端热力学条件下发生可控的相变。这种工艺并非简单的物理加热软化,而是通过精确控制温度曲线与压力分布,使原材料在微观层面实现分子间的重新排列与交联。当环境温度超过材料的玻璃化转变温度或熔点,同时施加足以克服材料内摩擦力的静压力时,材料内部的空隙率显著降低,致密度大幅提升。这一过程消除了传统加工中常见的内应力集中点,使得成品在宏观上表现出更优异的力学稳定性。
该技术的关键在于“一体”与“塑形”的同步完成,避免了传统多步加工中因多次装夹和热处理导致的热损伤累积。通过一体化设备,模具腔体内的温度场与压力场能够实时耦合,确保材料在流动填充过程中始终保持最佳的粘度状态。这种状态使得复杂几何形状的成型成为可能,特别是对于那些需要兼顾高强度与复杂曲面的零部件,传统冷成型或单温成型难以达到所需的微观组织均匀性。材料在高压下致密化的同时,高温促进了扩散过程,进一步提升了界面的结合强度,为后续的高精度尺寸保持性奠定了物质基础。
环保型基材的热稳定性与低挥发特性
现代工业对环保材料的定义已不再局限于可降解性,更强调了全生命周期内的低排放与低环境负荷。在高温高压塑形过程中,传统塑料或复合材料容易因热分解产生挥发性有机化合物(VOCs),这不仅污染生产环境,还会导致材料内部形成微孔缺陷。新型环保基材通过分子结构修饰,引入了高键能的化学基团,显著提升了材料的热分解温度。在标准的工艺温区内,这类材料几乎不发生化学键断裂,从而从源头上杜绝了有害气体的释放。
此外,环保材料的低挥发性特性直接关联到成品的表面质量与尺寸精度。由于没有气泡生成或表面起泡现象,材料在高压下能完美贴合模具型腔,减少了因气体夹杂导致的尺寸偏差。这类材料通常经过严格的毒性测试与生态兼容性评估,确保其在加工过程中不释放邻苯二甲酸酯、双酚A等受控物质。在实际应用中,这些材料表现出优异的热稳定性,即使在长时间高温驻留下,其化学性质依然保持惰性,这不仅符合日益严格的环保法规,也为生产过程的绿色制造提供了物质保障。
高精度尺寸测量的多源数据融合
高精度尺寸测量在一体塑形技术中扮演着质量控制的核心角色,其难点在于如何实时获取高温高压环境下工件的真实几何数据。传统的接触式测量难以应对模具内部的极端工况,因此光学扫描与激光干涉技术成为主流选择。通过非接触式的光学探针,系统能够捕捉工件表面的三维点云数据,并结合热膨胀系数模型,对高温状态下的尺寸数据进行补偿修正。这种多源数据的融合技术,使得测量结果能够跨越温度与压力的干扰,还原出厂状态下的真实尺寸。
测量系统的精度不仅依赖于传感器性能,更取决于算法对变形量的精准计算。在高压塑形过程中,模具本身会发生微小的弹性形变,工件也会因冷却收缩产生尺寸变化。高精度测量系统通过内置的应变片监测模具变形,并利用有限元分析算法预测工件的收缩行为。通过将理论预测值与实际光学测量值进行比对,系统能够动态调整工艺参数,如保压时间与冷却速率,从而将尺寸公差控制在微米级别。这种闭环反馈机制确保了每一批次产品的尺寸一致性,满足了精密制造领域对极高公差等级的要求。
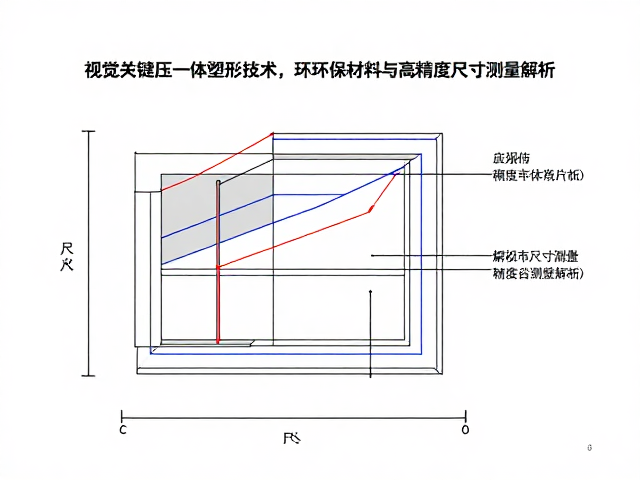
工艺参数与尺寸精度的耦合关系解析
温度与压力并非独立的变量,它们在塑形过程中存在着严密的耦合关系,共同决定了最终产品的尺寸精度。过高的温度可能导致材料流动性过大,在高压下溢出飞边或导致壁厚不均;过低的温度则会使材料填充不完全,形成短射或熔接痕,直接影响尺寸的完整性。因此,建立精确的工艺窗口模型至关重要。通过实验数据拟合,确定不同材料在不同壁厚下的最佳温度-压力组合区间,使得材料在填充结束时恰好达到临界平衡状态,既无过度溢出也无填充不足。
压力分布的均匀性是控制尺寸精度的另一大关键。在一体塑形过程中,模具腔内的压力梯度会导致材料密度分布不均,进而引起冷却过程中的收缩差异。为了消除这种差异,先进的控制系统采用多点压力传感器实时监测型腔内的压力变化,并通过动态调节注射速率或保压压力,平衡各区域的压力分布。这种精细的压力管理使得材料内部的密度趋于一致,减少了因密度差异导致的翘曲变形。通过优化压力曲线,可以在保证产品强度的同时,最大化地提升尺寸稳定性,使成品在复杂工况下仍能保持原有的几何形态。