PE聚乙烯一体塑形,高温高压下曲面拟合度极高的成型工艺解析
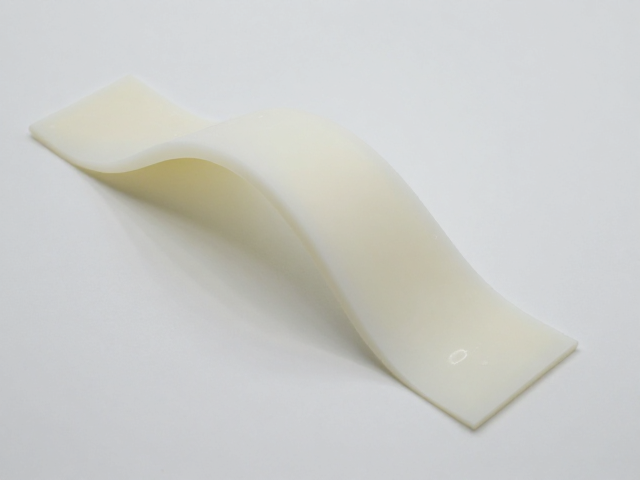
聚乙烯材料的热力学特性与成型基础 聚乙烯(PE)作为一种半结晶型热塑性聚合物,其分子链结构的规整性决定了它在加热过程中表现出独特的熔融行为。与无定形塑料不同,PE在达到熔点附近时,晶体结构迅速瓦解,粘度发生显著变化,这一特性为一体塑形工艺提供了物理基础。在高温环境下,PE分子链获得足够的动能克服晶格间的束缚力,使得材料具备优异的流动性和可塑性,能够在外力作用下填充复杂模具的细微角落。 然而,PE
聚乙烯材料的热力学特性与成型基础
聚乙烯(PE)作为一种半结晶型热塑性聚合物,其分子链结构的规整性决定了它在加热过程中表现出独特的熔融行为。与无定形塑料不同,PE在达到熔点附近时,晶体结构迅速瓦解,粘度发生显著变化,这一特性为一体塑形工艺提供了物理基础。在高温环境下,PE分子链获得足够的动能克服晶格间的束缚力,使得材料具备优异的流动性和可塑性,能够在外力作用下填充复杂模具的细微角落。
然而,PE的结晶特性也带来了收缩率较高的问题,这在曲面拟合中是一大挑战。当材料从高温熔融状态冷却至室温时,分子链重新排列形成晶体,体积收缩现象不可避免。若成型工艺控制不当,极易导致制品表面出现凹陷、翘曲或尺寸偏差。因此,理解PE在相变过程中的体积变化规律,是确保曲面拟合精度的先决条件,也是后续高压成型参数设定的理论依据。
高温高压环境下的应力分布与流动机制
在一体塑形的实际操作中,高温高压环境会显著改变聚乙烯熔体的流变行为。高温降低了熔体粘度,使其更容易流动;而高压则有助于消除熔体内部的微气泡,提高制品致密度。在高压作用下,熔体被强制注入模具型腔,此时剪切应力与压力应力共同作用,影响着分子链在曲面表面的取向状态。这种应力分布的均匀性直接决定了最终产品的曲面贴合度,任何局部的压力缺失都可能导致填充不全或结合线明显。
针对高曲率或异形曲面,传统的等压成型难以保证所有区域的一致性。现代工艺通过优化注射或压制压力曲线,实现动态压力控制。在充模初期采用较高压力以快速覆盖复杂曲面,随后在保压阶段精确调控压力衰减速率,以补偿冷却过程中的收缩。这种动态压力管理策略能够有效减少因流动阻力差异导致的填充不均,确保PE材料在三维曲面上的紧密贴合,提升整体结构的完整性。
曲面拟合度的关键控制参数解析
成型温度是决定PE曲面拟合度的核心变量之一。温度过低会导致熔体粘度过大,流动阻力增加,难以完全贴合模具曲面,形成短射或缺料;温度过高则可能引起材料降解,产生气泡或焦痕,破坏曲面光滑度。通常,PE的成型温度需严格控制在其熔点范围内,并根据具体牌号(如HDPE、LDPE或LLDPE)进行微调。精确的温度分区控制,能够确保模具不同区域的熔体温度一致,从而获得均匀的冷却收缩率。
保压时间与压力大小直接影响制品的密度和尺寸稳定性。在曲面成型中,足够的保压压力可以持续向型腔补充物料,抵消因冷却收缩造成的体积减小,防止曲面塌陷或变形。同时,保压时间的设定需与冷却时间相匹配,确保在浇口凝固前维持有效的压力传递。若保压不足,制品内部可能存在空隙,导致曲面部位强度下降;若保压过度,则可能在分型面处产生飞边,影响曲面边缘的拟合精度。
模具设计与冷却系统的协同作用
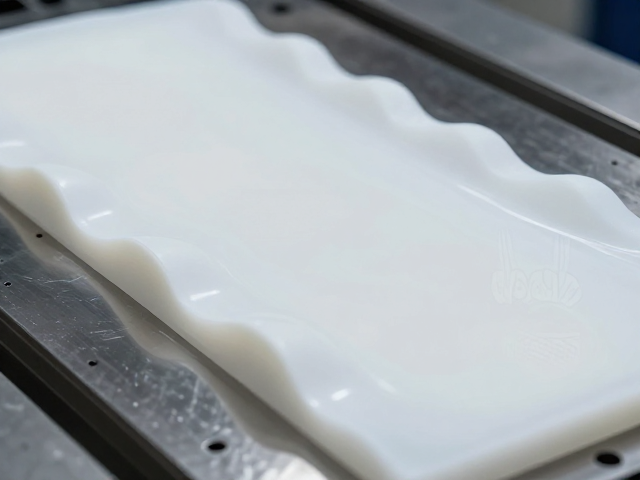
模具型腔表面的光洁度与结构设计对PE曲面拟合效果有着决定性影响。高精度的CNC加工或电火花成型技术可确保模具表面达到镜面或指定粗糙度标准,减少熔体流动时的摩擦阻力,使PE材料能平滑贴合曲面。此外,模具的浇口位置与数量需经过严密的模流分析确定,以平衡充模过程中的流动前沿,避免因流动不均导致的熔接线或涡流,这些缺陷会直接破坏曲面的连续性和美观度。
冷却系统的设计需遵循均匀冷却原则,以控制PE的结晶过程。PE的结晶速率较快,若模具局部温度过高,会导致该区域结晶度降低,冷却后收缩率与其他区域不一致,进而引发曲面扭曲。通过优化冷却水道布局,采用随形冷却技术,可实现模具各区域温度的快速均衡。均匀的冷却速率有助于PE分子链在受控状态下结晶,减少内应力残留,从而保持曲面形状的长期稳定性,防止因应力释放导致的后期变形。
工艺验证与质量检测标准
在实际生产环境中,曲面拟合度的验证通常依赖于严密的尺寸测量与形位公差检测。使用三坐标测量机(CMM)或激光扫描技术,可对成型后的PE制品进行全尺寸数据采集,并与原始CAD模型进行比对分析。通过生成色彩映射偏差图,直观展示曲面各区域的贴合情况,识别是否存在超差区域。这种数字化检测手段能精确量化拟合误差,为工艺参数的微调提供数据支持,确保产品符合设计规范。
除了几何尺寸的检测,材料性能测试也是评估成型质量的重要环节。拉伸强度、冲击强度及硬度等力学性能指标,反映了PE在成型过程中分子结构的变化。若曲面部位出现强度不足,可能暗示该区域存在分子取向不良或填充不充分的问题。通过拉伸试验与冲击试验,结合微观结构分析,可深入理解成型工艺对材料内在性能的影响,从而进一步优化高温高压成型参数,确保制品在满足外观拟合要求的同时,具备可靠的机械性能。