高温高压一体塑形,环保可回收材料,如何缩短冷却时间?
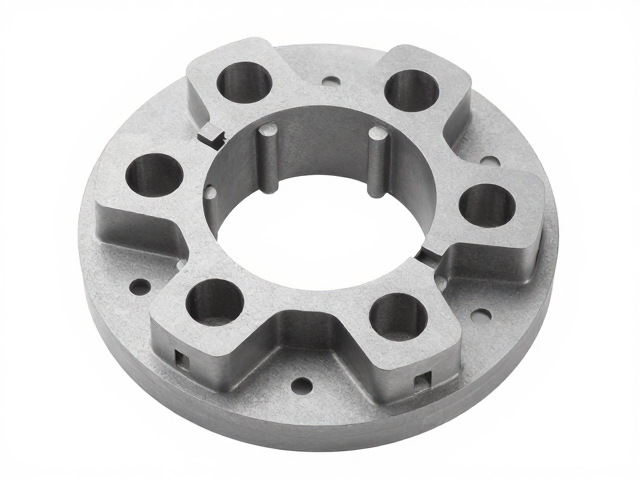
热力学平衡与模具设计的协同优化 在注塑成型或热压成型的工艺环节中,冷却阶段往往占据了整体生产周期中超过百分之六十的时间比重,这是由高分子材料的热传导特性决定的。当高温高压环境使材料达到分子链松弛与定型的状态后,热量必须通过模具表面迅速导出,以实现快速固化。传统的等温冷却模式难以应对复杂结构件的热分布不均,导致局部过热或冷却滞后。因此,缩短冷却时间的核心逻辑在于提升模具内部的换热效率,而非单纯降低
热力学平衡与模具设计的协同优化
在注塑成型或热压成型的工艺环节中,冷却阶段往往占据了整体生产周期中超过百分之六十的时间比重,这是由高分子材料的热传导特性决定的。当高温高压环境使材料达到分子链松弛与定型的状态后,热量必须通过模具表面迅速导出,以实现快速固化。传统的等温冷却模式难以应对复杂结构件的热分布不均,导致局部过热或冷却滞后。因此,缩短冷却时间的核心逻辑在于提升模具内部的换热效率,而非单纯降低冷却介质的温度。通过优化流道布局,使冷却水路尽可能贴近产品最厚或散热最难的区域,能够显著降低热阻。这种基于热力学平衡的设计思路,确保了材料在预定时间内完成相变,从而为缩短周期提供物理基础。
模具材料的选择与表面处理技术直接影响热传导的效率。高导热合金或经过特殊改性的高分子复合材料,能够在接触瞬间更快速地吸收并传递热量。在实际工程应用中,采用随形冷却技术(Conformal Cooling)使得冷却管道能够严格跟随产品三维轮廓分布,消除了传统直孔冷却带来的热点效应。这种几何结构上的精确匹配,使得热量能够均匀且高效地从产品内部向外扩散。对于环保可回收材料而言,由于其分子结构可能存在差异,热容和比热容数据与原生料略有不同,模具设计需根据具体材料的热物性参数进行微调,以最大化利用材料本身的导热性能,减少因等待冷却而造成的时间损耗。
工艺参数与冷却介质的动态调控
冷却介质的流动状态是决定散热速率的关键变量。在高压一体塑形的过程中,采用湍流而非层流状态的冷却水或导热油,能显著提升对流传热系数。通过计算流体动力学(CFD)模拟,可以精确计算模具内部的流速分布,确保冷却介质在流经每一个冷却腔时保持较高的雷诺数,从而增强边界层的热交换效率。此外,冷却介质的温度控制需具备极高的动态响应能力,在成型初期使用较低温度的介质快速带走大量潜热,而在定型后期适当提高介质温度以平衡产品内应力,这种分段式温控策略能够在保证产品质量的前提下,压缩无效的冷却等待时间。
针对环保可回收材料的特性,工艺参数的设定需兼顾材料的热稳定性与流动性。部分再生材料在高温高压下可能发生降解或粘度异常,因此冷却速率的控制必须与注射速度、保压压力形成严密的逻辑闭环。通过实时监测模腔内的温度变化,利用闭环控制系统动态调整冷却阀的开度或介质流量,可以实现“按需冷却”。这种智能化调控避免了过度冷却造成的能源浪费和时间冗余,确保产品在达到最佳结晶度或玻璃化转变点时立即停止冷却过程。精确到秒级的工艺干预,使得整体成型周期中的冷却环节得以大幅压缩,提升了生产线的整体吞吐效率。