高温高压一体塑形座盆主体,表面缺陷检查全流程解析
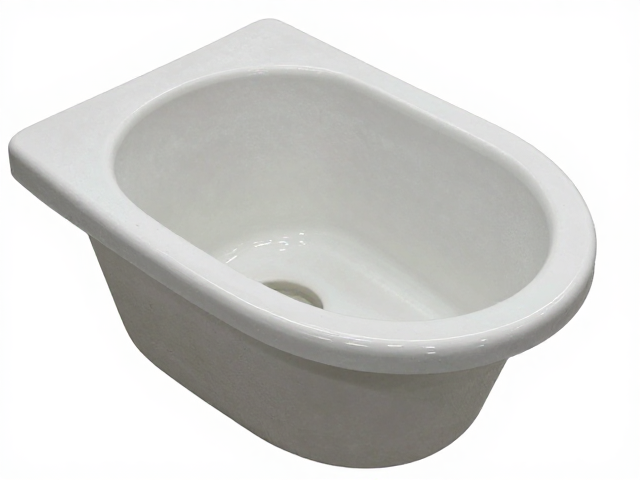
高温高压一体塑形座盆的主体成型工艺特征 高温高压一体塑形技术通过模拟极端工况环境,使陶瓷或复合材料基体在单一流程中完成致密化与定型,这种工艺路径直接决定了座盆主体的微观结构稳定性。在工业制造场景中,此类部件通常需要在超过1200摄氏度的烧结温度与数十兆帕的压力下进行反应,以确保材料内部孔隙率降至最低,从而提升整体力学性能。这种高标准的成型条件使得成品在应对日常使用中的热冲击或机械应力时,表现出显
高温高压一体塑形座盆的主体成型工艺特征
高温高压一体塑形技术通过模拟极端工况环境,使陶瓷或复合材料基体在单一流程中完成致密化与定型,这种工艺路径直接决定了座盆主体的微观结构稳定性。在工业制造场景中,此类部件通常需要在超过1200摄氏度的烧结温度与数十兆帕的压力下进行反应,以确保材料内部孔隙率降至最低,从而提升整体力学性能。这种高标准的成型条件使得成品在应对日常使用中的热冲击或机械应力时,表现出显著优于传统分段组装产品的均一性。
成型过程中的温度曲线控制与压力施加节奏会直接影响产品表面的物理状态。当坯体在高温下发生相变时,表面釉层或覆盖层若未能与主体完美融合,极易形成缩釉、针孔或橘皮效应。这些缺陷并非后期抛光能够完全消除,而是源于材料在临界温度区间的流动性差异。因此,理解成型机理是识别表面缺陷的根本前提,只有明确缺陷产生的物理源头,才能建立有效的检测逻辑,避免将工艺固有特性误判为质量事故。
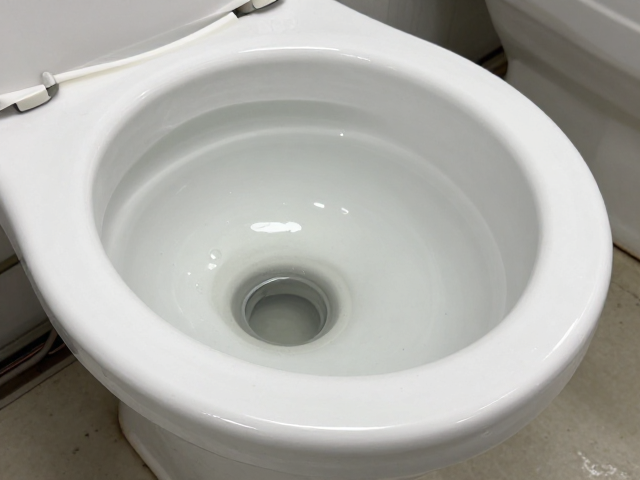
表面缺陷检查全流程中的关键检测节点
表面缺陷检查并非单一环节的目视观察,而是一套涵盖光照、角度、距离及动态扫描的系统工程。在标准作业程序中,检测环境的光源色温通常需稳定在5000K至6500K之间,以模拟正午自然光,确保人眼对细微色差和瑕疵的辨识度最大化。检测台面的平整度与反光特性也经过严格校准,避免环境杂散光干扰缺陷特征的捕捉。这种高规格的物理环境设置,是保证检测数据一致性和可重复性的基础条件。
检测过程中,操作人员需遵循严格的扫描路径,通常采用“之”字形或螺旋式移动轨迹,覆盖座盆内壁、外壁、边缘及底部连接处。对于微小裂纹或釉面气泡,需配合放大镜或便携式显微镜进行二次确认,记录缺陷的尺寸、深度及分布密度。在此阶段,检测标准严格依据国家陶瓷行业通用技术规范,将缺陷分为轻微、一般和严重等级,任何超出允许阈值(如直径超过0.5毫米的开放性裂纹)的缺陷均需被标记并隔离,以确保后续工序的精准干预。
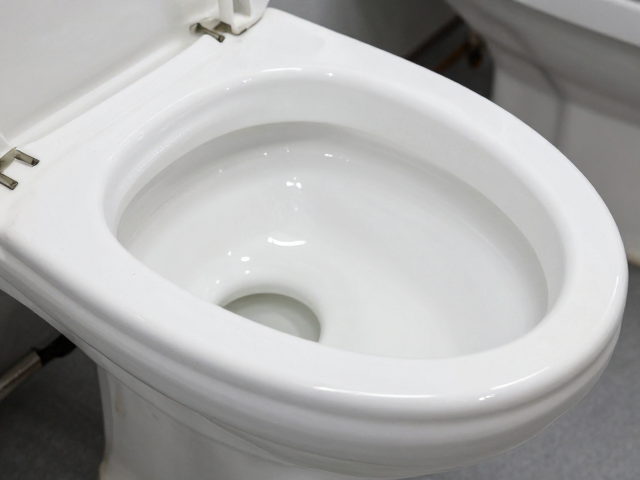
常见表面缺陷的识别标准与判定逻辑
在高温高压一体塑形座盆的生产实践中,缩釉是最为典型的表面缺陷之一,表现为局部釉层缺失,露出土黄色的坯体。识别时需观察缺陷边缘是否光滑,若边缘呈锯齿状且伴随釉料流动痕迹,则多为烧成温度不足或釉料配方比例失调所致。此类缺陷不仅影响美观,更可能成为应力集中点,降低产品强度。判定时需结合缺陷面积占比,若单个缺陷面积超过规定限值,即便不影响整体结构,通常也被视为不合格品。
针孔与气泡则是另一类高频缺陷,主要源于坯体或釉层中的气体在烧成过程中未能完全排出。识别时需借助强光侧照,观察表面是否有微小的凹陷或凸起。对于开放性气泡,指尖轻触可有明显异物感,且易藏污纳垢,影响卫生性能;对于封闭性气泡,虽不影响使用,但若密集分布则会影响外观品质。判定逻辑中,针孔的数量和密度是关键指标,通常要求每平方米内的针孔数量控制在极低水平,且严禁出现贯通性孔洞,以防止水分渗透导致结构老化。
检测数据的记录与质量追溯体系
完整的表面缺陷检查必须伴随严密的数据记录,这些记录构成了产品质量追溯的核心链条。检测数据包括缺陷类型、位置坐标、尺寸测量值、判定结果及操作人员编号等信息,通常通过自动化检测设备或标准化表格录入至制造执行系统(MES)。每一批次产品的检测数据需与对应的生产工单绑定,确保从原料入库到成品出库的全生命周期可查。这种数据化管理方式,使得质量问题能够迅速定位至具体工序环节,为工艺优化提供真实依据。
数据记录还需包含环境参数与设备状态信息,如检测时的环境温度、湿度以及光源强度波动情况,以排除外部因素对检测结果的干扰。在出现争议或复检需求时,这些背景数据可作为重要参考,辅助判断缺陷产生的真实原因。此外,定期对检测数据进行统计分析,计算各类缺陷的发生率趋势,有助于及时发现工艺波动,实现从被动检验向主动预防的质量管理转型。