高温高压一体塑形,3D打印模具,脱模剂选型与工艺优化指南
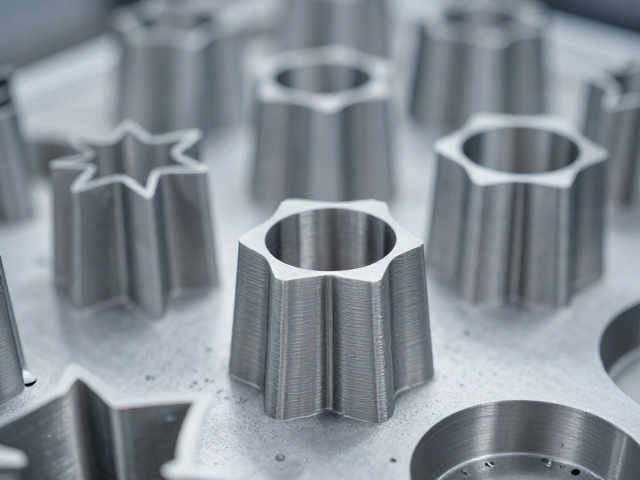
高温高压环境下的材料热稳定性与模具设计逻辑 在注塑或压铸等高温高压成型工艺中,模具需长期承受超过200摄氏度的温度波动以及数百兆帕的机械应力,传统金属模具虽具备优异的热传导性和尺寸稳定性,但其高昂的制造周期和难以修改的几何结构限制了快速迭代的需求。3D打印模具技术通过直接数字制造技术,利用高耐热树脂或金属粉末烧结,能够在数天内完成复杂流道和冷却系统的成型,显著缩短从设计到试产的周期。然而,这种技
高温高压环境下的材料热稳定性与模具设计逻辑
在注塑或压铸等高温高压成型工艺中,模具需长期承受超过200摄氏度的温度波动以及数百兆帕的机械应力,传统金属模具虽具备优异的热传导性和尺寸稳定性,但其高昂的制造周期和难以修改的几何结构限制了快速迭代的需求。3D打印模具技术通过直接数字制造技术,利用高耐热树脂或金属粉末烧结,能够在数天内完成复杂流道和冷却系统的成型,显著缩短从设计到试产的周期。然而,这种技术对材料的热变形温度(HDT)提出了严苛要求,通常要求模具材料在连续高温下保持尺寸精度误差在0.05毫米以内,以避免产品出现翘曲或缩水缺陷。
针对高温高压一体塑形的场景,模具内部往往集成有随形冷却水道,这些复杂曲面结构通过3D打印技术可实现无缝连接,有效消除传统加工中的接刀痕,从而降低脱模时的摩擦阻力。在实际应用中,部分工业级光固化3D打印树脂的热变形温度可达120至150摄氏度,而经过后处理的热固化环氧树脂模具可耐受180摄氏度以上的环境温度。这种材料特性的提升,使得3D打印模具能够替代部分铝模或钢模,特别是在小批量试产或复杂结构件的生产中,通过优化模具壁厚和支撑结构,能够有效分散高压注塑过程中的应力集中,防止模具开裂或永久变形。
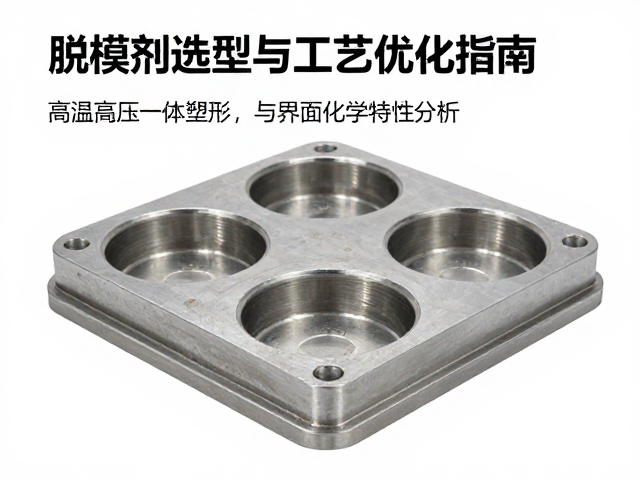
脱模剂选型原则与界面化学特性分析
脱模剂在3D打印模具与成型材料之间起着关键的隔离作用,其选型核心在于匹配成型材料的表面能特性及工艺温度区间。对于聚碳酸酯(PC)、聚苯硫醚(PPS)等高温工程塑料,常规水性脱模剂易在高温下碳化残留,导致制品表面出现黑点或光泽不均,因此需选用含氟聚合物基或硅氧烷基的高耐温脱模剂,这类产品通常在200摄氏度环境下仍能保持稳定的成膜性。脱模剂的有效成分会改变模具表面的临界表面张力,当模具表面张力低于成型材料表面张力时,即可实现自然分离,减少顶出过程中的剪切力。
不同基材的3D打印模具对脱模剂具有不同的吸附特性。例如,光敏树脂模具表面存在微量的未反应官能团,可能会与某些含硅脱模剂发生化学反应,导致脱模剂失效或模具表面发粘。相比之下,金属3D打印模具(如钢、铝)表面经过喷砂或抛光处理后,形成的微观粗糙度会影响脱模剂的铺展均匀性,需选用具有良好渗透性的雾化型脱模剂。在实际工艺中,脱模剂的喷涂厚度需控制在微米级别,过厚会导致模具热传导效率下降,引起制品冷却时间延长,进而降低生产效率;过薄则无法形成连续保护膜,导致粘模现象。
工艺参数优化与成型缺陷控制策略
在确定模具材料与脱模剂后,工艺参数的精细化调整是确保成型质量的关键。注射压力、保压时间、模具温度及冷却速率共同影响着制品的内应力分布和尺寸精度。对于3D打印模具,由于其内部结构可能存在微小的孔隙或层纹,模具温度需设置得比传统金属模具略低,以减少热量积聚导致的模具热膨胀。通常建议将模具温度控制在60至100摄氏度之间,具体数值需根据成型材料的玻璃化转变温度(Tg)进行微调,以避免制品在脱模后因内应力释放而发生变形。
冷却系统的效率直接决定了生产周期和制品的质量一致性。在3D打印模具中,随形冷却水道的流道直径通常较小,易产生流动阻力,导致冷却不均。优化策略包括调整冷却介质的流速和温度,以及优化浇口位置以平衡熔体填充时间。此外,脱模斜度的设计需结合3D打印模具的支撑结构特点,通常建议设置1至3度的脱模斜度,对于深腔结构可适当增加至5度,以减少脱模阻力。在顶出过程中,顶针的数量和位置需经过严密的力学计算,避免局部应力过大导致模具表面压痕或制品变形,特别是在使用高粘度工程塑料时,需采用多级顶出或延迟顶出策略,确保制品在最佳脱模状态下分离。