高温高压一体塑形防翘曲注塑机技术解析与选型指南
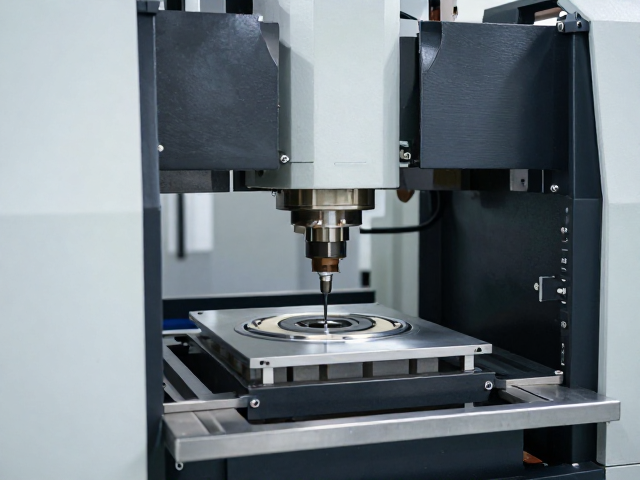
高温高压环境对注塑成型稳定性的核心影响 在高性能工程塑料如PEEK、PPS或LCP的加工过程中,料筒温度常需维持在300℃至400℃之间,同时注射压力会突破200MPa。这种极端工况下,传统注塑机的机架结构容易因热膨胀系数差异产生微小形变,导致合模线错位,进而引发飞边或尺寸偏差。高温带来的热量会迅速传导至机架内部,若散热设计不足,液压系统油温升高会导致粘度下降,引起压力波动,直接削弱成型精度。
高温高压环境对注塑成型稳定性的核心影响
在高性能工程塑料如PEEK、PPS或LCP的加工过程中,料筒温度常需维持在300℃至400℃之间,同时注射压力会突破200MPa。这种极端工况下,传统注塑机的机架结构容易因热膨胀系数差异产生微小形变,导致合模线错位,进而引发飞边或尺寸偏差。高温带来的热量会迅速传导至机架内部,若散热设计不足,液压系统油温升高会导致粘度下降,引起压力波动,直接削弱成型精度。
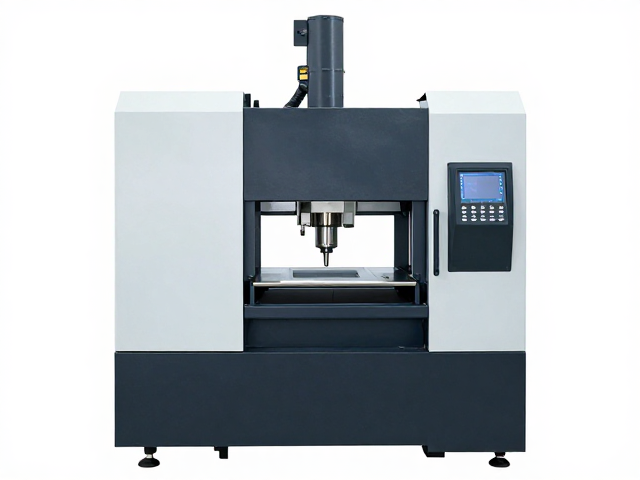
一体塑形技术通过采用高强度合金钢整体锻造或大型铸件一次成型机架主体,消除了传统螺栓拼接结构的接合面。这种结构不仅提升了整体刚性,有效抵抗高压下的弹性变形,还能更好地管理热应力分布。一体式机架内部通常集成有优化的冷却流道,能够更均匀地控制机身温度,减少因局部过热导致的机械应力集中,从而确保在长时间连续生产中的几何稳定性。
防翘曲机制与模具温控系统的协同作用
制品翘曲主要源于冷却过程中收缩不均产生的内应力。防翘曲注塑机并非依赖单一部件,而是通过精密的模具温控系统与注射过程的动态平衡来实现。高精度模温机需具备快速升降温能力,确保模具型腔表面温度分布均匀,避免因温差过大导致结晶性塑料收缩率不一致。同时,注塑机的锁模力控制系统需具备严密的同步性,防止合模不均导致制品在脱模前受力不均。
动态注射控制技术在此环节至关重要。通过多段注射速度与压力的实时调整,可以在填充阶段形成均匀的剪切热,减少分子取向差异。部分高端机型配备有型腔压力传感器,直接监测制品在模内的实际压力变化,反馈至控制系统调整保压曲线。这种闭环控制能够补偿材料流动性的波动,显著降低因残余应力导致的翘曲变形,特别适用于薄壁或大型复杂结构件的生产。
一体式液压动力单元的热管理与能效优化
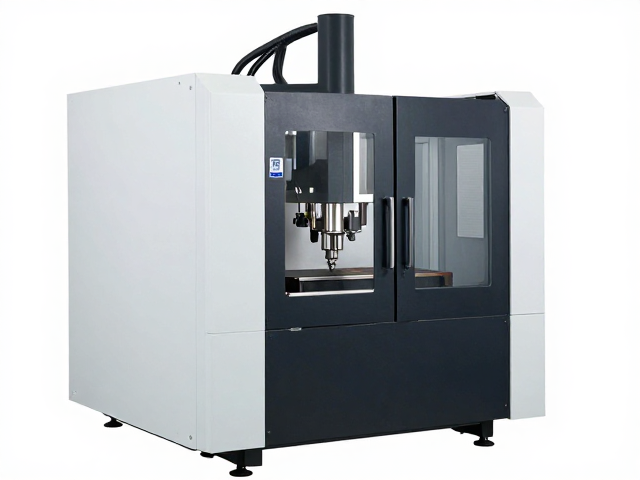
传统分体式液压站存在管路长、压力损失大、发热源分散等问题,难以满足高温高压注塑机的瞬时大流量需求。一体塑形防翘曲注塑机通常将液压泵站与主机机架深度融合,采用短管路设计,减少液压油在传输过程中的压力降和热量散失。这种紧凑结构降低了系统响应时间,使注射动作更加跟手,压力控制更加精准。
为了应对高温环境,一体式液压系统常采用独立温控回路或高效风冷/水冷模块。液压油温被严格控制在25-45℃之间,确保粘度稳定,避免高温导致密封件老化或油液变质。通过优化油泵选型与变量泵控制技术,系统仅在需要高压时提供大流量,其余时间保持低压待机,大幅降低能耗。这种热管理策略不仅提升了设备寿命,还减少了车间环境温度,改善操作人员工作环境。
关键技术参数解析与选型评估维度
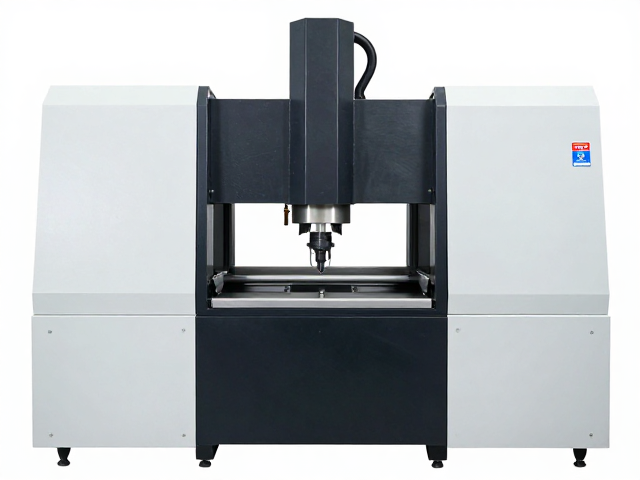
选型时需重点关注锁模力精度、注射压力稳定性及合模平行度。高刚性一体机架应具备较高的锁模力重复精度,通常要求误差控制在±0.5%以内。注射系统方面,需考察螺杆压缩比是否匹配目标材料,以及注射速度响应时间,快速响应有助于在熔体冷却前完成填充,减少内应力。此外,合模平行度直接影响制品厚度均匀性,精密导向柱与滑块的配合间隙需保持在微米级别。
模具安装空间与开模行程需根据具体产品尺寸预留余量,同时考虑冷却水路连接的便捷性。对于高温材料,机筒加热圈的功率密度及温控分区数量会影响温度均匀性,建议至少保证每50mm长度设置一个独立温控区。设备的数据接口需支持主流通讯协议,以便接入工厂MES系统,实时监控关键工艺参数如压力、温度、时间曲线,为工艺优化提供数据支撑。
典型应用场景与工艺适配性分析
聚醚醚酮(PEEK)等特种工程塑料对加工环境要求极高,需在400℃以上料温和高压下成型。一体塑形防翘曲注塑机凭借优异的热稳定性和刚性,能有效应对PEEK的高粘度特性,防止因压力波动导致的缺料或降解。此类设备常应用于航空航天、医疗植入物等领域,要求制品具有极高的尺寸稳定性和生物安全性,任何微小的翘曲都可能影响装配或功能。
液晶聚合物(LCP)因其快速结晶特性,对注射速度和模具温度控制极为敏感。一体式结构提供的快速响应能力,使得设备能精确执行高速注射,配合高精度模温控制,可有效解决LCP制品常见的流动痕和翘曲问题。此外,在精密光学透镜注塑中,均匀的合模力分布和稳定的温度场是消除光学畸变的关键,一体塑形技术在此类高精度应用中能提供优于分体式结构的成型一致性。