PS聚苯乙烯高温高压一体塑形及表面缺陷检查技术解析
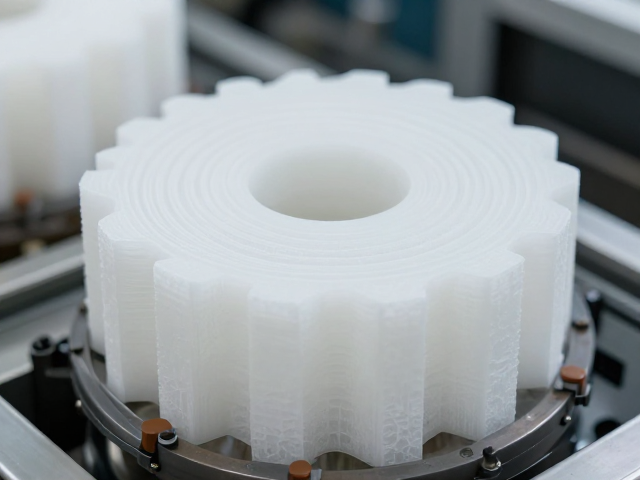
PS聚苯乙烯高温高压一体成型的工艺机理 聚苯乙烯(PS)作为一种通用热塑性树脂,其分子链结构中的苯环侧基赋予了材料优异的刚性与透明度,但在高温高压环境下,其流变行为表现出显著的非牛顿流体特征。一体塑形技术通过精确控制注塑或压延过程中的温度梯度与压力分布,使熔融态PS在模具型腔内实现分子链的定向排列与快速固化。这一过程核心在于平衡剪切速率与冷却速率,避免因内应力残留导致的翘曲或银纹现象。现代成型设
PS聚苯乙烯高温高压一体成型的工艺机理
聚苯乙烯(PS)作为一种通用热塑性树脂,其分子链结构中的苯环侧基赋予了材料优异的刚性与透明度,但在高温高压环境下,其流变行为表现出显著的非牛顿流体特征。一体塑形技术通过精确控制注塑或压延过程中的温度梯度与压力分布,使熔融态PS在模具型腔内实现分子链的定向排列与快速固化。这一过程核心在于平衡剪切速率与冷却速率,避免因内应力残留导致的翘曲或银纹现象。现代成型设备通常配备高精度温控系统,将料筒温度维持在180-220℃区间,以确保树脂充分塑化而不发生热降解,同时模具表面温度需严格控制在40-60℃之间,以优化表面光泽度并缩短成型周期。
在高压环境下,PS熔体的粘度对压力极为敏感,压力每增加10MPa,粘度可能上升10%-15%。为了获得尺寸精度极高的成品,成型工艺需引入多级保压策略。第一阶段高压注入确保熔体完全填充复杂型腔,第二阶段低压慢速填充减少流动痕迹,第三阶段高压保压补偿因体积收缩产生的空隙。这种分段式压力控制不仅提升了制品的致密性,还有效抑制了因分子链松弛不足导致的内部缺陷。实际生产中,成型压力通常设定在80-120MPa,具体数值需根据制品壁厚与几何结构进行动态调整,以确保材料在凝固过程中能够紧密贴合模具表面,形成无缺陷的光学级表面。
表面缺陷的光学检测与识别逻辑
聚苯乙烯制品的表面质量直接影响其光学性能与机械强度,常见的缺陷包括流痕、熔接线、银纹、黑点及缩水等。传统的人工目视检查难以应对高速生产线下的实时监测需求,且易受主观因素干扰。基于机器视觉的表面缺陷检查技术利用高分辨率工业相机配合环形光源或同轴光源,捕捉表面微小的反射率变化与纹理差异。通过图像处理算法提取缺陷特征,如边缘锐度、灰度梯度及频率分布,实现对缺陷类型的自动分类。例如,银纹通常表现为细长的亮线,而黑点则呈现为低灰度的离散区域,算法通过设定阈值与形态学分析,能够精准定位并量化缺陷尺寸。
深度学习模型在表面缺陷检测中的应用显著提升了识别精度与鲁棒性。卷积神经网络(CNN)通过大量标注数据训练,能够学习PS表面在不同光照、角度下的特征映射,有效区分真实缺陷与背景噪声。实际应用中,系统需处理每秒数十帧的视频流,要求算法具备低延迟与高吞吐能力。通过迁移学习技术,模型可快速适应不同批次、不同颜色PS材料的检测需求,减少重新训练所需的时间与数据成本。此外,多光谱成像技术可辅助检测肉眼难以察觉的内部微裂纹或杂质,通过分析材料对不同波长光的吸收与散射特性,提供更深层次的质量评估数据,确保成品符合高标准的光学与结构要求。