全自动无缝焊接怎么焊?氩气保护,戴防护面罩详解
焊接前的核心准备与设备调试 全自动无缝焊接的核心在于“无缝”,这通常指的是通过高频焊管或螺旋焊管工艺,将带钢边缘在高速旋转下利用电阻热或感应加热熔化,再经挤压辊加压成型,全程无需填充焊丝,因此对设备精度要求极高。在操作此类自动化设备前,必须检查高频发生器、挤压机以及冷却系统是否处于标准工作状态。氩气作为保护气体,虽然在传统的电阻焊中较少作为主要保护介质,但在某些需要极高洁净度或后续进行TIG补焊
焊接前的核心准备与设备调试
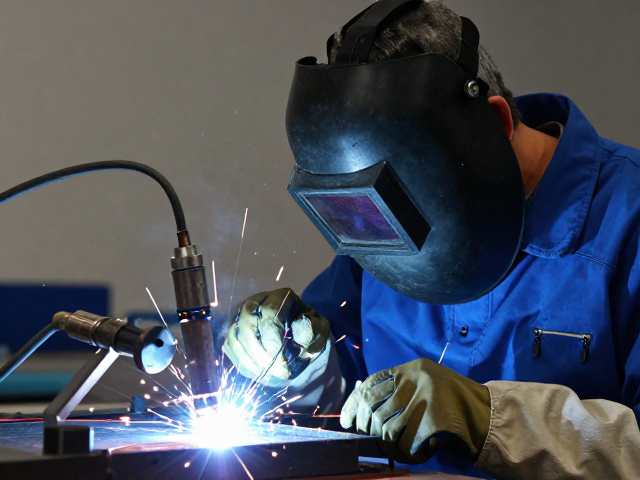
全自动无缝焊接的核心在于“无缝”,这通常指的是通过高频焊管或螺旋焊管工艺,将带钢边缘在高速旋转下利用电阻热或感应加热熔化,再经挤压辊加压成型,全程无需填充焊丝,因此对设备精度要求极高。在操作此类自动化设备前,必须检查高频发生器、挤压机以及冷却系统是否处于标准工作状态。氩气作为保护气体,虽然在传统的电阻焊中较少作为主要保护介质,但在某些需要极高洁净度或后续进行TIG补焊的无缝连接场景中,高纯度氩气(纯度通常要求≥99.99%)能有效防止熔融金属氧化。供气系统需经过严格的漏气检测,确保气管无老化裂纹,减压阀输出压力稳定在0.3-0.5MPa区间,流量控制在15-20L/min,以形成稳定的层流保护区,避免湍流卷入空气导致焊缝气孔。
防护装备的选择直接关系到操作人员的职业健康与安全。尽管是全自动焊接,人工干预仍不可避免,特别是在装料、调机和应急处理环节。必须佩戴符合GB/T 18664标准的防护面罩,面罩的滤光片遮光号需根据焊接电流大小选择,通常电阻焊或氩弧焊相关作业建议选用遮光号10-12。此外,工作服应采用全棉或阻燃材质,袖口、裤脚需扎紧,佩戴皮质焊接手套和防砸安全鞋,严禁穿着化纤衣物,以防高温火花熔融粘连造成严重烫伤。作业区域需配备局部排风设施,及时排出臭氧、氮氧化物等焊接烟尘,保持空气流通,这是保障长期作业安全的基础设施要求。
焊接工艺参数设定与过程控制
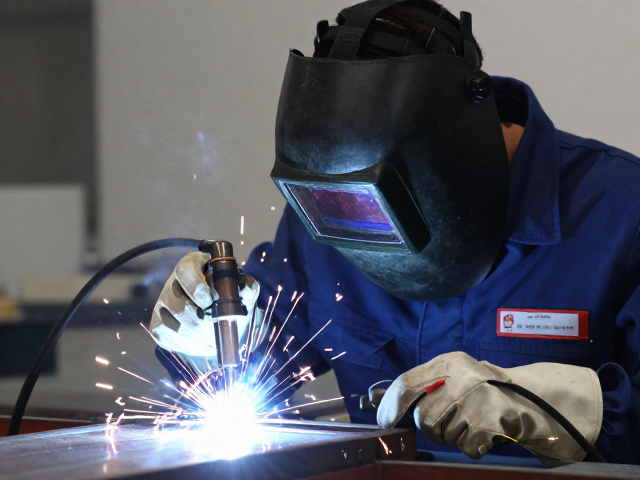
全自动无缝焊接的过程控制高度依赖于电流、电压、速度及挤压比的精准配合。以高频电阻焊为例,高频电流密度直接影响焊缝的热输入,电流过大易导致烧穿或过大的熔核,电流过小则造成未焊透。设备通常配备自动跟踪系统,实时监测管径变化并微调挤压辊位置,确保管口对齐间隙保持在0.5-2mm之间,这个间隙对于形成连续的固相焊接或熔焊接头至关重要。在涉及氩气保护的步骤中,如焊后在线热处理或局部补焊,需确保气体喷嘴与工件表面的距离保持在8-15mm,以覆盖焊缝热影响区,防止高温下的铁、铬、镍等元素与空气中的氧结合生成氧化物,从而保证焊缝表面的银白色光泽和耐腐蚀性能。
焊接过程中的缺陷预防是质量控制的关键。常见的缺陷包括未焊合、夹渣和气孔。未焊合多因挤压压力不足或焊接速度过快导致金属未能充分塑性变形和扩散;夹渣则可能与原材料表面氧化皮或杂质有关,因此焊前对带钢边缘进行喷砂或机械打磨处理,去除油污和氧化层是必要的预处理步骤。在氩气保护环境下,还需注意气体纯度,若氩气中氧气或氮气含量超标,焊缝表面会出现发黑、起皮现象,力学性能显著下降。操作人员需定期使用光谱分析仪抽检焊缝成分,确保碳、硫、磷等杂质含量符合相关钢材标准,如GB/T 3091或GB/T 8163中的规定,通过数据反馈及时调整焊接参数,实现过程的闭环控制。
焊后检验与质量评估
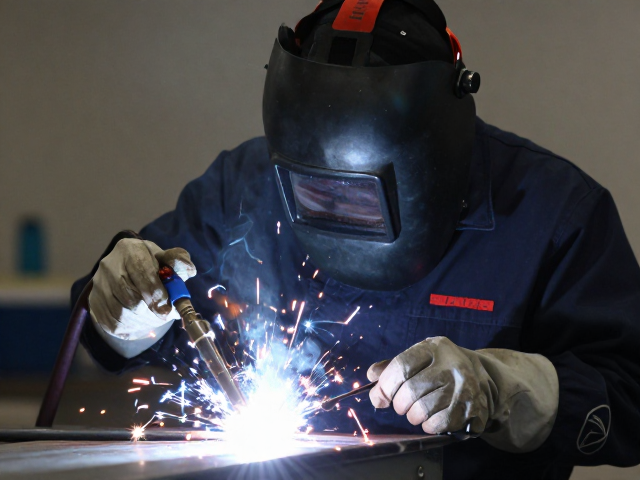
焊缝成型后的直观检查是第一道防线,需观察焊缝表面是否平整、有无裂纹、咬边或飞溅。对于无缝焊接,重点检查焊缝余高是否均匀,通常要求余高不大于1.5mm,且与母材平滑过渡。在氩气保护到位的情况下,焊缝表面应呈现均匀的金属光泽,无明显的氧化色。若发现局部发黑或变色,需追溯氩气流量、喷嘴状态及保护范围,分析是否存在气体紊乱或中断现象。对于高要求管道或结构件,还需进行无损检测,如超声波检测(UT)或射线检测(RT),以内部无未焊合、夹渣等隐蔽缺陷为标准,确保焊缝内部组织的致密性。这些检测手段能有效量化焊接质量,为后续工艺优化提供真实数据支撑。
长期服役下的性能评估同样不可或缺。无缝焊接接头需具备良好的抗拉强度、延伸率及冲击韧性,这些数据需通过破坏性试验获取具体数值,而非主观判断。例如,拉伸试验中,焊缝处的抗拉强度不得低于母材标准值,断口位置应远离焊缝中心,呈现韧性断裂特征。在腐蚀性环境中,还需进行盐雾试验或晶间腐蚀试验,验证氩气保护是否有效抑制了敏化区的形成,防止晶界贫铬导致的腐蚀失效。所有检验数据需记录在案,形成可追溯的质量档案,确保每一批次产品的焊接质量符合工程设计要求,为后续的安装、使用和维护提供可靠的安全保障。