高温高压一体成型技术,钢铝模具优势解析,减少组装更高效
高温高压一体成型技术的工艺核心 高温高压一体成型技术通过在单一加工流程中完成模具本体的锻造、热处理及精密加工,彻底改变了传统分体式模具的制造逻辑。这种工艺利用等温锻造或等静压成型原理,使金属内部晶粒组织在极端应力下重新排列,形成致密且均匀的微观结构。相较于常规切削或焊接组装,一体成型消除了因零件拼接产生的内应力集中点,使得模具在承受数千吨级注塑压力或高温环境时,能够保持极高的尺寸稳定性。 该技术
高温高压一体成型技术的工艺核心
高温高压一体成型技术通过在单一加工流程中完成模具本体的锻造、热处理及精密加工,彻底改变了传统分体式模具的制造逻辑。这种工艺利用等温锻造或等静压成型原理,使金属内部晶粒组织在极端应力下重新排列,形成致密且均匀的微观结构。相较于常规切削或焊接组装,一体成型消除了因零件拼接产生的内应力集中点,使得模具在承受数千吨级注塑压力或高温环境时,能够保持极高的尺寸稳定性。
该技术的关键优势在于材料性能的最大化释放。在高温环境下,模具钢材或铝合金基体获得更优异的延展性与强度平衡,随后通过快速淬火与多级回火处理,进一步锁定其物理特性。这种经过极端工况淬炼的基材,不仅硬度分布更加均匀,还能显著提升抗疲劳寿命。在实际生产场景中,这意味着模具能够应对更高频率的启停循环,减少因材料微观裂纹扩展导致的早期失效风险,为高精度零部件的生产提供坚实的基础保障。
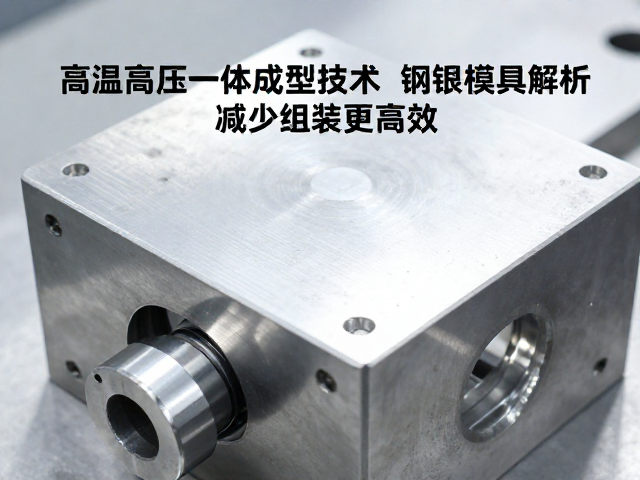
钢铝模具在一体成型下的结构优势
钢制模具在一体成型技术下展现出卓越的刚性与耐磨特性,特别适用于需要极高表面光洁度或复杂精密结构的工程塑料注塑。钢材的高屈服强度确保了模具在长期高温高压环境下不易发生塑性变形,从而维持型腔尺寸的长期精度。通过整体锻造钢材,内部无焊接热影响区,避免了传统钢模中常见的焊缝腐蚀或开裂隐患,使得模具在加工高强度、高填充材料的制品时,依然能保持极低的次品率。
铝合金模具则凭借一体成型技术克服了传统加工中薄壁易裂、散热不均的短板,在轻量化与快速冷却领域表现突出。铝材优异的导热系数使得模具整体温度场分布更加均匀,大幅缩短了成型周期。通过等温锻造或整体铣削成型的铝模,其内部流道设计与散热结构可以与模具本体完美融合,不存在传统拼接模具中的冷桥效应。这种结构特性使得铝模在大批量生产对冷却效率敏感的薄壁件时,能有效降低能耗并提升生产效率。
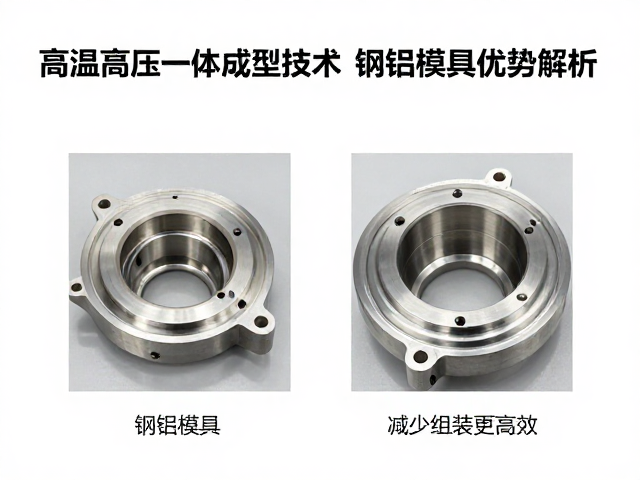
减少组装环节带来的效率跃升
传统模具制造通常涉及镶件拼接、焊接后打磨、多次检测校准等繁琐工序,而一体成型技术通过“一次成型”理念,将数十个甚至上百个零件的装配过程简化为零组装。这种去组装化的生产模式直接削减了大量的机械加工工时与人工装配成本。模具专家无需再处理因镶件配合间隙导致的飞边问题,也无需担心组装误差累积造成的合模线错位。生产周期的显著缩短,使得从设计图纸到成品模具的交付时间大幅压缩,加快了新产品从研发到量产的转化速度。
高效的生产流程不仅体现在制造端,更延伸至后期的维护与保养阶段。由于没有复杂的拼接结构,模具内部的清洁与保养变得更加简单直接,减少了因镶件松动或密封失效导致的停机维修频率。在大规模生产线中,模具的快速换模需求日益增加,一体成型模具因其结构完整性高、重心稳定,能够更快速地安装与定位。这种稳定性减少了换模过程中的调试时间,使得生产线能够更灵活地应对多品种、小批量的柔性制造需求,提升了整体设备的利用率。
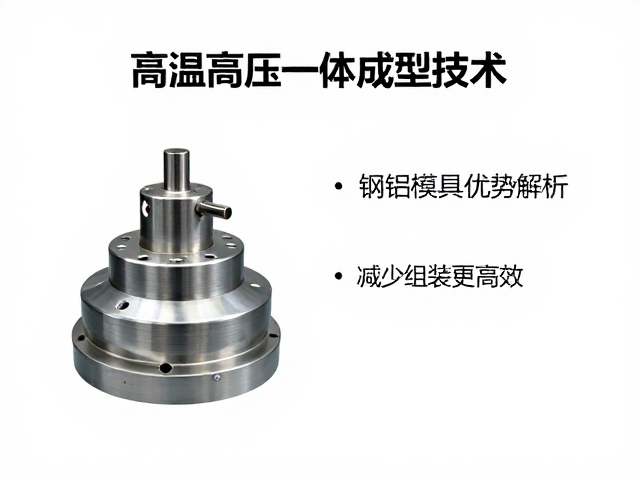
精度控制与长期稳定性的提升逻辑
一体成型技术通过消除拼接缝隙,从根本上解决了模具在长期使用中因热胀冷缩系数差异导致的尺寸漂移问题。在高温注塑或压铸过程中,不同材料或不同结构部分的受热不均往往会导致微小的形变,而整体成型的模具内部应力释放更为均匀,确保了型腔在每一个成型周期中的几何一致性。这种高精度的稳定性对于生产医疗器件、光学透镜等对公差要求极为严苛的产品至关重要,能够显著降低因模具变形导致的产品报废率。
此外,一体成型模具在应对极端工况时表现出更强的抗冲击能力。当模具在高压下闭合时,整体结构能够像实心块体一样均匀分散应力,避免了局部应力过大引发的崩角或断裂。对于钢铝复合模具,一体成型技术使得钢制嵌件与铝制基体之间的结合更加紧密且均匀,消除了传统压配或螺纹连接中可能存在的微观间隙。这种紧密的结合不仅提升了模具的整体刚性,还优化了热量在钢铝界面之间的传递效率,进一步增强了成型过程的可控性与产品的一致性。