高温高压一体塑形扶手外壳,玻璃纤维增强塑料选型与工艺解析
高温高压环境下扶手外壳的材料选型逻辑 玻璃纤维增强塑料(GFRP)在汽车内饰件中的应用,核心在于平衡机械强度、耐热性与加工效率。对于高温高压一体塑形扶手外壳,材料选型需严格遵循基体树脂与增强纤维的双重匹配原则。基体通常选用耐高温改性不饱和聚酯树脂或乙烯基酯树脂,其玻璃化转变温度(Tg)需高于车辆极端工况下的最高环境温度,通常要求Tg值不低于120℃,以确保在长时间高温烘烤后结构不发生软化或蠕变变
高温高压环境下扶手外壳的材料选型逻辑
玻璃纤维增强塑料(GFRP)在汽车内饰件中的应用,核心在于平衡机械强度、耐热性与加工效率。对于高温高压一体塑形扶手外壳,材料选型需严格遵循基体树脂与增强纤维的双重匹配原则。基体通常选用耐高温改性不饱和聚酯树脂或乙烯基酯树脂,其玻璃化转变温度(Tg)需高于车辆极端工况下的最高环境温度,通常要求Tg值不低于120℃,以确保在长时间高温烘烤后结构不发生软化或蠕变变形。
增强相的选择直接决定材料的拉伸强度与冲击韧性。无碱玻璃纤维(E-glass)因其优异的电绝缘性和机械性能,成为主流选择。在一体塑形工艺中,纤维的形态与分布至关重要。短切毡与连续原丝毡的复合使用,能有效控制纤维在模具内的流动方向,减少因流动不均导致的应力集中。实际工程数据显示,当玻璃纤维含量控制在30%-40%(重量比)时,扶手外壳的弯曲强度可稳定在150-200 MPa区间,满足人手握持支撑的力学需求,同时保持足够的轻量化优势。
一体塑形成型工艺的关键控制点
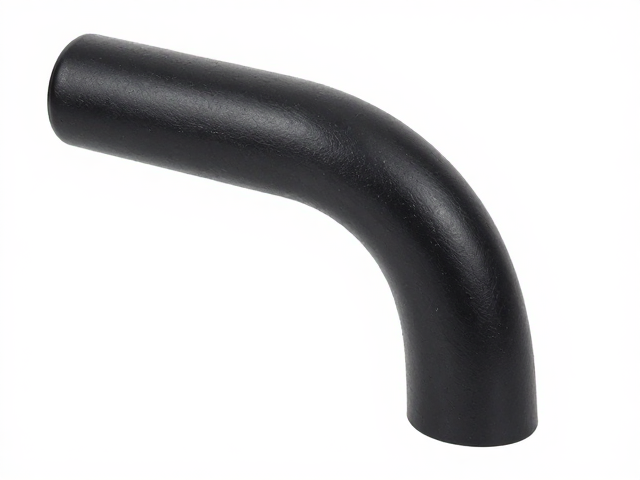
高温高压一体塑形工艺的核心在于树脂流动性与固化动力学的精准控制。在注料阶段,模具温度通常维持在80-100℃,以降低树脂粘度,使其能充分填充复杂曲面并排出气泡。注射压力需精确调控在5-15 MPa之间,过高的压力会导致纤维移位或模具损伤,而过低的压力则可能造成缺料或分层。对于扶手外壳这类具有内部加强筋或卡扣结构的部件,合理的浇口位置设计能显著改善熔接痕的质量,避免在后续装配中产生应力断裂。
固化过程是决定产品尺寸精度和表面质量的关键环节。在升温至120-140℃进行二次固化时,树脂发生交联反应,形成三维网状结构。此阶段的升温速率需控制在2-5℃/min,以防止内部挥发物急剧膨胀导致表面起泡或银纹。保压时间通常根据产品壁厚计算,一般每毫米壁厚需保留30-60秒的固化时间。工艺结束后,快速降温至60℃以下脱模,可有效减少因冷却不均产生的翘曲变形,确保扶手外壳与车身连接点的同轴度误差控制在0.5mm以内。
性能验证与长期耐久性评估
扶手外壳在实际使用中需承受频繁的机械载荷与环境侵蚀,性能验证需覆盖多维度的测试项目。机械性能测试包括静态弯曲强度、冲击强度及疲劳测试。依据ISO 527标准进行的弯曲测试中,合格样品需在无断裂情况下承受规定载荷。针对高温高湿环境,样品需在85℃/85%相对湿度条件下进行1000小时的老化测试,观察其表面是否出现发白、开裂或强度衰减。数据显示,经过表面改性处理的GFRP扶手,在老化后弯曲强度保留率可达85%以上。
尺寸稳定性与外观质量是整车装配满意度的直接体现。在-40℃至+85℃的冷热冲击测试中,扶手外壳不得出现可见裂纹或涂层脱落。表面粗糙度(Ra)需控制在0.4-0.8μm,以满足后续喷漆或电镀的附着力要求。此外,气味与挥发性有机化合物(VOC)排放需符合GB/T 27803标准限值,确保车内空气质量。通过红外光谱分析(FTIR)对固化后的树脂基体进行表征,确认交联密度符合工艺设定,从而保障产品在全生命周期内的结构完整性与感官品质。